Fabricante de pinzas robóticas a medida
Pinzas robóticas de plástico a medida para España y México
Fabricamos en Shenzhen dedos, mordazas y garras de plástico ajustados a su célula, su pieza y su ciclo. Para integradores de robots, fabricantes de equipos de automatización y OEM de líneas de producción.
Trabajamos con el plano o el STEP que ya tiene, le proponemos material y proceso, y le enviamos una cotización (RFQ) con prototipo, lote piloto o serie según la fase de su proyecto.
Dónde encajan las pinzas de plástico en su línea
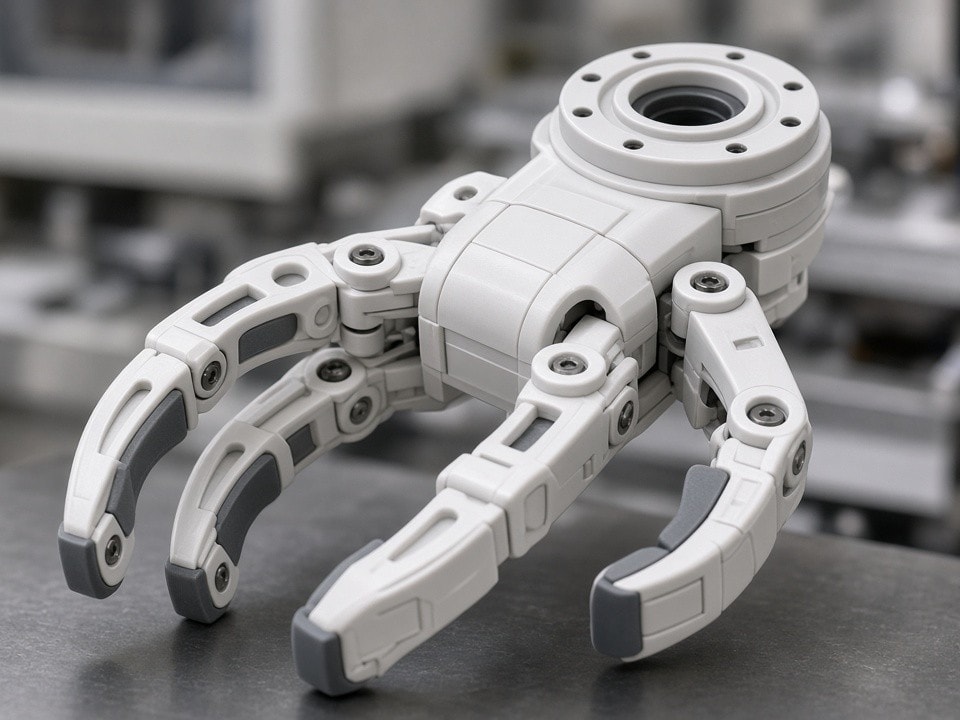
Una pinza de plástico no sustituye a una metálica en todos los casos, pero resuelve bien varios problemas habituales en automoción, electrónica, envase y bienes de equipo.
- Piezas delicadas o con acabado cosmético
- Carcasas pintadas, paneles transparentes o componentes con superficie que no puede marcarse.
- Peso reducido en el extremo del brazo
- Menos inercia y menos desgaste en el robot para ciclos repetitivos y de alta frecuencia.
- Dedos intercambiables por referencia
- Cada pieza tiene su mordaza y el cambio de referencia se hace sin rehacer la pinza completa.
- Entornos con cargas o contactos limitados
- El plástico adecuado amortigua golpes y reduce ruido en el agarre. Definimos si la mordaza conviene en material de ingeniería mecanizado, en plástico inyectado o en un cuerpo rígido con superficie blanda.
Subcategorías habituales de pinzas de plástico
Fabricamos desde dedos estándar para pinzas paralelas y angulares hasta EOAT y efectores finales diseñados para una pieza concreta. Seleccione una categoría para ver su aplicación.
Materiales para cuerpo y mordazas según la tarea
La elección depende de la rigidez necesaria, del desgaste por contacto, de la temperatura y de si la pieza sufre limpieza o contacto con aceites. Si su aplicación exige un material por norma o por requisito de cliente, lo indicamos en la RFQ y documentamos el material según especificación.
| Material | Uso típico en pinzas | Procesos recomendados |
|---|---|---|
| POM | Mordazas y dedos de precisión, bajo rozamiento, buen comportamiento dimensional | Mecanizado CNC, moldeo por inyección |
| PA (nylon) | Dedos resistentes a impacto, cuerpos ligeros, cargas moderadas | Mecanizado CNC, moldeo por inyección, impresión 3D SLS/MJF |
| PEEK | Componentes de alta exigencia térmica y mecánica, piezas de desgaste reducido | Mecanizado CNC |
| PC | Carcasas y cuerpos con resistencia al impacto | Moldeo por inyección, mecanizado CNC |
| PPS | Piezas con estabilidad dimensional y resistencia química | Mecanizado CNC, moldeo por inyección |
| ABS | Cuerpos de pinza de bajo coste, prototipos funcionales | Moldeo por inyección, mecanizado CNC, impresión 3D FDM |
| TPU / TPE / TPV | Almohadillas blandas y superficies antideslizantes | Sobremoldeo, impresión 3D MJF |
Procesos y parámetros de fabricación
Valores de nuestro rango habitual. Cualquier tolerancia crítica se confirma en la revisión DFM antes de fabricar. En muchos proyectos combinamos procesos: el cuerpo se mecaniza en PA o POM para validar ajustes, la superficie de agarre se sobremoldea cuando el diseño está cerrado y la serie pasa a inyección.
| Proceso | Parámetros clave | Aplicación en pinzas |
|---|---|---|
| Mecanizado CNC 3/4/5 ejes | Tolerancia ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm | Mordazas, cuerpos y bases de precisión en POM, PA, PEEK, PPS |
| Torneado CNC | Ø hasta 500 mm; ±0,01–0,05 mm | Ejes, pasadores, casquillos y elementos de guiado |
| Swiss (torneado de precisión) | Ø ~1–32 mm; ±0,005–0,03 mm | Pasadores, husillos y piezas pequeñas de accionamiento |
| Moldeo por inyección | Aprox. 50–650 t; ±0,05–0,20 mm; de cientos a millones de piezas | Cuerpos y mordazas en serie |
| Moldeo por inserción | Insertos de latón, acero, inox o aluminio; ±0,05–0,20 mm | Dedos con roscas o casquillos metálicos embebidos |
| Sobremoldeo | Shore A ~30–90; ±0,10–0,25 mm | Superficies antideslizantes sobre cuerpo rígido |
| Bi-inyección (2K) | Rígido/rígido o rígido/blando; ~100–500 t; ±0,10–0,20 mm | Mordaza con zona de agarre blanda integrada |
| Impresión 3D SLS / MJF | PA12, PA11, TPU; MJF ~0,08 mm de capa; ±0,30 mm | Prototipos funcionales, dispositivos de prueba, series cortas |
| Impresión 3D FDM | ABS, nylon, PC, TPU; ±0,30 mm o ±0,5 % | Pruebas de forma y ajuste, plantillas |
| Fundición al vacío | Lote típico 1–200+; ±0,30 mm o ±0,3 % | Validación de diseño y piloto con PU |
Tolerancias y ajuste en el alojamiento del robot
En una pinza, la tolerancia que más pesa rara vez es la del dedo aislado. Lo que importa es el ajuste con el adaptador, la repetibilidad de apertura y el juego entre mordazas.
Si la pieza necesita un ajuste más cerrado que el que ofrece el plástico inyectado, lo resolvemos con mecanizado de la zona crítica o con insertos metálicos, y lo acordamos antes de liberar el molde.
- Cotas de interfaz con la brida o el adaptador del robot.
- Superficies de contacto con la pieza y su posición en la estación.
- Juegos de guiado y zonas de desgaste previsto.
- Pares de apriete y tipo de fijación: roscas, insertos o pasadores.
Del prototipo a la serie en cuatro etapas
Evitamos encargar la pinza completa en acero o en inyección antes de comprobar el agarre. Este camino permite cambiar el diseño sin pagar un molde nuevo cada vez.
-
1
Prototipo funcional
CNC o impresión 3D SLS/MJF para validar geometría, apertura y ajuste en el robot, normalmente con pocas piezas.
-
2
Revisión con la pieza agarrada
Si la mordaza necesita más superficie de contacto o un material distinto, cambiamos el archivo antes de tocar el molde.
-
3
Piloto
Inyección o fundición al vacío para un lote de validación, con muestras T0/T1 si el proyecto lo requiere.
-
4
Serie
Moldeo por inyección o CNC según volumen y tolerancia. Cuando el diseño está estable, la herramienta pasa a producción sin cambiar de proveedor.
Qué necesitamos para cotizar su pinza
Con esta información podemos responder con una RFQ útil, sin ida y vuelta de preguntas. Si todavía no tiene la pieza en CAD, envíe un croquis con medidas o una muestra física; podemos escanear y modelar a partir de ella.
- Archivo STEP/STP o plano en PDF/DWG con las cotas críticas marcadas.
- Modelo y carga del robot, o pinza de referencia que se va a sustituir.
- Material y color, o el requisito que debe cumplir.
- Cantidad anual o por lote, y si se trata de prototipo, piloto o serie.
- Tolerancias críticas y acabado superficial.
- Documentación requerida: material, muestras iniciales, trazabilidad de lote.
Solicite su RFQ para pinzas de plástico
Envíenos sus archivos o describa su aplicación. Revisamos el paquete, le indicamos material y proceso recomendados y le enviamos cotización con las opciones de prototipo y serie.
Si prefiere comentarlo antes, responda con el robot, la pieza y el volumen estimado y le proponemos la mejor ruta.
- Correo: [email protected]
- Teléfono:
- WhatsApp:
- Dirección: