
Fabricante de ruedas locas de plástico a medida
Ruedas locas de plástico a medida para prototipos y producción
Fabricamos ruedas locas, ruedas guía y otros componentes plásticos según plano o archivo CAD para sistemas de transporte, mecanismos de tensado, equipos de cable y maquinaria automatizada en España y México.
Producimos en Shenzhen, China, mediante mecanizado CNC, moldeo por inyección, impresión 3D y otros procesos. Atendemos proyectos de prototipo, bajo volumen, producción puente y serie.
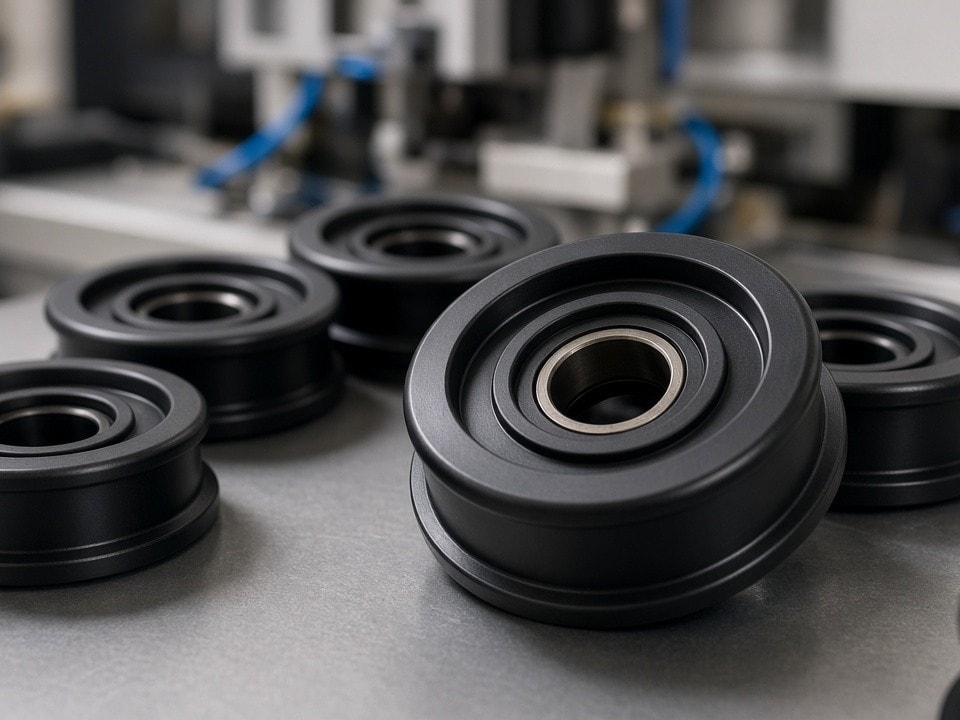
Definamos la rueda a partir de su aplicación
Las condiciones de uso determinan qué especificar en la RFQ. Indiquen, cuando las conozcan, los siguientes datos para revisar la geometría y el proceso adecuados.
Geometría
Diámetro exterior, ancho, perfil de la banda de rodadura (lisa, ranurada o con pestaña) y dimensiones del cubo.
Alojamiento y ajuste
Taladro, eje, alojamiento del rodamiento o bujina, ajuste de montaje y cotas funcionales con tolerancias críticas.
Condiciones de servicio
Carga radial, velocidad lineal o de giro, frecuencia de uso, temperatura de trabajo y medio o productos químicos en contacto.
No asignamos una capacidad de carga ni una vida útil basándonos solo en el nombre de la pieza. Revisamos esos requisitos con la geometría y las condiciones que ustedes especifiquen.
Subcategorías habituales de ruedas locas de plástico
Cada subcategoría responde a una función distinta dentro del equipo. Tensado, guiado, soporte y bajo rozamiento requieren decisiones de geometría, ajuste y material diferentes.
Ruedas locas para banda (Plastic Belt Idler Wheels)
Soporte y apoyo de bandas transportadoras, con control de la rodadura y del paralelismo.
Ruedas locas para cadena (Plastic Chain Idler Wheels)
Guiado y soporte del ramal de cadena, con atención al paso del eslabón y al desgaste del perfil.
Ruedas guía (Plastic Guide Idler Wheels)
Dirigen el recorrido de la banda, cable o producto, reduciendo desviaciones laterales.
Ruedas ranuradas (Plastic Grooved Idler Wheels)
Perfil con ranura para alojar cables, correas redondas o elementos que deben mantenerse centrados.
Ruedas con rodamiento (Plastic Bearing Idler Wheels)
Alojan rodamiento o casquillo para reducir el par de giro y facilitar la rotación en funcionamiento continuo.
Ruedas de tensado (Plastic Tensioner Wheels)
Aplican tensión sobre banda o cadena en mecanismos de ajuste, donde importan el eje y la estabilidad dimensional.
Ruedas lisas (Plastic Smooth Idler Wheels)
Banda de rodadura sin perfil, pensadas para apoyo y rodadura de superficies planas o láminas.
Ruedas con pestaña (Plastic Flanged Idler Wheels)
Pestaña lateral que retiene la banda o el elemento guiado y evita su salida de trayectoria.
Ruedas para cable (Plastic Cable Idler Wheels)
Soporte y desvío de cable en equipos de manipulación, con perfil y acabado adaptados al contacto con el conductor.
Ruedas locas a medida (Custom Idler Wheels)
Geometrías especiales, combinaciones de perfil, cubo y alojamiento definidas en plano o CAD propio del cliente.
Tensado, guiado, soporte y bajo rozamiento: diferencias de diseño
La función principal de la rueda orienta la especificación. Estas son las diferencias que solemos revisar en cada escenario.
Tensado
Se prioriza la estabilidad del eje y del alojamiento, así como la resistencia al desgaste en el punto de contacto con la banda o cadena.
Guiado
Son clave el perfil, la pestaña o la ranura y la tolerancia de posición, que determinan la alineación del elemento guiado.
Soporte
Interesan el diámetro, el ancho y la capacidad de carga efectiva, junto con la planitud de la banda de rodadura.
Bajo rozamiento
Se revisan la coaxialidad, el acabado superficial y el tipo de alojamiento para reducir par de giro y ruido de funcionamiento.
Puntos técnicos que controlamos
Antes de fabricar, acordamos qué cotas y comportamientos se verifican en la rueda y en el conjunto donde se monta.
-
Asiento del rodamiento o casquillo
Diámetro del alojamiento, ajuste y espesor de pared para evitar deformaciones tras el montaje.
-
Coaxialidad y excentricidad
Relación entre banda de rodadura y taladro, clave para estabilidad de marcha y reparto de desgaste.
-
Desgaste y vida útil
Se evalúa con el material, la carga, la velocidad y el medio. La vida útil se valida con sus datos de uso.
-
Ruido y resistencia a la rodadura
Acabado, geometría de la banda y tolerancias influyen en el ruido de funcionamiento y en el par necesario para girar.
Selección de material según velocidad, carga, temperatura y medio
Usamos estas condiciones como punto de partida para proponer material y proceso. Cada recomendación se confirma con el plano y los datos reales de la aplicación.
| Condición | Qué revisamos | Materiales habituales a evaluar |
|---|---|---|
| Velocidad | Temperatura por rozamiento, equilibrado y coaxialidad a régimen | POM, PA, PEEK según prestaciones |
| Carga | Deformación del cubo, resistencia al aplastamiento y fatiga | PA, POM, PC |
| Temperatura | Estabilidad dimensional y pérdida de propiedades a temperatura de servicio | PPS, PEEK, PBT |
| Medio | Compatibilidad química, humedad, lubricantes y limpieza | PP, HDPE, PPS, PEEK según compatibilidad |
Procesos según cantidad y etapa del proyecto
La geometría, el material, las tolerancias y el volumen determinan el proceso. El mecanizado CNC fabrica sin molde, la impresión 3D valida forma y montaje, y la inyección se evalúa cuando el volumen justifica el utillaje.
| Proceso | Aplicación posible | Materiales o capacidad | Referencias típicas |
|---|---|---|---|
| Mecanizado CNC de plásticos | Prototipos, cambios de diseño y lotes sin molde | POM, nylon, PEEK, PPS, PC, HDPE, entre otros | Tolerancia típica de ±0,01–0,10 mm; piezas de hasta 1.000 × 600 × 500 mm; de 1 a 10.000+ unidades |
| Moldeo por inyección | Piezas repetitivas y producción en serie | ABS, PP, PC, PA, POM, PBT, PPS, PEEK y otros; moldes de aluminio, P20, NAK80, H13 | Fuerza de cierre aproximada de 50–650 t; tolerancia típica de ±0,05–0,20 mm; de cientos a millones de piezas |
| Impresión 3D: FDM, SLA, SLS, MJF | Prototipos, modelos funcionales y series cortas | Según proceso: ABS, nylon, PC, TPU, PETG, resinas y plásticos de ingeniería | Tolerancia típica general de ±0,15–0,50 mm; desde 1 pieza |
| Fundición al vacío y colada de poliuretano | Validación, pilotos y determinados lotes cortos | PU rígido o flexible, resina transparente y materiales tipo ABS | Tolerancia típica de ±0,30 mm o ±0,3 %; unas 15–25 piezas por molde; lotes de 1–200+ |
Los valores son referencias típicas de proceso, no una garantía para cualquier geometría. Confirmamos la viabilidad de las cotas y el método de inspección durante la revisión del proyecto. La fundición al vacío utiliza materiales de colada como PU y no sustituye automáticamente al material de producción.
Del análisis DFM a las piezas de producción
Revisamos el diseño antes de fabricar el utillaje. En una rueda, el análisis DFM cubre espesor de pared, desmoldeo, contracción, zonas de unión y cotas que afectan al montaje o al contacto.
Aclarar los cambios de diseño antes de fabricar el molde evita correcciones tardías y permite validar la pieza con criterios definidos.
- 1 RFQ y revisión DFM, con selección de material y proceso.
- 2 Concepto y fabricación de molde o fixture, cuando corresponda.
- 3 Muestra T0/T1 cuando el proyecto lo requiera.
- 4 Validación dimensional o funcional, seguida de liberación de serie, inspección y embalaje.
Preguntas frecuentes sobre ruedas locas de plástico a medida
Archivo STEP, STP, IGES, X_T, STL, DXF, DWG o PDF; material y color si ya están definidos; cantidad por lote y previsión anual; tolerancias críticas, cotas funcionales, acabado y requisitos de ensamble; y condiciones de uso con la documentación que necesiten.
La velocidad aumenta el calor generado por rozamiento y la carga aumenta la deformación y la fatiga. Por eso revisamos estas condiciones junto con la temperatura y el medio antes de proponer un material, y confirmamos la elección con los datos reales de su aplicación.
Sí. Revisamos el alojamiento del rodamiento o casquillo, su ajuste y el espesor de pared, y acordamos con usted si el rodamiento se suministra por separado o se monta en nuestra producción.
Cuando el diseño está definido y el volumen justifica el utillaje. Antes, el mecanizado CNC o la impresión 3D permiten validar dimensiones, montaje y forma sin inversión en molde.
Envíen su plano para cotizar
Compartan su CAD o plano e indiquen cuántas ruedas locas necesitan, qué material consideran y qué cotas deben controlarse. Revisaremos el proceso y los puntos DFM necesarios para preparar la cotización, sin presuponer certificaciones o requisitos que no formen parte de su especificación.
Si el proyecto forma parte de una cadena de maquila o nearshore en México, indiquen también el destino, el esquema de suministro y la documentación que solicite el cliente final.
Información útil para la RFQ
- Archivo STEP, STP, IGES, X_T, STL, DXF, DWG o PDF.
- Material y color, si ya están definidos.
- Cantidad por lote y previsión anual.
- Tolerancias críticas, cotas funcionales y acabado superficial.
- Requisitos de ensamble y condiciones de uso.
- Operaciones secundarias como pulido, pintura, grabado, pegado, ensamble o embalaje.