
Fabricación a medida en Shenzhen para España y México
Impresión 3D en PEEK: qué podemos fabricar y por qué ruta conviene empezar
En Plasticpartsmfg fabricamos piezas de plástico a medida para equipos de compras, ingeniería y calidad. Cuando un proyecto pide PEEK, lo primero es definir si el objetivo es una pieza para validar geometría, una pieza funcional de ensayo o una pieza de serie. Esa respuesta cambia el proceso y el coste.
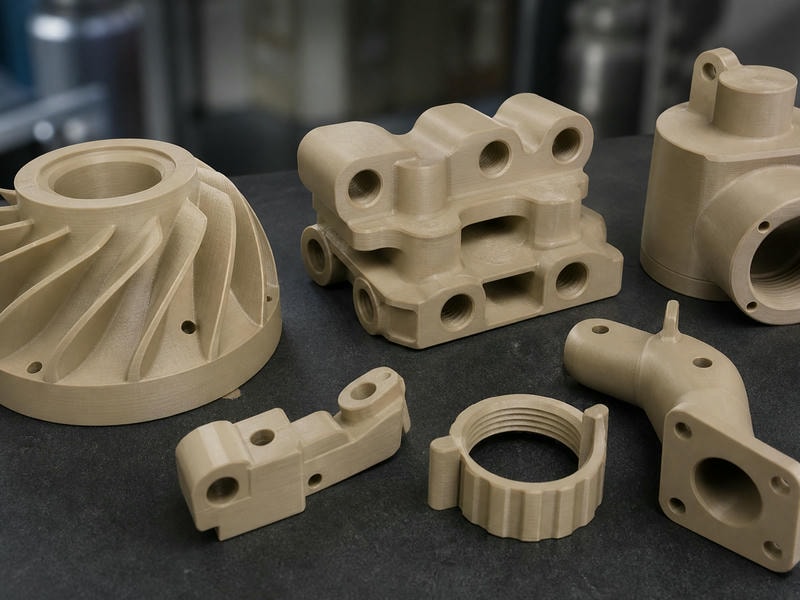
Trabajamos con mecanizado CNC y moldeo por inyección para PEEK, y usamos la impresión 3D para validar el diseño con materiales de ingeniería distintos antes de pasar al PEEK real.
Lo esencial sobre PEEK
Nuestra impresión 3D (FDM, SLA, SLS y MJF) no figura en nuestra capacidad publicada como proceso para PEEK. No prometemos una pieza impresa en PEEK sin confirmarla antes.
PEEK por mecanizado CNC
Para PEEK fabricamos por fresado de 3, 4 y 5 ejes, torneado y Swiss machining, sin necesidad de molde.
Inyección cuando el volumen lo justifica
El moldeo por inyección en PEEK solo tiene sentido con geometría cerrada y volumen suficiente para amortizar el molde.
Rutas de fabricación: impresión, CNC e inyección
Seleccione una ruta para ver sus materiales, tolerancias y volúmenes habituales.
Impresión 3D para prototipos y validación
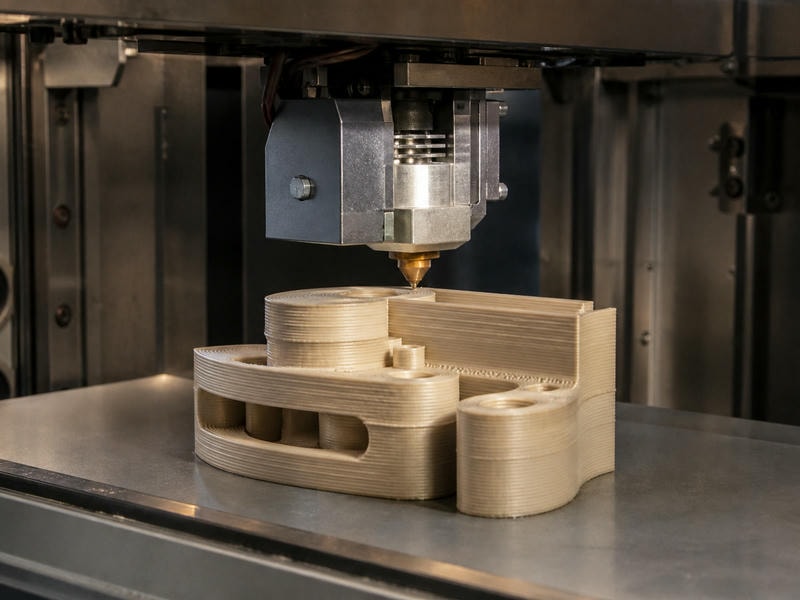
Usamos la impresión 3D para prototipos rápidos, modelos funcionales, utillajes sencillos y series cortas. Si necesita comprobar montaje, holgura o ergonomía antes de cerrar el diseño, imprimir es la forma más rápida de tener una pieza física. Para una pieza que debe trabajar como PEEK, la impresión en PA12 por SLS o MJF permite validar encaje, espesores y accesos.
| Proceso | Materiales | Capa | Volumen de construcción | Tolerancia típica | Cantidad |
|---|---|---|---|---|---|
| FDM / FFF | ABS, PLA, PETG, PC, nylon, TPU | 0,10–0,30 mm | Hasta 500 × 500 × 500 mm | ±0,30 mm o ±0,5 % | 1–500+ |
| SLA | Resinas estándar, tenaces, transparentes, alta temperatura | 0,025–0,10 mm | Hasta 600 × 600 × 400 mm | ±0,15–0,30 mm | Prototipo a tiradas cortas |
| SLS | PA12, PA11, nylon cargado | 0,08–0,15 mm | Hasta 380 × 380 × 600 mm | ±0,30 mm o ±0,3 % | 1–1.000+ |
| MJF | PA12, PA11, TPU | ~0,08 mm | Hasta 380 × 284 × 380 mm | ±0,30 mm | Prototipo a 1.000+ |
Las tolerancias de impresión (±0,30 mm en la mayoría de procesos) no bastan para asientos, roscas o superficies de sellado. En esos casos, la pieza de ensayo en PEEK se fabrica por mecanizado.
Mecanizado CNC de PEEK para cotas cerradas
Cuando el PEEK debe cumplir cotas cerradas, superficies funcionales o un material de serie, el mecanizado CNC es nuestra opción principal. Para piezas pequeñas de hasta 32 mm de diámetro, el Swiss machining permite tolerancias muy ajustadas. Para piezas grandes o geometrías complejas, usamos 4 o 5 ejes y planificamos amarre y operaciones según el plano.
| Enfoque | Parámetros clave |
|---|---|
| Fresado CNC | 3/4/5 ejes; tolerancia ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm |
| Torneado CNC | Ø hasta 500 mm; longitud hasta 1.000 mm; ±0,01–0,05 mm; 1–10.000+ |
| 3 ejes | ±0,02–0,10 mm; cajeras, taladros, roscas, ranuras, contornos |
| 4 ejes | ±0,01–0,05 mm; hasta 800 × 500 × 500 mm |
| 5 ejes | Simultáneo o indexado; ±0,01–0,05 mm; hasta 600 × 500 × 400 mm |
| Swiss | Ø ~1–32 mm; ±0,005–0,03 mm; POM, PEEK, nylon, PTFE, PPS, PC |
Con PEEK como material, la cotización incluye la revisión de cotas críticas, la orientación de mecanizado y las caras de referencia, para que una cota de sellado no quede en una operación que no garantice la repetibilidad.
Inyección en PEEK para series estables
PEEK figura entre los materiales que trabajamos por moldeo por inyección. Esta ruta solo tiene sentido cuando el volumen y la geometría justifican el molde. Para validación y primeras series solemos empezar por CNC y pasar a inyección cuando el diseño está cerrado.
| Proceso | Parámetros clave |
|---|---|
| Moldeo por inyección estándar | Fuerza de cierre aprox. 50–650 t; tolerancia típica ±0,05–0,20 mm; cientos a millones de piezas |
| Microinyección | Peso ~0,01–10 g; ±0,01–0,05 mm; POM, PA, PC, PBT, PPS, PEEK, ABS |
| Moldeo por inserción | Insertos de latón, acero, inox o aluminio; 50–450 t; ±0,05–0,20 mm |
Si su pieza es pequeña y de alta precisión, la microinyección puede ser la vía adecuada. Revisamos el paquete de datos con usted para decidir si el molde se hace en aluminio para una primera tirada o en acero para serie.
Ruta recomendada según la fase del proyecto
Esta tabla es un punto de partida que confirmamos en la revisión DFM. Permite comprobar el diseño con piezas impresas antes de comprometer material PEEK y molde.
| Fase del proyecto | Proceso recomendado | Material habitual |
|---|---|---|
| Validar geometría y montaje | Impresión 3D (SLS, MJF o FDM) | PA12, PA11, ABS, PC, nylon |
| Ensayo funcional con PEEK (de 1 a pocas piezas) | Mecanizado CNC | PEEK |
| Bajo volumen con cotas cerradas | Mecanizado CNC (3/4/5 ejes o Swiss) | PEEK, POM, PA, PPS |
| Serie con geometría estable | Moldeo por inyección | PEEK y otros termoplásticos de ingeniería |
Cuando el modelo funciona en impresión, pasamos el mismo archivo STEP a mecanizado y ajustamos cotas en el plano de PEEK.
Revisión DFM antes de arrancar
Revisamos el diseño antes de mecanizar o abrir molde. En PEEK, los puntos que más nos interesan son el espesor de pared, los radios internos, la accesibilidad de las herramientas, las roscas y los cambios de sección. En impresión 3D revisamos la orientación, el soporte y las zonas con tolerancia ajustada, porque la impresión añade variación respecto al modelo nominal.
El resultado es una propuesta con las cotas que sí se pueden garantizar, las que requieren ajuste y las que conviene cambiar en el diseño.
Qué necesitamos para preparar su cotización
Para cotizar sin ida y vuelta, necesitamos el paquete RFQ completo. Cuanto más concreto sea, antes le devolvemos una propuesta técnica.
Archivos técnicos
Archivo STEP/STP (o IGES, X_T) y plano en PDF o DWG con tolerancias críticas marcadas.
Material y acabado
En PEEK, indique si es natural o con carga, si lo tiene definido. Incluya también los acabados secundarios: pulido, chorreado, pintura, grabado o embalaje.
Volúmenes
Cantidad por lote y volumen anual previsto.
Funcionalidad y documentación
Requisitos de ensamble, caras funcionales y superficies de sellado. Documentación necesaria con la pieza: material, primeras muestras o trazabilidad.
Si solo tiene una muestra física, también podemos trabajar a partir de ella, siempre con un plano de referencia o un escaneo que acordemos antes de empezar.
Cuándo PEEK no es la mejor opción
Si el requisito principal es el coste por pieza en volumen alto y la temperatura de servicio es moderada, PA, POM o PPS pueden cubrir la aplicación con menos coste. Si la pieza solo necesita aspecto o forma, la impresión 3D en PA12 o resina es más rápida.
Le diremos con claridad cuándo le conviene otra ruta, porque un cambio de material a tiempo ahorra más que un PEEK mal especificado.
Solicite su RFQ
Si ya tiene el archivo STEP o el plano de su pieza, envíe el paquete RFQ. Revisamos el material, el proceso, las tolerancias y la cantidad, y le devolvemos una propuesta con la ruta recomendada: impresión 3D para validar, mecanizado CNC para PEEK en cotas cerradas o inyección para serie.
- Email: [email protected]
- Teléfono:
- WhatsApp:
- Dirección: