
Fabricación en Shenzhen para España y México
Sobremoldeo a medida para piezas de plástico con tacto blando y dos materiales
Fabricamos piezas con sobremoldeo para equipos de compras, ingeniería y calidad de España y México. Si ya tiene el STEP o el plano, el material del sustrato, la dureza de la capa blanda y el volumen previsto, revisamos la pieza, proponemos el proceso y preparamos su cotización (RFQ) en pocos pasos.
Cuándo tiene sentido el sobremoldeo
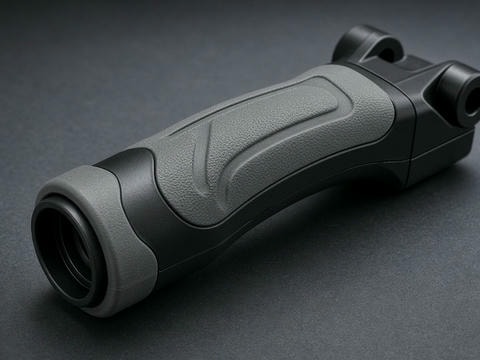
El sobremoldeo consiste en inyectar una capa de elastómero (TPE, TPU o TPV) sobre un sustrato rígido ya moldeado, para conseguir agarre, sellado, amortiguación o un acabado soft-touch en la misma pieza.
Si la capa blanda debe quedar unida de forma permanente y el reparto de material es estable, el sobremoldeo suele ser la opción más directa. Si el sustrato y la capa blanda llevan colores o materiales distintos en cada cara, conviene valorar bi-inyección (2K) desde la fase de diseño.
Aplicaciones habituales
- Carcasas de electrónica
- Mangos y empuñaduras
- Cubiertas de equipo industrial
- Componentes con sellado sin juntas
- Piezas con amortiguación o acabado soft-touch
Nuestra capacidad de sobremoldeo
Parámetros que aplicamos en proyectos de sobremoldeo y procesos afines. Los valores son orientativos y se confirman al revisar su pieza.
| Capacidad | Rango típico |
|---|---|
| Procesos | Sobremoldeo (overmolding), moldeo por inserción, bi-inyección (2K), microinyección |
| Materiales de capa blanda | TPE, TPU, TPV; Shore A ~30–90 |
| Sustratos rígidos habituales | ABS, PC, PP, PA, TPE, TPU (combinaciones según diseño) |
| Fuerza de cierre | ~50–450 t en sobremoldeo; ~100–500 t en 2K |
| Tolerancia típica | ±0,10–0,25 mm en sobremoldeo; ±0,10–0,20 mm en 2K |
| Insertos metálicos | Latón, acero, inox, aluminio |
| Materiales de molde | Aluminio, P20, NAK80, H13 y aceros de herramienta |
| Volumen | Desde cientos hasta millones de piezas |
| Operaciones secundarias | Textura, pulido, impresión, pintura, ensamble |
Sobremoldeo, moldeo por inserción o bi-inyección: cómo elegir
La decisión depende de si la capa blanda se aplica sobre una pieza ya terminada, si hay un inserto metálico o si ambas partes se inyectan en la misma máquina.
Cuándo lo recomendamos
Roscas, contactos, pasadores o refuerzos metálicos dentro de la pieza.
Parámetros clave
Insertos de latón, acero, inox o aluminio; 50–450 t; ±0,05–0,20 mm.
Cuándo lo recomendamos
Capa blanda sobre sustrato rígido, con agarre mecánico o químico según material.
Parámetros clave
TPE/TPU/TPV; Shore A ~30–90; 50–450 t; ±0,10–0,25 mm.
Cuándo lo recomendamos
Dos materiales o colores en un mismo ciclo, sin manipulación intermedia.
Parámetros clave
Rígido/rígido o rígido/blando; ~100–500 t; ±0,10–0,20 mm.
Si el sustrato y la capa blanda tienen tolerancias muy cerradas en la zona de unión, las revisamos juntas en la fase DFM. Un espesor de capa blanda fuera de rango o un punto de unión mal situado suele obligar a corregir el molde, y eso retrasa la muestra.
Antes del molde: puntos que revisamos en la RFQ
Revisamos con usted los puntos que más afectan a la adhesión, al llenado y a la estabilidad de lote.
Para validar forma y ajuste antes de invertir en acero, podemos fabricar modelos por impresión 3D (FDM, SLA, SLS o MJF) o usar fundición al vacío en pequeñas series de piloto.
Espesores
Capa blanda y sustrato en proporción adecuada para evitar hundimientos y líneas de flujo visibles.
Zona de unión
Superficie de agarre, cantos y socavados. Si la capa blanda debe retener la pieza, definimos la geometría de anclaje.
Compatibilidad de materiales
Combinamos el sustrato (ABS, PC, PP, PA) con la capa blanda (TPE, TPU o TPV) según adhesión y temperatura de proceso.
Puntos de inyección y puertas
Situación de entradas para no dejar marcas en caras funcionales o estéticas.
Desmoldeo
Ángulos de salida y sistema de expulsión compatible con la capa blanda.
Del RFQ a la muestra
Nuestro flujo para sobremoldeo tiene seis fases, con validación antes de la liberación de serie.
- 1
RFQ y revisión DFM
Recibimos su paquete técnico y le devolvemos observaciones sobre geometría, materiales y proceso.
- 2
Selección de material y proceso
Confirmamos sustrato, capa blanda, dureza Shore y tipo de molde (aluminio o acero según volumen).
- 3
Fabricación de molde
El molde se construye según la estrategia acordada para la fase de muestra y para la de serie.
- 4
Muestras T0/T1
Le enviamos las primeras muestras para validación dimensional y funcional.
- 5
Liberación de serie
Cerramos cotas críticas, características de control y revisiones de plano antes de la producción.
- 6
Producción y entrega
Producción, inspección, ensamble y embalaje según lo acordado. Si la pieza requiere acabado, aplicamos textura, pulido, impresión o pintura.
Qué incluir en su solicitud de cotización
Para responder con precisión necesitamos los siguientes datos. Con todo ello, la cotización suele ser mucho más ajustada.
Si aún no tiene todos los datos, envíe lo que tenga. Le indicaremos qué falta para avanzar y qué decisiones puede tomar en paralelo.
- Archivo STEP o STP, o plano en PDF o DWG con cotas críticas marcadas
- Material del sustrato y de la capa blanda, o la dureza Shore A deseada
- Color, textura y requisitos estéticos de cada cara
- Cantidad anual y tamaño de lote, o previsión de rampa de serie
- Zonas de sellado, unión o ensamble que deban cumplirse
- Documentación necesaria: muestras iniciales, trazabilidad y certificados de material según especificación
Solicite su cotización de sobremoldeo
Si tiene una pieza con capa blanda, un sustrato rígido y un volumen concreto, envíenos el archivo CAD y los requisitos principales. Revisamos la pieza, le proponemos el proceso adecuado y le enviamos la cotización (RFQ) con las observaciones de DFM.
- Correo: [email protected]
- Teléfono:
- WhatsApp:
- Oficina: