
Fabricación en Shenzhen, China
Moldeo por inserción a medida para piezas de plástico con insertos metálicos
Integramos roscas, contactos, casquillos, pasadores y refuerzos metálicos durante la inyección para entregar piezas montadas, sin operaciones de ensamble posteriores.
Trabajamos con equipos de compras, ingeniería y calidad de España y México que ya tienen un archivo STEP o plano, material y cantidad definidos. Revisamos el proceso y los puntos críticos del diseño antes de fabricar la herramienta.
- 50–450 tFuerza de cierre para inserción
- ±0,05–0,20 mmTolerancia típica de referencia
- Cientos a millonesVolúmenes de producción
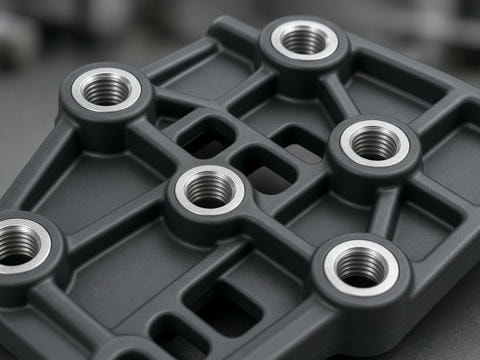
Una pieza integrada desde el molde
El inserto se posiciona en la cavidad y el polímero lo envuelve durante la inyección, creando una unión mecánica sin adhesivos ni tornillos adicionales.
Cuándo conviene
Qué resuelve el moldeo por inserción
La inserción es útil cuando el componente metálico debe quedar fijo y funcional dentro de una pieza plástica, o cuando el ensamble posterior añade coste o variación.
Roscas y puntos de montaje
Para aplicaciones donde se requieren aprietes repetidos sin deformar la pieza de plástico.
Contactos integrados
Elementos conductores encapsulados en una carcasa aislante y mantenidos en una posición definida.
Menos operaciones posteriores
Puede reducir el coste unitario y la variación entre lotes frente a la colocación manual del inserto.
Si el inserto puede colocarse después mediante ultrasonidos o calor, también evaluamos esa alternativa durante la revisión DFM.
Selección del inserto
Materiales y criterios de diseño
La geometría de anclaje ayuda a evitar que el inserto gire o salga durante el uso. Moleteados, ranuras, rebajes o una cabeza ensanchada deben considerarse antes de diseñar la herramienta.
Revisión antes de la herramienta
Si el diseño no incluye referencias de anclaje, lo indicamos durante la RFQ y revisamos la retención, la posición y las tolerancias funcionales.
| Inserto | Uso típico | Consideración de diseño |
|---|---|---|
| Latón | Roscas hembra, contactos eléctricos y casquillos | Buena retención con moleteado o ranuras |
| Acero | Roscas, pasadores y elementos con carga mecánica | Mayor resistencia; revisar diferencia de contracción |
| Acero inoxidable | Piezas expuestas a humedad o productos de limpieza | Acabado y precio según especificación |
| Aluminio | Piezas ligeras con disipación térmica o refuerzo | Preparar la superficie para mejorar la adherencia |
Capacidad técnica
Parámetros para proyectos de inserción
Los rangos son de referencia; la combinación concreta depende de la pieza, el material y el volumen. Revisamos los requisitos funcionales con sus archivos de diseño.
Enviar datos del proyectoProcesos e insertos
Moldeo por inserción, inyección estándar, sobremoldeo, bi-inyección (2K) y microinyección. Insertos de latón, acero, acero inoxidable y aluminio.
Fuerza de cierre y tolerancias
Inserción: 50–450 t. Inyección general: aproximadamente 50–650 t. Tolerancia típica: ±0,05–0,20 mm.
Materiales y herramientas
ABS, PP, PC, PA, POM, PBT, PPS, PEEK y otros según proyecto. Moldes de aluminio, P20, NAK80, H13 y aceros de herramienta.
Volumen y operaciones
Desde cientos hasta millones de piezas. Opciones secundarias: textura, pulido, impresión, pintura y ensamble.
Archivos y ubicación de fabricación
Aceptamos STEP, STP, IGES, X_T, STL, DXF, DWG y PDF. Fabricación en Shenzhen, China.
Materiales y procesos
Ajustamos el polímero a la función de la pieza
La selección del material influye en la retención del inserto, la temperatura de proceso y el comportamiento en servicio.
ABS y PC
Carcasas de electrónica y electrodomésticos, con buena estabilidad dimensional alrededor del inserto.
PA y PBT
Piezas con roscas o uniones sometidas a carga mecánica y temperatura moderada.
POM
Elementos de bajo rozamiento y tolerancias ajustadas, como clips y cuerpos deslizantes.
PPS y PEEK
Para temperaturas de servicio altas o exigencias químicas; hay que confirmar la temperatura de molde y la ventana de proceso.
| Proceso | Parámetros clave |
|---|---|
| Moldeo por inserción | Latón, acero, inoxidable o aluminio; 50–450 t; ±0,05–0,20 mm |
| Sobremoldeo | TPE, TPU o TPV blando; Shore A aprox. 30–90; 50–450 t; ±0,10–0,25 mm |
| Bi-inyección (2K) | Rígido/rígido o rígido/blando; ABS, PC, PP, PA, TPE, TPU; aprox. 100–500 t; ±0,10–0,20 mm |
El sobremoldeo sobre inserto requiere revisar la adhesión entre materiales y la posición del inserto para reducir el riesgo de desplazamiento durante la segunda inyección. Si necesita otro material, indíquelo en la RFQ y revisaremos su viabilidad.
Del RFQ a la serie
Un proceso definido antes de fabricar la herramienta
Definir el inserto y su anclaje desde el inicio ayuda a evitar modificaciones costosas. Si el plano ya especifica el inserto, es posible avanzar a muestras con menos iteraciones.
-
1
RFQ y revisión DFM
Comprobamos espesores, anclaje, desmoldeo, línea de unión y tolerancias funcionales.
-
2
Selección de material e inserto
Confirmamos polímero, tipo de inserto y acabado.
-
3
Concepto de herramienta
Definimos cavidades, posicionamiento del inserto y sistema de extracción.
-
4
Molde y muestras T0/T1
Verificamos el ajuste del inserto y la cota funcional.
-
5
Validación y liberación
Medimos características críticas y acordamos el plan de inspección.
-
6
Producción y preparación de envío
Producción, inspección, ensamble y embalaje de exportación.
Evaluación de alternativas
¿Es la inserción el proceso adecuado?
La recomendación depende de la función, el volumen y el coste total del ensamble. Comparamos las opciones con los requisitos de su proyecto.
| Situación | Opción a evaluar |
|---|---|
| Pocas piezas para validar el diseño | Mecanizado CNC o impresión 3D para prototipo funcional; después, herramienta de inserción. |
| El inserto puede colocarse después sin afectar la función | Revisar el ensamble posterior si el coste unitario lo permite. |
| Carga mecánica alta sobre la rosca | Inserto metálico moldeado con anclaje mecánico reforzado. |
| Se requiere junta blanda o superficie de agarre | Sobremoldeo o bi-inyección sobre el inserto. |
| Volumen bajo y geometría compleja | Fundición al vacío o colada de poliuretano antes de fabricar la herramienta de acero. |
Si no tiene claro qué ruta encaja, envíenos el plano y el volumen previsto. Evaluaremos qué opción puede reducir el riesgo y el coste para su caso.
Consultar una alternativaPreguntas habituales
Aclare los puntos clave del proyecto
¿Qué información se necesita para cotizar?
Un STEP, STP o plano PDF/DWG con cotas críticas, tipo y material del inserto, polímero y color, cantidad, tolerancias funcionales, acabado, ensamble y requisitos de documentación.
¿Podemos suministrar nuestros propios insertos?
Sí. Indique en la RFQ si el inserto lo suministra usted o si debe revisarse como parte del proyecto, junto con el material y el acabado requeridos.
¿Qué se revisa durante la evaluación DFM?
Entre otros puntos, espesores, anclaje y posicionamiento del inserto, desmoldeo, línea de unión, tolerancias funcionales y compatibilidad del material con el proceso.
Siguiente paso
Solicite su RFQ de moldeo por inserción
Envíenos el archivo STEP o el plano, junto con el material, la cantidad y las tolerancias críticas. Revisaremos el diseño, los puntos de anclaje y posicionamiento del inserto y la opción de proceso adecuada. También podemos comenzar con una revisión DFM antes de solicitar la herramienta.
Correo: [email protected]
Oficinas:
Una RFQ completa ayuda a precisar la cotización y reducir los ciclos de revisión.
Comparta los datos de su proyecto
Incluya archivos CAD o planos y señale las cotas funcionales que deben validarse.