
Fabricación para OEM, ingeniería y compras
Carcasas y componentes electrónicos a medida
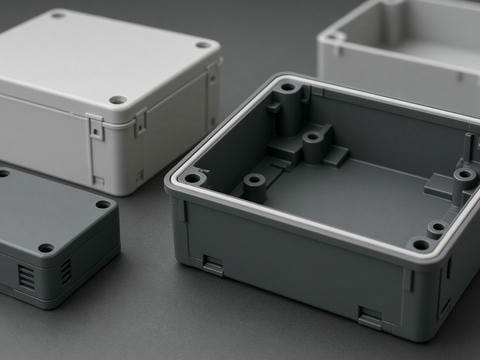
Fabricamos carcasas, cubiertas y componentes plásticos para equipos electrónicos y electrodomésticos. Desde Shenzhen, China, trabajamos con equipos de España y México en prototipos, fases de bajo volumen y producción contractual.
Podemos partir de archivos CAD, planos o una muestra física. Revisamos el diseño antes de fabricar utillaje para detectar aspectos que puedan afectar al moldeo, el ajuste, el acabado o el ensamble.
Para iniciar la revisión, envíennos el STEP o el plano junto con el material y la cantidad prevista. También podemos revisar tolerancias críticas y requisitos de acabado como parte de la RFQ.
De prototipo a serie
Procesos según fase y volumen
Revisión DFM
Geometría, ajuste y fabricación
Piezas a medida
Materiales y acabados definidos
±0,01–0,10 mm
Rango típico de tolerancia indicado para mecanizado CNC de plásticos
50–650 t
Fuerza de cierre aproximada disponible para moldeo por inyección
1 a millones
Referencias de cantidad según proceso y configuración de la pieza
Parámetros orientativos; la capacidad y tolerancia aplicables se confirman al evaluar la geometría, el material, el plano y las condiciones de fabricación.
Diseño y aplicación
Piezas adaptadas al equipo y a su uso
Fabricamos piezas estructurales o cosméticas, cubiertas, soportes, elementos de fijación y componentes que deben acoplarse con otras partes del conjunto. El proceso depende de la geometría, el uso previsto y la cantidad: una carcasa repetitiva puede requerir un molde de inyección, mientras que una pieza de validación o una serie corta puede convenir más en CNC, impresión 3D o fundición al vacío.
Ajuste y ensamble
Indiquen las caras de acoplamiento, puntos de fijación, zonas de sellado y cotas funcionales para considerarlas durante la revisión.
Apariencia y acabado
Podemos trabajar con requisitos definidos de color, textura y acabado superficial. Conviene marcar las superficies visibles en el plano o en la RFQ.
Capacidades de fabricación
Procesos para carcasas y componentes electrónicos
La selección depende de la geometría, el volumen, el material y la fase del programa. Estos rangos son referencias generales y no sustituyen la evaluación del plano y de las condiciones de fabricación.
Moldeo por inyección
Para piezas repetitivas y series. Opciones como moldeo por inserción, sobremoldeo y bi-inyección.
Mecanizado CNC de plásticos
Para piezas funcionales, tolerancias ajustadas, cambios de diseño o cantidades que no justifican un molde.
Impresión 3D
FDM, SLA, SLS y MJF para prototipos, comprobaciones de forma y ajuste, utillajes y series cortas.
Fundición al vacío
Fundición y colada de poliuretano para validación, pilotos y producción puente sin molde de inyección de acero.
Corte láser y operaciones secundarias
Según el proyecto, se pueden definir corte láser, pulido, lijado, pintura, impresión, grabado, pegado, ensamble y embalaje.
Capacidades y parámetros de referencia
Las tolerancias son típicas y deben evaluarse según dimensión, geometría, material y proceso.
| Proceso | Materiales habituales | Parámetros típicos | Cantidad y uso |
|---|---|---|---|
| Moldeo por inyección | ABS, PP, PC, PA, PBT, POM, PPS, PEEK y otros según especificación | Fuerza de cierre aprox. 50–650 t; tolerancia típica ±0,05–0,20 mm; moldes de aluminio, P20, NAK80, H13 y otros aceros de herramienta | De cientos a millones de piezas |
| Sobremoldeo | Sustrato rígido combinado con TPE, TPU o TPV | Dureza aprox. Shore A 30–90; fuerza de cierre aprox. 50–450 t; tolerancia típica ±0,10–0,25 mm | Piezas con zonas de agarre o material blando, según diseño |
| Bi-inyección (2K) | Combinaciones rígido/rígido o rígido/blando; ABS, PC, PP, PA, TPE y TPU | Fuerza de cierre aprox. 100–500 t; tolerancia típica ±0,10–0,20 mm | Componentes con dos materiales o colores, según viabilidad |
| Mecanizado CNC | ABS, POM, nylon, PC, PEEK, PPS, PMMA, PTFE y HDPE | Tolerancia típica ±0,01–0,10 mm; piezas de hasta 1.000 × 600 × 500 mm | De 1 a 10.000+ piezas |
| Impresión 3D FDM / FFF | ABS, PLA, PETG, PC, nylon y TPU | Volumen de construcción de hasta 500 × 500 × 500 mm; tolerancia típica ±0,30 mm o ±0,5 % | De 1 a 500+ piezas |
| Impresión 3D SLA | Resinas estándar, tenaces, transparentes y de alta temperatura | Volumen de construcción de hasta 600 × 600 × 400 mm; tolerancia típica ±0,15–0,30 mm | Prototipos y tiradas cortas |
| Impresión 3D SLS / MJF | PA12, PA11, nylon cargado y, para MJF, TPU | SLS: hasta 380 × 380 × 600 mm; MJF: hasta 380 × 284 × 380 mm. Tolerancia típica SLS ±0,30 mm o ±0,3 % y MJF ±0,30 mm | Prototipos, validación y series cortas |
| Fundición al vacío / moldeo de silicona | PU rígido o flexible, resinas transparentes y materiales tipo ABS | Tolerancia típica ±0,30 mm o ±0,3 %; aprox. 15–25 piezas por molde | Lotes típicos de 1 a 200+ piezas |
Materiales y acabados
Especificaciones según la aplicación
Trabajamos con ABS, PP, PC, PMMA, PET, POM, PA, PBT, PPS, PEEK, PSU y PPSU, además de otros plásticos según la especificación del proyecto. La selección debe considerar el uso de la pieza, la geometría, la apariencia y las condiciones funcionales definidas por ustedes.
El sobremoldeo permite valorar combinaciones rígidas y blandas. Para piezas transparentes pueden especificarse PC o PMMA, sujeto a la geometría y al proceso. Si se requiere un material concreto, indíquenlo en la RFQ: no sustituimos la designación solicitada sin acordarlo con ustedes.
Proceso orientado a la fase del programa
-
1
Prototipo o comprobación inicial
Impresión 3D o CNC, según el material, la precisión y la función que se quiera validar.
-
2
Validación funcional o lote piloto
CNC o fundición al vacío para revisar ajuste, apariencia o ensamble antes de comprometerse con un molde.
-
3
Producción puente
Evaluación de CNC, fundición al vacío, utillaje rápido o inyección de bajo volumen durante el desarrollo o modificación de una herramienta.
-
4
Serie repetitiva
Moldeo por inyección cuando el volumen y la geometría justifican el utillaje; se revisan inserciones o sobremoldeo cuando corresponda.
La decisión no se basa únicamente en el coste inicial: también se consideran el volumen por lote o anual, los cambios de diseño previstos, las cotas críticas, el acabado y los requisitos de ensamble.
Control del proyecto
Revisión DFM, muestras y liberación de serie
El flujo parte de la RFQ y de la revisión DFM. Después se acuerdan el material y el proceso, se define el concepto de molde o utillaje cuando aplique y se fabrican las muestras solicitadas. Si el proyecto lo requiere, se pueden preparar muestras T0/T1 para validación dimensional o funcional antes de liberar la serie.
Aspectos de diseño
Espesores, desmoldeo, socavados, contracción y superficies de sellado.
Criterios de validación
Cotas críticas, método de revisión, revisiones del plano aplicables y plan de inspección.
Acordar estos puntos antes del arranque en serie ayuda a reducir cambios tardíos y permite evaluar la pieza con criterios compartidos.
Preparación de la RFQ
Qué incluir en la solicitud de cotización
No es necesario tener todos los detalles resueltos para iniciar una revisión. La información disponible ayuda a valorar el proceso y el alcance:
- ✓Archivo STEP/STP, IGES, X_T, STL, DXF, DWG o plano en PDF.
- ✓Material y color requeridos, o alternativas que desean evaluar.
- ✓Cantidad por lote y previsión anual, si está disponible.
- ✓Tolerancias críticas, cotas funcionales y acabado superficial.
- ✓Textura, requisitos cosméticos, necesidades de ensamble, inserciones o componentes asociados.
- ✓Certificados, trazabilidad, primeras muestras u otra documentación solicitada.
Documentación para España, la UE y México
Para proyectos destinados a España o la UE, podemos revisar la documentación requerida según la especificación del cliente, incluidos requisitos relacionados con REACH, RoHS, ISO de proceso o documentación CE cuando corresponda al equipo.
Para proyectos de México, podemos considerar requisitos documentales definidos por el cliente y el contexto de maquila o nearshore, incluidos los vinculados a USMCA/T-MEC.
No damos por supuestas certificaciones propias ni requisitos que no estén confirmados para el proyecto.
Información para empezar
Preguntas frecuentes
¿Pueden revisar el proyecto si aún no tenemos todos los detalles?
Sí. Envíennos la información disponible, como un archivo CAD, plano o muestra, además del material y la cantidad prevista si ya se conocen. La revisión permitirá identificar qué datos faltan para cotizar.
¿Qué proceso conviene para validar una carcasa antes de fabricar un molde?
CNC, impresión 3D o fundición al vacío pueden ser opciones, según el material, la geometría, la precisión requerida y la función que se quiera comprobar. El proceso adecuado se confirma al revisar la pieza.
¿Cómo deben indicarse las tolerancias críticas y el acabado?
Señalen en el plano las cotas funcionales, caras de ensamble, puntos de fijación y zonas de sellado. Indiquen también las superficies visibles, el color, la textura y el acabado requerido.
RFQ / solicitud de cotización
Envíen sus archivos para cotizar
Si ya cuentan con un STEP, un plano o una muestra de la carcasa o del componente electrónico, envíennoslo junto con la cantidad, el material y las tolerancias críticas. Revisaremos qué proceso puede ajustarse al proyecto y qué información hace falta para cotizar.
Solicitar una cotizaciónCompartan los archivos y datos disponibles
La información puede incluir planos, material, cantidad, cotas críticas y requisitos de acabado.