
Mecanizado CNC de PPS · España y México
Mecanizado CNC de PPS a medida para piezas técnicas en España y México
En Plasticpartsmfg mecanizamos PPS (sulfuro de polifenileno) desde Shenzhen para equipos de compras, ingeniería y calidad de proveedor. Si tiene un STEP o plano con tolerancias definidas, le indicamos en la RFQ el proceso adecuado, el grado de material y la cantidad con la que podemos fabricar la pieza.
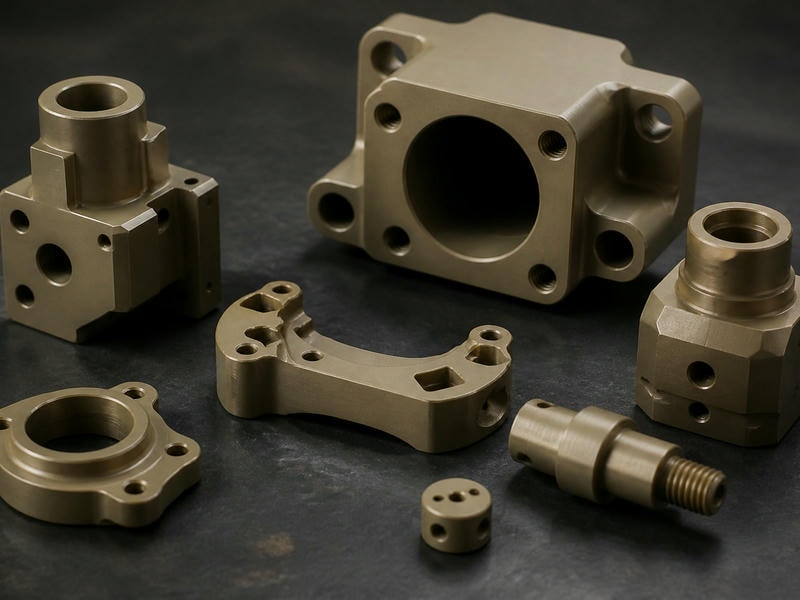
Cuándo tiene sentido mecanizar PPS
El PPS es un polímero técnico semicristalino que suele elegirse cuando la pieza debe mantener sus cotas con temperatura, en contacto con fluidos agresivos o bajo cargas mecánicas exigentes.
Bombas, válvulas y dosificación
Piezas de bombas, válvulas y componentes de dosificación en equipo industrial.
Bienes de equipo y automatización
Aisladores, soportes y casquillos para bienes de equipo y automatización.
Conectores y alta temperatura
Componentes de conectores y elementos eléctricos de alta temperatura.
Piezas de validación
Material final para validar antes de decidir el molde, con el mismo material de serie.
Mecanizar tiene sentido cuando aún no hay volumen para amortizar un molde de inyección, cuando la geometría debe cambiar entre rondas de pruebas, o cuando la pieza es una referencia de bajo volumen.
Capacidades de mecanizado CNC para PPS
Parámetros que aplicamos a PPS dentro de nuestra capacidad general de mecanizado de plásticos. Seleccione un proceso para ver sus datos clave.
Fresado CNC 3 ejes
- Tolerancia
- ±0,02–0,10 mm
- Elementos
- Cajeras, taladros, roscas, ranuras y contornos
Fresado CNC 4 ejes
- Tolerancia
- ±0,01–0,05 mm
- Tamaño máximo
- Hasta 800 × 500 × 500 mm
Fresado CNC 5 ejes
- Modo
- Simultáneo o indexado
- Tolerancia
- ±0,01–0,05 mm
- Tamaño máximo
- Hasta 600 × 500 × 400 mm
Torneado CNC
- Diámetro
- Hasta Ø 500 mm
- Longitud
- Hasta 1.000 mm
- Tolerancia
- ±0,01–0,05 mm
Swiss
- Diámetro aprox.
- Ø 1–32 mm
- Tolerancia
- ±0,005–0,03 mm
- Aplicación
- Ideal para casquillos y piezas pequeñas de precisión
Tamaño máximo en fresado
Hasta 1.000 × 600 × 500 mm
Cantidad
De 1 pieza a 10.000+
Los rangos de tolerancia dependen de la geometría, del grado de PPS (natural o con carga) y de las cotas funcionales. Confirmamos la tolerancia para cada referencia en la RFQ.
Tolerancias y acabados que podemos cerrar
Para piezas de PPS solemos trabajar con estas combinaciones de proceso y acabado.
| Requisito | Qué hacemos |
|---|---|
| Cotas funcionales de ajuste | Fresado 4/5 ejes o torneado con ±0,01–0,05 mm en caras de referencia |
| Diámetros de guiado o asiento | Torneado o Swiss según diámetro y longitud |
| Superficies de sellado | Mecanizado con control de planitud y acabado indicado en plano |
| Acabado estético o funcional | Lijado, pulido, chorreado o pintura según especificación |
| Trabajos posteriores | Ensamble, embalaje y control dimensional según requisitos del cliente |
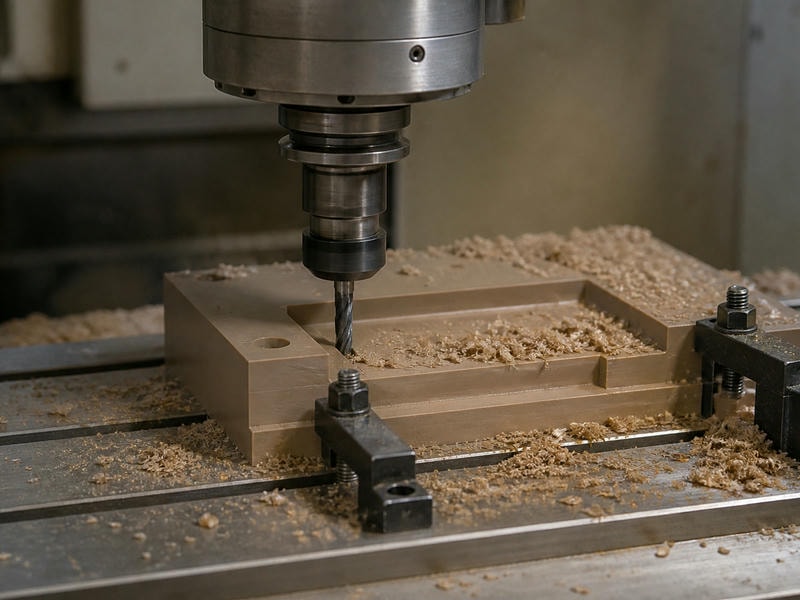
Estabilidad dimensional del PPS
El PPS puede presentar tensiones internas tras el mecanizado, sobre todo en piezas con paredes finas o cambios bruscos de sección.
En proyectos de precisión planificamos pasadas de desbaste y acabado separadas y revisamos la estabilidad dimensional antes de liberar el lote.
Mecanizar o inyectar: cómo decidir según el volumen
La decisión suele depender del volumen anual, del plazo para la primera pieza y de la vida útil prevista del diseño.
Mecanizado CNC es la vía directa cuando
- Necesita de unas pocas piezas a varios cientos para ensayos o pilotos
- El diseño aún puede cambiar y no quiere invertir en un molde de acero
- La geometría compleja se obtiene mejor con 5 ejes
Inyección es la mejor opción cuando
El volumen justifica la herramienta. El PPS también está incluido en nuestra capacidad de inyección, por lo que podemos plantear una ruta de bridge: mecanizado para las primeras series y paso posterior a molde cuando la geometría esté cerrada.
En la RFQ comparamos ambos costes para que la decisión se base en números.
Información para cotizar PPS
Una RFQ completa permite una cotización útil sin rondas de aclaración innecesarias. Envíe, si es posible:
- 1Archivo STEP, STP, IGES o X_T, y plano en PDF o DWG con cotas, tolerancias y acabados
- 2Grado de PPS (natural, con fibra de vidrio u otra carga) y color si aplica
- 3Cantidad por lote y volumen anual previsto
- 4Cotas críticas, caras funcionales y características de control
- 5Acabado superficial y operaciones secundarias
- 6Documentación deseada: primeras muestras, control dimensional o trazabilidad de lote
Si aún no tiene plano, un croquis acotado con las cotas funcionales sirve para una primera revisión de viabilidad.
Revisión DFM antes de fabricar
Antes de cortar material revisamos con su equipo los radios interiores, la profundidad de cajeras, los espesores mínimos, la accesibilidad de herramienta y las tolerancias que no aportan función pero encarecen la pieza.
Un pequeño ajuste de diseño suele reducir el tiempo de mecanizado sin afectar al uso. Esta revisión se hace en la misma RFQ, no después de la primera pieza.
Del plano a la pieza: flujo de trabajo
Los plazos concretos dependen de la geometría, del número de operaciones y de la cantidad, y se confirman por escrito en la cotización.
Paso 1
Recibimos RFQ con CAD y plano, y revisamos viabilidad y DFM
Paso 2
Confirmamos grado de material, proceso (fresado, torneado o Swiss) y cantidades
Paso 3
Preparamos programación y utillaje de sujeción
Paso 4
Fabricamos la primera pieza y realizamos control dimensional según plano
Paso 5
Ajustamos parámetros si es necesario y liberamos el lote
Paso 6
Aplicamos acabados, ensamble si procede y embalaje para exportación
Próximos pasos con su proyecto
Envíenos el STEP y el plano junto con grado de material, cantidad y tolerancias críticas. Con esa información revisamos el proceso más adecuado y le enviamos una propuesta con alcance, muestras y condiciones.
Solicite su cotización (RFQ)
Indique su proyecto, empresa y ubicación en España o México.