
Inyección de bajo volumen · Shenzhen
Moldeo por inyección de bajo volumen desde Shenzhen para España y México
Cuando un proyecto necesita piezas inyectadas antes de tener un molde de serie, o cuando la demanda no justifica un utillaje de acero de gran tamaño, fabricamos en Shenzhen con herramientas rápidas en aluminio y piezas en material de producción.
Trabajamos con equipos de compras, ingeniería y calidad de proveedor en España y México que ya tienen STEP o plano, material, cantidad y tolerancias definidas.
Recibirá una revisión DFM y una propuesta de herramienta y plazos para decidir con datos.
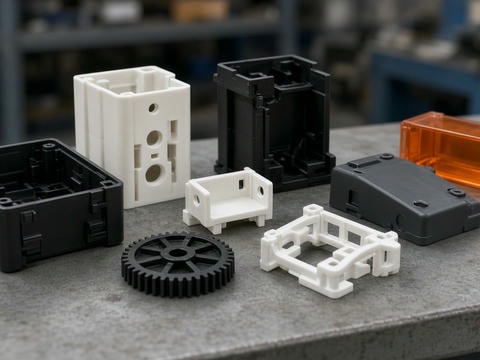
Qué es el moldeo por inyección de bajo volumen en nuestro caso
Hablamos de tiradas de unas pocas decenas a varios miles de piezas, normalmente para validar diseño, ensayar ensamble, cubrir la demanda entre el prototipo y la serie o sostener un lanzamiento mientras el molde definitivo está en fabricación. La herramienta se diseña para vivir ese volumen, no para millones de ciclos, y eso cambia el coste de entrada, la elección de aceros y la forma en que se planifican las muestras.
Cuándo tiene sentido en su proyecto
Si lo que busca es una sola pieza de geometría sencilla para comprobar forma, la impresión 3D o el mecanizado CNC suelen ser más rápidos. Le indicamos cuál encaja mejor cuando revisamos su archivo.
-
Pruebas funcionales con material final
Piezas inyectadas en ABS, PC, PA, POM, PBT o PPS para pruebas funcionales o de homologación interna.
-
Volumen insuficiente para acero
La cantidad anual o el primer lote no cubre el coste de un molde de acero, pero sí requiere precisión de inyección.
-
Puente entre vacuum casting y serie
Una producción puente sin cambiar de proveedor a ciegas cuando pasa de copias en poliuretano a serie.
-
Rampa de demanda con diseño abierto
Revisión de geometría, espesores o puntos de inyección antes de congelar el diseño de la herramienta definitiva.
Nuestra capacidad de inyección y utillaje
Parámetros que aplicamos en proyectos de inyección de bajo volumen. Son valores de referencia; el alcance concreto se confirma por proyecto según la RFQ.
| Capacidad | Rango típico |
|---|---|
| Procesos | Moldeo por inyección estándar, moldeo por inserción, sobremoldeo, bi-inyección, microinyección |
| Materiales de molde | Aluminio, P20, NAK80, H13 y aceros de herramienta |
| Materiales de inyección | ABS, PP, PC, PA, POM, PBT, PPS, PEEK y otros según especificación |
| Fuerza de cierre | Aprox. 50–650 t |
| Tolerancia típica | ±0,05–0,20 mm |
| Volumen | Desde decenas hasta millones de piezas, según herramienta |
| Secundarias | Texturizado, pulido, impresión, pintura, ensamble |
Procesos de inyección
Moldeo por inserción
Insertos de latón, acero, inox o aluminio. Fuerza de cierre de 50–450 t y tolerancia de ±0,05–0,20 mm.
Sobremoldeo
TPE, TPU o TPV soft-touch con dureza Shore A de ~30–90. Fuerza de cierre de 50–450 t y tolerancia de ±0,10–0,25 mm.
Bi-inyección (2K)
Combinaciones rígido/rígido o rígido/blando con ABS, PC, PP, PA, TPE o TPU. Fuerza de cierre de ~100–500 t y tolerancia de ±0,10–0,20 mm.
Microinyección
Piezas de ~0,01–10 g con tolerancia de ±0,01–0,05 mm en POM, PA, PC, PBT, PPS, PEEK o ABS.
Alternativas para validar con material de producción
Si la cota debe cerrarse antes de la herramienta, también fabricamos con fundición al vacío (colada de poliuretano), moldeo de silicona y mecanizado CNC.
Fresado CNC
3, 4 o 5 ejes; ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm.
Torneado CNC
Ø hasta 500 mm; ±0,01–0,05 mm; de 1 a más de 10.000 piezas.
Fundición al vacío
Tolerancia de ±0,30 mm o ±0,3 %; de 1 a más de 200 piezas por lote.
Impresión 3D
FDM, SLA, SLS y MJF; ±0,15–0,50 mm según proceso.
Materiales y acabados que podemos inyectar
Trabajamos con termoplásticos técnicos y de consumo. Si su material está en la lista de la RFQ, lo confirmamos en la revisión DFM: contracción, temperatura de molde, secado previo y compatibilidad con insertos o sobremoldeo cambian según la resina.
Acabados habituales
- Texturizado de superficie
- Pulido de cara funcional
- Serigrafía o tampografía
- Pintura
- Ensamble con embalaje de exportación
Cómo trabajamos la herramienta y las muestras
Un flujo corto para pasar de RFQ a piezas inyectadas sin perder semanas en correos. Una herramienta de aluminio permite recibir las primeras piezas de material real en menos ciclos de corrección, lo que le deja cerrar el diseño antes de invertir en acero.
-
1
Recepción del paquete RFQ
STEP, plano, material, cantidad anual o por lote y tolerancias críticas.
-
2
Revisión DFM
Espesores, desmoldeo, socavados, líneas de unión, sellado y puntos de control.
-
3
Estrategia de herramienta
Propuesta de aluminio o acero según volumen y calendario.
-
4
Molde y muestras T0/T1
Fabricación del molde y entrega de muestras para validación dimensional y funcional.
-
5
Producción de bajo volumen
Tras su liberación, arranque de la producción con inspección y embalaje de exportación.
Qué necesitamos para cotizar con precisión
- Archivo STEP/STP, o plano en PDF/DWG con cotas críticas marcadas.
- Material y color, o referencia de la especificación del cliente.
- Cantidad por lote y estimación anual.
- Tolerancias críticas, caras funcionales y requisitos de ensamble.
- Acabado superficial y textura, si aplica.
- Documentación deseada: primeras muestras, informe dimensional, trazabilidad de lote o certificados que exija su proceso.
Formatos aceptados
STEP, STP, IGES, X_T, STL, DXF, DWG y PDF.
Solicite su cotización de inyección de bajo volumen
Envíe el archivo CAD o plano y las condiciones de su proyecto para recibir una revisión DFM, una propuesta de herramienta, plazos de muestras y precio por lote. Si prefiere, indíquenos primero el material y la cantidad y le ayudamos a definir el paquete RFQ.
- Correo: [email protected]
- Teléfono:
- Oficina:
Para proyectos de Plasticpartsmfg, la respuesta inicial incluye las preguntas técnicas que necesitamos resolver antes de congelar la herramienta.