
Fabricación en Shenzhen · España y México
Soplado de PET a medida para piezas huecas
Fabricamos envases, depósitos y cuerpos huecos de PET para equipos de compras, ingeniería y calidad. Partimos de sus planos o archivos STEP y revisamos el diseño antes de fabricar el utillaje.
Envíenos el diseño y la cantidad estimada. Le proponemos el proceso, el material y los puntos de control que conviene confirmar.
3 rutas
Procesos de soplado
De prototipo a serie
Etapas de producción
Revisión DFM
Antes del utillaje
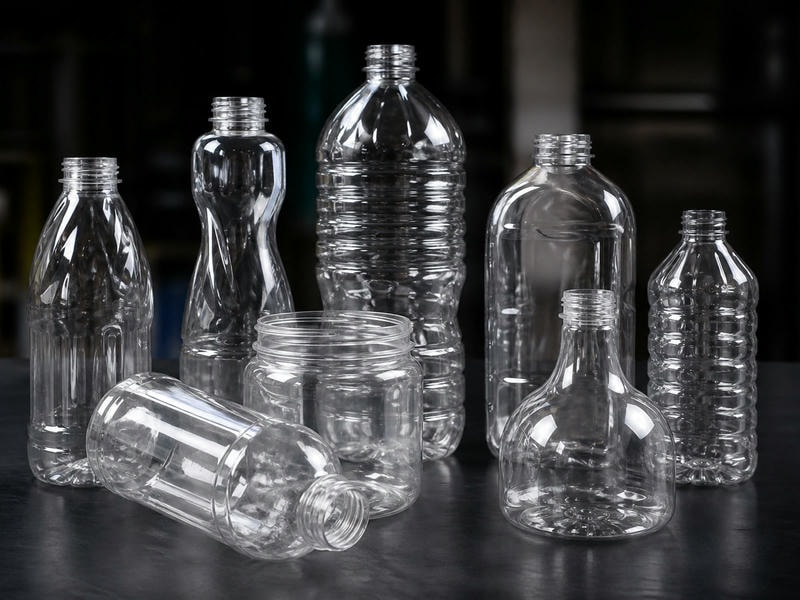
Una cotización basada en su diseño
Revisamos geometría, cuello, espesores y uso previsto para orientar la selección del proceso desde el inicio.
Aplicaciones
¿Dónde encaja el soplado de PET?
Es una opción para piezas huecas cuya función depende del volumen interior, la pared o el cierre.
Envases funcionales
Botellas y recipientes para llenado o dosificación.
Volúmenes cerrados
Depósitos y recipientes de geometría cerrada.
Cuerpos y conductos
Componentes huecos definidos por su forma y uso.
Alternativa a una carcasa
Puede sustituir piezas mecanizadas o termoformadas cuando el volumen lo justifica.
Para una cubierta plana, una bandeja poco profunda o una carcasa grande de pared fina, otro proceso puede resultar más económico. Lo revisamos en el análisis DFM.
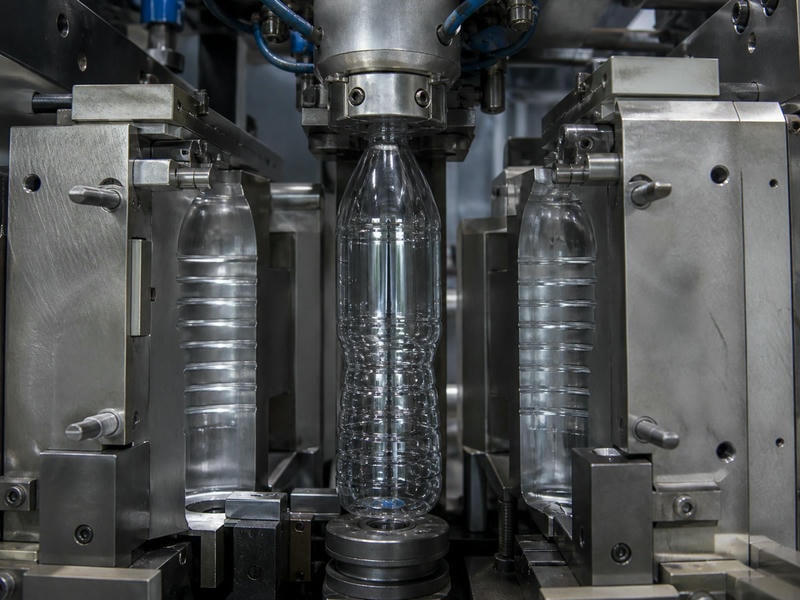
Selección de proceso
La geometría orienta la ruta de soplado
La elección depende de la forma, el cuello, la pared y la tirada prevista. Seleccione una opción para ver qué información definimos en la RFQ.
Para geometrías más abiertas y paredes más gruesas
En la RFQ definimos diámetro, altura, espesor de pared y zonas de pinzado.
Para preforma con cuello y rosca definidos
En la RFQ definimos el plano del cuello, la rosca, la tolerancia de peso y la apertura.
Para botellas y envases de pared fina
En la RFQ definimos el volumen nominal, el espesor objetivo, el cuello y la tolerancia de llenado.
¿Aún no tiene claro el proceso? Indíquenos el uso y el volumen de la pieza para valorar la ruta antes de solicitar utillaje.
Alcance técnico
Capacidad de fabricación de piezas de soplado
Los valores concretos de volumen, espesor y tirada se establecen por proyecto durante la revisión DFM.
| Procesos de soplado | Extrusión-soplado, inyección-soplado y estirado-soplado |
|---|---|
| Materiales | PET como material principal; PE, HDPE y PP según la especificación del proyecto |
| Tipos de pieza | Botellas, envases, depósitos, cuerpos huecos y conductos |
| Etapas y cantidades | Prototipos, bajo volumen, producción puente y fabricación por contrato; desde lotes de validación hasta producción en serie |
| Archivos de entrada | STEP, STP, IGES, X_T, DWG y PDF |
| Personalización y acabado | Material, color, dimensiones, tolerancia y acabado superficial; impresión, grabado, pintura, pegado, ensamble y embalaje |
| Ubicación | Shenzhen, China |
Para piezas con requisitos de acabado, podemos combinar el soplado con operaciones secundarias según indique el plano, como impresión, grabado o ensamble de tapa.
Comparativa de procesos
Soplado frente a otras opciones para piezas huecas
Esta comparación ayuda a orientar la selección inicial. La viabilidad final depende de la geometría y la cantidad prevista.
| Proceso | Aplicación típica | Volumen de referencia |
|---|---|---|
| Moldeo por soplado | Botellas, depósitos, conductos y cuerpos huecos | Según geometría y tirada |
| Termoformado | Carcasas, bandejas, paneles y cubiertas | Bajo a medio |
| Rotomoldeo | Piezas huecas grandes, tanques y carcasas | Cuando tamaño y volumen lo justifican |
| Moldeo por inyección | Piezas macizas o de geometría compleja | Cientos a millones de piezas |
Para una pieza hueca grande y de pared gruesa, el rotomoldeo puede ser una alternativa.
Para un envase de pared fina, el soplado suele ser la vía directa.
Preparación de la RFQ
Qué necesitamos para cotizar su proyecto de PET
Una RFQ completa reduce los ciclos de consulta y ayuda a preparar una propuesta útil.
- 1Plano en PDF o DWG y archivo STEP, si está disponible.
- 2Material y grado de PET, o indicación de que se definirá durante el proyecto; color o referencia de color.
- 3Cantidad anual y cantidad por lote.
- 4Zonas críticas: cuello, rosca, base, puntos de apoyo y espesores mínimos; tolerancias críticas y requisitos de ensamble.
- 5Acabado superficial, impresión y documentación requerida, como certificado de material, muestras iniciales o trazabilidad de lote.
Revisión DFM antes de fabricar el molde
En la revisión técnica valoramos los aspectos que pueden afectar al utillaje y al funcionamiento de la pieza:
- Espesor de pared y uniformidad en zonas de estiramiento.
- Geometría del cuello, rosca y tolerancia de cierre.
- Ubicación de líneas de pinzado y rebaba.
- Puntos de apoyo y estabilidad de la pieza terminada.
- Compatibilidad del diseño con el proceso seleccionado.
Así se pueden detectar, antes de fabricar el utillaje, problemas como un espesor insuficiente o una rosca incompatible con la tapa. Si el diseño requiere cambios, se los comunicamos junto con la propuesta de modificación.
Si requiere documentación para contacto con alimentos, cosmética o farmacia, indíquelo en la RFQ. Podemos apoyar la documentación según su especificación, sin atribuirnos certificados que no tengamos.
Flujo del proyecto
Del diseño a la producción en serie
La validación dimensional y funcional de las muestras permite basar la liberación de serie en datos y no en una aprobación informal.
- 01
RFQ y revisión DFM
Evaluación inicial del diseño, uso y requisitos.
- 02
Proceso y utillaje
Selección de proceso y material, concepto y fabricación del molde.
- 03
Muestras y validación
Muestra inicial T0/T1 y revisión de cotas críticas y comportamiento funcional.
- 04
Serie y exportación
Liberación, producción, inspección y embalaje para exportación.
Selección responsable
Cuándo PET o el soplado pueden no ser la mejor opción
Si el proceso no se ajusta a la función o a la escala del proyecto, lo indicamos durante la revisión inicial, aunque implique recomendar otra alternativa.
La pieza es maciza o tiene socavados no compatibles
El soplado puede no resolver piezas macizas o socavados que el proceso no permite conformar.
La función exige otro polímero de ingeniería
Conviene valorar otro material si no se ajusta a PET, PE, HDPE o PP y la aplicación exige un polímero distinto.
Solo necesita una unidad de validación
Con un volumen muy bajo, el mecanizado CNC o la impresión 3D pueden ser opciones más prácticas.
Hay tolerancias muy estrechas en zonas críticas
Si la tolerancia requerida no puede controlarse mediante soplado, revisamos otras alternativas de proceso.
Próximo paso
Solicite su cotización de soplado de PET
Envíe a Plasticpartsmfg los archivos de la pieza y la información de la RFQ. Revisamos el diseño, proponemos el proceso y preparamos una cotización con los puntos que conviene confirmar.
Puede escribirnos en español o en inglés. Si ya tiene un plano con cotas críticas, inclúyalo desde el primer mensaje para agilizar la revisión técnica.
Correo para RFQ: [email protected]
Dirección:
Comparta los detalles del proyecto
Incluya la información disponible para que podamos iniciar la revisión técnica.