
Prototipos y lotes pequeños
Moldeo de silicona RTV para piezas a medida
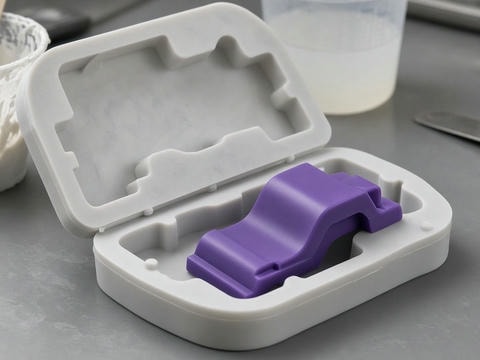
Fabricamos en Shenzhen piezas de poliuretano y materiales tipo ABS con moldes de silicona RTV, a partir de un maestro CNC o impreso en 3D. Una ruta práctica para validar ajuste, montaje y apariencia antes de invertir en un molde de inyección de acero.
Envíenos su STEP o plano, material orientativo, cantidad y tolerancias críticas. Le proponemos el proceso adecuado e incluimos una revisión DFM.
1–200+
piezas por lote típico
15–25
piezas aprox. por molde
Cuándo conviene
Una ruta flexible para validar antes de producir en serie
- 01Validar el funcionamiento o el montaje antes de cerrar el diseño y encargar una herramienta.
- 02Preparar muestras para pruebas de mercado, presentaciones a clientes o ferias, con apariencia cercana a la serie.
- 03Fabricar lotes de 1 a 200 unidades mientras se produce el molde definitivo.
- 04Adaptarse a revisiones frecuentes: cambiar el maestro y rehacer el molde RTV puede ser más ágil que modificar acero.
Si el diseño ya está congelado y prevé un volumen anual alto, la inyección puede ser una mejor opción. Le indicaremos con claridad qué ruta encaja en su proyecto.
Del archivo a la pieza
Un proceso definido desde el maestro
Revisamos el diseño y acordamos materiales, acabados y cotas de inspección antes de iniciar la fabricación.
-
PASO 1
Revisión del diseño
Analizamos el STEP o plano y definimos si el maestro será CNC o de impresión 3D.
-
PASO 2
Maestro y molde RTV
Fabricamos el maestro y preparamos el molde de silicona.
-
PASO 3
Colada y acabado
Colamos poliuretano o material tipo ABS; después desmoldamos y aplicamos, si se solicita, pintura, pulido, textura o color.
-
PASO 4
Inspección y entrega
Comprobamos las cotas acordadas contra el plano y enviamos el informe correspondiente.
Rendimiento y planificación del molde
Cada molde produce aproximadamente 15–25 piezas. Para cantidades superiores, planificamos varios moldes o una ruta de producción puente antes de comenzar.
Capacidad técnica
Moldeo de silicona RTV y vacuum casting
Los rangos son orientativos. La geometría, el espesor de pared y el tamaño de la pieza influyen en la tolerancia final, que confirmamos durante la revisión DFM.
| Procesos | Moldeo de silicona, vacuum casting, uretano |
|---|---|
| Maestro | CNC o impresión 3D: FDM, SLA, SLS, MJF |
| Molde | Silicona RTV |
| Materiales | PU rígido o flexible, resina transparente, materiales tipo ABS |
| Tolerancia típica | ±0,30 mm o ±0,3 % |
| Piezas por molde | Aproximadamente 15–25 |
| Lote típico | 1–200+ |
| Procesos secundarios | Pintura, pulido, textura y color |
Materiales y acabados
Especifique el comportamiento y la apariencia que necesita
PU rígido
Habitual para carcasas, soportes y prototipos de comprobación de montaje.
PU flexible
Adecuado para juntas, fuelles y piezas que requieren cierta elasticidad.
Resina transparente y tipo ABS
La resina transparente permite revisar luz, carcasas de visualización y piezas ópticas básicas. Los materiales tipo ABS ayudan a validar piezas cuya versión de serie será de ABS.
Defina los acabados en la RFQ
Podemos especificar color según referencia, textura superficial, pulido de caras visibles o pintura. Señale qué caras son estéticas y cuáles funcionales para aplicar el acabado donde realmente hace falta.
Tolerancias y límites del proceso
El moldeo en silicona no sustituye a la inyección en precisión. Para ajustes muy cerrados, roscas o alojamientos exigentes, puede convenir mecanizado CNC o una combinación de procesos. Marque las cotas críticas e indique si deben verificarse en la pieza terminada o solo como referencia; en el DFM señalaremos qué ruta resulta más adecuada.
Elección de proceso
¿Qué ruta se adapta a su fase de desarrollo?
Compare el uso ideal y la inversión inicial de cada alternativa. Si el proyecto está entre dos fases, le ayudamos a decidir por dónde empezar y cuándo avanzar.
Moldeo de silicona RTV
- Uso ideal
- Validación y lotes pequeños.
- Cambios de diseño
- Rehacer el maestro y el molde de silicona.
- Aspecto superficial
- Muy cercano a serie con acabado.
- Inversión inicial
- Baja frente al molde de acero.
Inyección con molde de acero
- Uso ideal
- Producción en serie con diseño cerrado.
- Cambios de diseño
- Requieren modificar la herramienta.
- Aspecto superficial
- Muy cercano a serie.
- Inversión inicial
- Alta.
Impresión 3D o mecanizado CNC
- Uso ideal
- Un prototipo o muy pocas unidades.
- Cambios de diseño
- Inmediatos en el archivo CAD.
- Aspecto superficial
- Depende del proceso y del acabado.
- Inversión inicial
- Baja.
Preparación de la RFQ
Qué incluir para cotizar con precisión
Cuanta más información llegue en la primera solicitud, menos iteraciones serán necesarias durante la revisión técnica.
- 01Archivo STEP o STP, o plano PDF o DWG con cotas y tolerancias críticas.
- 02Material o comportamiento esperado: PU rígido, flexible, transparente o tipo ABS.
- 03Cantidad por lote y número de lotes previstos.
- 04Acabado y color, con referencia si está disponible; indique las caras estéticas y funcionales.
- 05Documentación requerida: primeras muestras, informe dimensional o trazabilidad de lote.
- 06Fecha en que necesita las piezas, para planificar el número de moldes.
Siguiente paso
Solicite su cotización y revisión DFM
Envíenos sus archivos y prepararemos una propuesta técnica con el proceso recomendado, el número de moldes, los puntos de atención del diseño y la cotización.
Si lo prefiere, podemos comenzar con una revisión DFM sin compromiso para determinar si su pieza encaja en moldeo de silicona o si conviene otra ruta. Respondemos en español o en inglés.
Comparta los datos de su proyecto
Adjunte el STEP o plano y añada material, cantidad, tolerancias críticas y fecha objetivo para iniciar la revisión técnica.