
Fabricación CNC desde Shenzhen · España y México
Mecanizado CNC de HDPE a medida
Fabricamos piezas de HDPE desde una unidad de validación hasta series cortas de producción. Envíenos el archivo STEP o el plano, el material, la cantidad y las tolerancias críticas para revisar la fabricación y preparar su cotización.
1–10.000+
piezas por proyecto
3, 4 y 5
ejes, además de torneado
±0,01–0,10 mm
rango típico de tolerancia
Elegir el proceso
Cuándo conviene mecanizar HDPE en lugar de hacer un molde
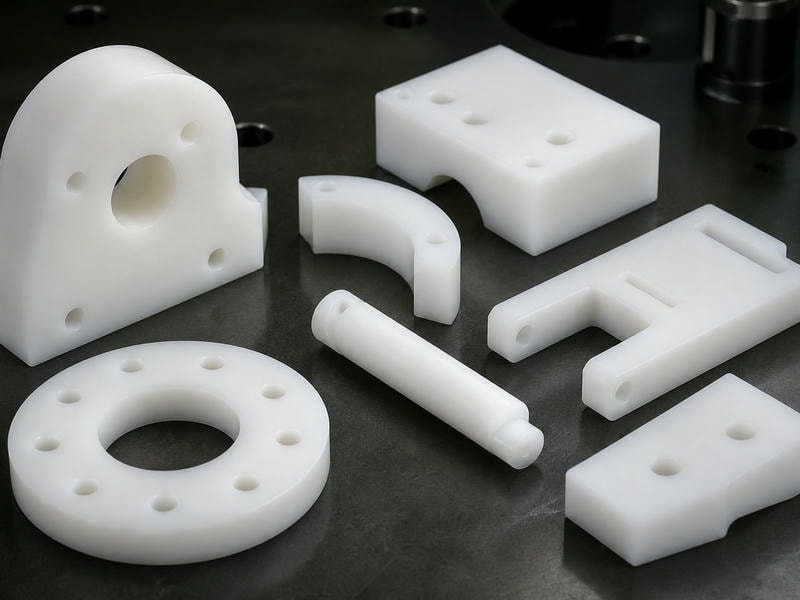
El mecanizado CNC permite fabricar con material real sin esperar a una herramienta, por lo que suele ser adecuado cuando el volumen aún no justifica un molde o la geometría cambia con frecuencia. Se utiliza para depósitos y placas de prueba, soportes, tapas, bridas, casquillos, separadores y componentes de equipos para líneas de envasado o tratamiento de agua.
El HDPE ofrece buena resistencia química y al impacto, y se corta con facilidad. Sin embargo, su dilatación térmica es alta: conviene tenerla en cuenta al definir las tolerancias y la temperatura de trabajo.
Capacidades de fabricación
De la geometría al acabado listo para montaje
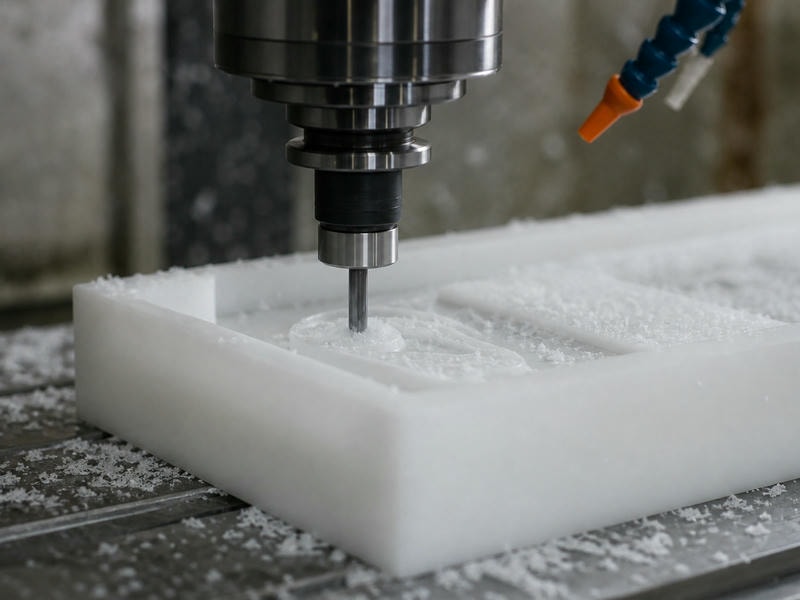
Combinamos fresado y torneado con operaciones secundarias. Taladros, roscas, ranuras, contornos y cajeras pueden resolverse en una misma preparación para reducir manipulaciones y errores acumulados entre operaciones.
| Capacidad | Rango típico |
|---|---|
| Procesos | Fresado y torneado; mecanizado de 3, 4 y 5 ejes |
| Materiales | HDPE, ABS, POM, PA, PC, PEEK, PPS, PMMA y PTFE |
| Tolerancia típica | ±0,01–0,10 mm, según pieza y operación |
| Tamaño máximo | Hasta 1.000 × 600 × 500 mm |
| Cantidad | De 1 a 10.000+ piezas |
| Acabados | Lijado, pulido, chorreado y pintura |
| Archivos | STEP, STP, IGES, X_T, DWG y PDF |
Rangos orientativos por proceso
| Proceso | Tolerancia y alcance |
|---|---|
| Fresado CNC de 3 ejes | ±0,02–0,10 mm; cajeras, taladros, roscas, ranuras y contornos |
| Fresado CNC de 4 ejes | ±0,01–0,05 mm; hasta 800 × 500 × 500 mm |
| Fresado CNC de 5 ejes | Simultáneo o indexado; ±0,01–0,05 mm; hasta 600 × 500 × 400 mm |
| Torneado CNC | Diámetro hasta 500 mm; longitud hasta 1.000 mm; ±0,01–0,05 mm |
Revisión DFM
Tolerancias y diseño: revise el comportamiento del HDPE
El HDPE se mecaniza bien, pero no se comporta como un metal. Durante el corte puede liberar tensiones y cambiar ligeramente de cota, sobre todo en paredes finas o cuando se retira mucho material de un solo lado.
En la revisión de fabricación comprobamos qué cotas son funcionales, dónde hay un ajuste o sellado y a qué temperatura trabajará la pieza. Con esa información podemos proponer el orden de operaciones, el sobrematerial de acabado y, si hace falta, una etapa de estabilización antes de alcanzar la cota final.
Punto de partida para la cotización
±0,05 mm
Como orientación, las cotas de ajuste en diámetros exteriores e interiores de HDPE suelen mantenerse dentro de ±0,05 mm en torneado y fresado de precisión.
Las tolerancias más cerradas o las superficies con requisito óptico deben confirmarse pieza por pieza en la RFQ.
Selección de proceso
Mecanizado CNC frente a moldeo o termoformado
La cantidad, la estabilidad del diseño y la forma de la pieza ayudan a elegir el proceso adecuado.
| Situación | Opción recomendable |
|---|---|
| Prototipo o validación de 1 a 50 piezas con HDPE real | Mecanizado CNC |
| Geometría que cambia cada semana | Mecanizado CNC, sin molde |
| Cientos o miles de piezas con geometría estable | Moldeo por inyección, tras diseñar el molde |
| Piezas huecas grandes o depósitos | Rotomoldeo o moldeo por soplado, según tamaño y tirada |
| Carcasas o bandejas de pared fina y tirada media | Termoformado |
| Pieza con insertos o doble material | Moldeo por inserción o sobremoldeo, con validación previa |
¿La pieza CNC podría pasar a producción en molde?
Si el proyecto comienza en CNC y más adelante pasa a serie, podemos revisar el diseño para facilitar la transición: espesores uniformes, desmoldeo y radios adecuados para inyección de HDPE. Así se reduce el riesgo de tener que rehacer la geometría cuando ya haya pedidos comprometidos.
De la RFQ a la fabricación
Cómo revisamos su proyecto de HDPE
Una solicitud completa ayuda a preparar una cotización útil y comparar costes entre cantidades.
-
01
Comparta el archivo y los requisitos
Envíe STEP o un plano con cotas y tolerancias, cantidad por lote o anual, acabado superficial y documentación requerida, como certificado de material o muestras de primera pieza.
-
02
Revisamos la fabricación
Le comunicamos observaciones sobre sujeción, radios de herramienta, paredes demasiado finas o cotas que convendría liberar. Si detectamos un problema, se lo indicamos antes de cotizar.
-
03
Definimos cantidad, acabado y validación
Indique cualquier rango de cantidades: el coste unitario puede variar mucho entre una unidad y un lote de cincuenta. Si necesita validar antes de una serie, solicite una primera pieza para comprobar ajuste y función.
Archivos y acabados
Prepare el archivo de su pieza
Formatos que aceptamos
STEP, STP, IGES, X_T, DWG y PDF. Para geometrías complejas, STEP permite programar sin reinterpretar la pieza.
Opciones de acabado
Lijado, pulido, chorreado y pintura. También podemos añadir marcaje o grabado para identificación y trazabilidad.
Preguntas frecuentes
Detalles que conviene confirmar
Solicitud de cotización
Cotice su pieza de HDPE mecanizada
Envíenos el STEP o plano, el material, la cantidad y las tolerancias críticas. Le responderemos con una revisión DFM y una cotización. Si necesita una muestra antes de comprometer la serie, indíquelo en la solicitud.
Correo: [email protected]
Dirección: