
Moldeo por inyección de PPS
Moldeo por inyección de PPS para piezas técnicas a medida
En Plasticpartsmfg fabricamos piezas de PPS por moldeo por inyección para compradores, ingenieros de producto y equipos de calidad de España y México. Trabajamos desde el archivo STEP o el plano, con material, volumen y tolerancias críticas definidos.
Le devolvemos una propuesta técnica y económica con el molde, el proceso y el plan de muestras explicados.
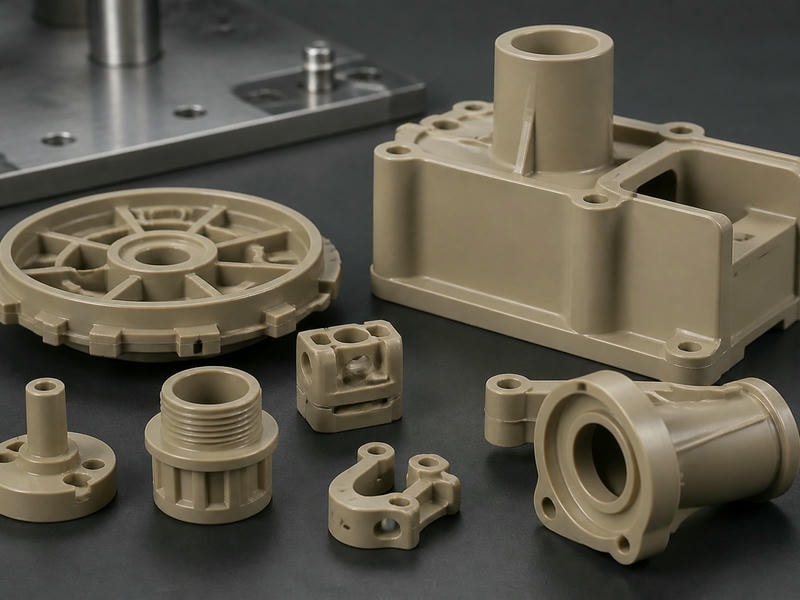
Cuándo tiene sentido el PPS en su proyecto
El PPS es un polímero de ingeniería que se elige cuando el ABS, el PC o el PA no cumplen en temperatura, exposición química o estabilidad dimensional. Lo vemos en conectores, carcasas y piezas de equipo industrial sometidas a ciclos térmicos exigentes, y en componentes que se ensamblan con insertos metálicos.
Antes de cerrar el material conviene revisar tres puntos en la revisión DFM, no a mitad de serie:
-
Grado
Con o sin carga, según la función de la pieza.
-
Contracción
Contracción prevista en las zonas críticas.
-
Cierre o sellado
Tipo de cierre o sellado de la pieza.
Capacidades de moldeo por inyección para PPS
La tabla resume los parámetros que aplicamos en nuestra planta de Shenzhen. Los valores son referencia; la configuración final se confirma con su pieza y su volumen.
| Capacidad | Rango típico |
|---|---|
| Procesos | Estándar, inserción, bi-inyección (2K), microinyección |
| Materiales de inyección | ABS, PP, PC, PA, POM, PBT, PPS, PEEK y otros según especificación |
| Materiales de molde | Aluminio, P20, NAK80, H13 y aceros de herramienta |
| Fuerza de cierre | Aprox. 50–650 t |
| Tolerancia típica | ±0,05–0,20 mm |
| Volumen | Cientos a millones de piezas |
| Secundarias | Textura, pulido, impresión, pintura, ensamble |
Procesos de inyección para PPS
Aplicamos estos procesos según la geometría y la función de la pieza. Seleccione una pestaña para ver los parámetros clave.
Moldeo por inserción
Insertos de latón, acero, inox o aluminio integrados en el componente. Rango de 50–450 t y tolerancia de ±0,05–0,20 mm.
Bi-inyección (2K)
Combinación rígido/rígido o rígido/blando con PPS como material estructural. Rango de ~100–500 t y tolerancia de ±0,10–0,20 mm.
Microinyección
Piezas de peso aproximado de 0,01–10 g con tolerancia de ±0,01–0,05 mm. PPS entre los materiales validados para este proceso.
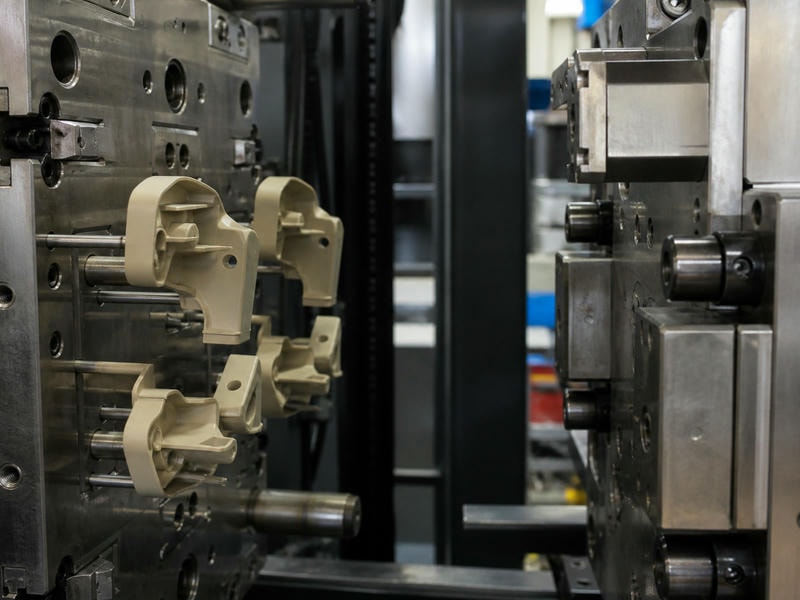
Molde y utillaje
Fabricamos el molde en aluminio para validación y volúmenes moderados, y en acero (P20, NAK80, H13) cuando la pieza va a serie con mayor exigencia de vida útil.
Criterios de elección
La elección depende de su previsión anual, de la complejidad de la geometría y de la estabilidad que necesite en lote.
Datos para la RFQ
Plano con cotas funcionales marcadas, línea de cierre propuesta si ya existe y volumen por año o por lote. Así recomendamos el molde y la secuencia de muestras T0 y T1 sin suposiciones.
Mecanizado CNC de PPS para prototipos y validación
Cuando el diseño aún no está cerrado, el mecanizado CNC le permite probar la pieza en PPS real antes de invertir en molde. Esta ruta sirve para comprobar ajustes, montaje y función con el material final.
Fresado CNC
3, 4 y 5 ejes; tolerancia de ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm.
Torneado CNC
Ø hasta 500 mm; longitud hasta 1.000 mm; tolerancia de ±0,01–0,05 mm.
Swiss
Ø aproximado de 1–32 mm; tolerancia de ±0,005–0,03 mm; PPS, PEEK, POM, PTFE y PC.
Si la validación confirma el diseño, pasamos al molde con la geometría ya revisada, y se reduce el número de iteraciones de herramienta.
Inyección o CNC: cómo elegir según su fase de proyecto
No todas las piezas de PPS deben inyectarse desde el primer día. Esta orientación le ayuda a decidir.
-
Mecanizado CNC si necesita de 1 a unas decenas de piezas para validar función, o si el diseño todavía cambia con frecuencia.
-
Moldeo por inyección si prevé una serie con repetición, geometría estable y un coste unitario que debe bajar con el volumen.
-
Inyección con inserciones si la pieza lleva roscas metálicas, contactos o refuerzos que deben quedar integrados.
-
Microinyección si el peso está en el rango de gramos o décimas de gramo y la tolerancia es estrecha.
Cuando el proyecto pasa de validación a serie, la continuidad del material y del proceso ayuda a que la muestra inicial se parezca a la producción. Por eso preferimos definir ambas fases en la misma RFQ.
Qué incluimos en su solicitud de cotización
Para cotizar PPS con precisión, nos basta con este paquete. Si todavía no tiene el grado definido, indíquenos la temperatura de servicio, el medio químico y los requisitos mecánicos; le proponemos una opción y la validamos en la revisión DFM.
- Archivo STEP, STP, IGES, X_T o plano en PDF o DWG
- Grado de PPS deseado (o rango de propiedades requerido) y color
- Cantidad anual o por lote y previsión de rampa de serie
- Tolerancias críticas y caras funcionales
- Requisitos de ensamble, insertos o acabado superficial
- Documentación con la muestra inicial: primeras muestras, trazabilidad e informe dimensional
Flujo de trabajo: de la RFQ a la serie
-
1
RFQ y revisión DFM
Espesores, desmoldeo, contracción, socavados y línea de cierre.
-
2
Selección de material y proceso
Grado de PPS, inserciones y ruta de fabricación.
-
3
Concepto de molde
Material de la herramienta y número de cavidades acordado.
-
4
Fabricación de molde y muestras T0/T1
Validación dimensional y funcional.
-
5
Liberación de serie
Plan de inspección y características de control fijadas.
-
6
Producción y entrega
Producción, inspección, ensamble y embalaje de exportación.
Solicite su cotización de PPS
Si ya tiene el STEP o el plano de su pieza de PPS, envíenoslo junto con el material, el volumen y las tolerancias críticas. Le responderemos con la revisión DFM, la propuesta de molde y el plan de muestras.
- Correo: [email protected]
- Oficina:
Para una respuesta más rápida, adjunte el archivo CAD y la previsión de volumen en el primer mensaje.