
Fundición al vacío · España y México
Colada de poliuretano para prototipos y series cortas
En Plasticpartsmfg fabricamos piezas de poliuretano mediante fundición al vacío, también llamada colada de poliuretano. A partir de un modelo maestro mecanizado por CNC o fabricado por impresión 3D, producimos piezas en moldes de silicona RTV.
Una alternativa para validar forma, ajuste, aspecto o funcionamiento sin invertir inicialmente en un molde de inyección de acero. Atendemos proyectos con plano o archivo 3D, desde prototipos y pilotos hasta lotes cortos y producción puente.
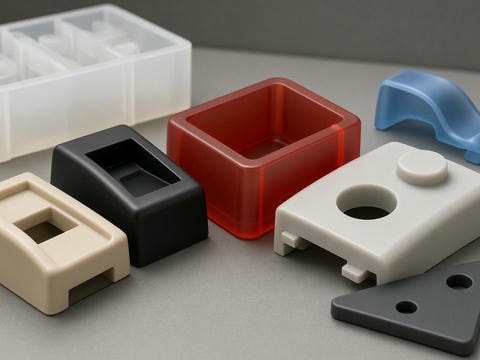
Del archivo 3D a una muestra que permite decidir
Revisamos la geometría, el material, las cotas críticas y el acabado previsto antes de fabricar.
Cuándo considerar este proceso
Una ruta práctica para validar antes de fabricar en serie
La colada de PU puede ayudarles a comprobar un diseño y preparar un lote sin asumir desde el inicio el coste de una herramienta de inyección.
Validar geometría y ensamble
Probar forma, ajuste o funcionamiento antes de liberar el molde de inyección.
Comprobar aspecto y material
Evaluar opciones tipo ABS, PU rígido o flexible, color, acabado o transparencia.
Producir un lote piloto
Preparar una validación, prueba de mercado o producción puente antes de la serie.
Comparar alternativas de bajo volumen
Valorar la colada frente a mecanizar cada pieza o fabricar una herramienta de inyección.
Si el proyecto apunta a cientos de miles o millones de piezas, también podemos revisar el moldeo por inyección. La selección depende de geometría, material especificado, tolerancias y volumen previsto.
Capacidades de fabricación
Rangos orientativos de fundición al vacío y colada de PU
Confirmamos la viabilidad de cada pieza después de revisar el archivo, los requisitos funcionales y el plan de inspección.
| Capacidad | Rango o alternativas típicas |
|---|---|
| Proceso | Fundición al vacío, moldeo de silicona y colada de poliuretano |
| Modelo maestro | Mecanizado CNC o impresión 3D |
| Tipo de molde | Silicona RTV |
| Materiales | PU rígido o flexible, resina transparente y materiales tipo ABS |
| Tolerancia típica | ±0,30 mm o ±0,3 % |
| Piezas por molde | Aproximadamente 15–25 |
| Lote típico | De 1 a 200+ piezas |
| Operaciones secundarias | Pintura, pulido, textura y color |
La cantidad obtenible por molde es orientativa y puede variar según geometría y material. Señalen en el plano cualquier cota funcional o superficie de sellado crítica para valorar cómo inspeccionarla.
Revisión DFM
Qué revisamos antes de fabricar
Antes de preparar el modelo maestro y el molde de silicona, revisamos el diseño y los datos de la RFQ para aclarar los puntos que afectan a la muestra y a su evaluación.
- 01
Geometría y llenado
Viabilidad de la pieza, espesores y zonas que puedan afectar el llenado o la reproducción de detalles.
- 02
Cotas funcionales
Tolerancias críticas, ajustes y superficies que requieren una revisión específica.
- 03
Aspecto y acabado
Color, textura, transparencia y acabado esperado en las superficies visibles.
- 04
Plan del proyecto
Cantidad por lote, posible continuidad, ensamble y operaciones secundarias.
Aclarar estos aspectos desde el inicio ayuda a orientar las muestras a una decisión concreta: validar el diseño, comprobar un ajuste o preparar el paso a producción. Los requisitos de inspección y documentación se definen con ustedes a partir del plano y de la especificación del cliente.
Selección del proceso
De la muestra a la producción: compare las rutas
El método adecuado depende del uso, la cantidad y el estado del diseño. Seleccione una alternativa para revisar sus aplicaciones habituales.
Fundición al vacío y colada de poliuretano
Adecuada para validación, pilotos y series cortas cuando se quiere evitar inicialmente un molde de inyección de acero. No sustituye automáticamente al material final de producción; indiquen la resina y el ensayo previsto si necesitan validar propiedades específicas.
Mecanizado CNC de plásticos
Útil para piezas funcionales que requieren material de ingeniería, cambios de diseño sin molde o tolerancias más cerradas. La tolerancia típica indicada es de ±0,01–0,10 mm, según la pieza y el proceso.
Impresión 3D: FDM, SLA, SLS o MJF
Indicada para prototipos, modelos funcionales, utillajes y series cortas. La tolerancia típica general es de ±0,15–0,50 mm, según el proceso.
Moldeo por inyección
Puede valorarse para producción repetitiva de cientos a millones de piezas cuando el volumen justifica fabricar una herramienta. El termoformado o el rotomoldeo también pueden revisarse para paneles, cubiertas, bandejas o piezas huecas, según tamaño, geometría y cantidad.
Materiales y acabados
Opciones según el uso y la especificación
Para fundición al vacío trabajamos con PU rígido o flexible, resinas transparentes y materiales tipo ABS, de acuerdo con los requisitos del proyecto. También fabricamos piezas en plásticos de ingeniería mediante procesos alternativos.
Operaciones secundarias
Según la pieza y el proceso seleccionado, podemos revisar acabados y operaciones complementarias como:
- Pulido y pintura
- Impresión y grabado
- Pegado y ensamble
- Textura y embalaje
En la RFQ, describan el aspecto esperado y señalen las superficies que deben quedar sin marcas o con un acabado específico.
Preparación de la RFQ
Archivos y datos para cotizar
Envíennos la información disponible. No necesitan tener cada dato cerrado para iniciar una revisión.
Compartir requisitos- 01
Archivo 3D o plano
STEP/STP, IGES, X_T, STL, DWG, DXF o PDF.
- 02
Material y color
Incluyan la especificación o una referencia, si ya la tienen.
- 03
Cantidad
Piezas por lote y, si se conoce, cantidad anual o previsión de repetición.
- 04
Requisitos dimensionales
Tolerancias generales y cotas críticas.
- 05
Acabado y uso
Textura, transparencia, color, ensamble o condiciones funcionales.
- 06
Documentación solicitada
Por ejemplo, requisitos de material, primeras muestras o trazabilidad.
Con estos datos revisamos proceso, viabilidad y puntos por aclarar antes de fabricar. Si solo cuentan con una muestra física, descríbanla en la solicitud para valorar cómo avanzar.
Proceso y suministro
Un flujo pensado para decisiones documentables
El proceso habitual acompaña el proyecto desde la solicitud hasta la entrega del lote:
- 01RFQ y revisión DFM
- 02Selección de material y proceso
- 03Preparación del modelo maestro y molde de silicona
- 04Fabricación y revisión de muestras
- 05Validación dimensional o funcional
- 06Producción del lote, inspección y operaciones secundarias
- 07Embalaje según los requisitos del proyecto
Proyectos para España
Podemos trabajar según los requisitos documentales especificados por el cliente, incluidos los aplicables a materiales o componentes destinados a equipos para el mercado europeo.
Proyectos para México
Atendemos proyectos de maquila y cadenas nearshore que requieren suministro desde China para ensamble local o reexportación.
Los requisitos de documentación, etiquetado y conformidad se definen para cada proyecto. No damos por supuesto que una certificación esté incluida.
Solicite una cotización
Revisemos su pieza y la ruta de fabricación
Envíennos su archivo STEP, plano o requisitos de pieza para valorar si la fundición al vacío es adecuada para su prototipo, piloto o lote corto. Incluyan cantidad, tolerancias críticas, acabado y fecha objetivo si ya están definidos.
Con esa información podemos comentar la ruta de fabricación y preparar la cotización.
Correo: [email protected]
Dirección: