
Moldeo por inyección · PSU / PPSU
Moldeo por inyección de PSU o PPSU a medida desde Shenzhen
Fabricamos piezas de PSU y PPSU por moldeo por inyección para compradores, ingenieros de producto y equipos de calidad de España y México que necesitan un segundo proveedor en China o una fuente estable para series y contract manufacturing. Trabajamos sobre STEP, plano, material, volumen y tolerancias críticas, así que la conversación empieza en el diseño y no en un catálogo.
Si ya tiene el archivo 3D o el plano, puede enviarlo hoy mismo para pedir cotización y revisión DFM.
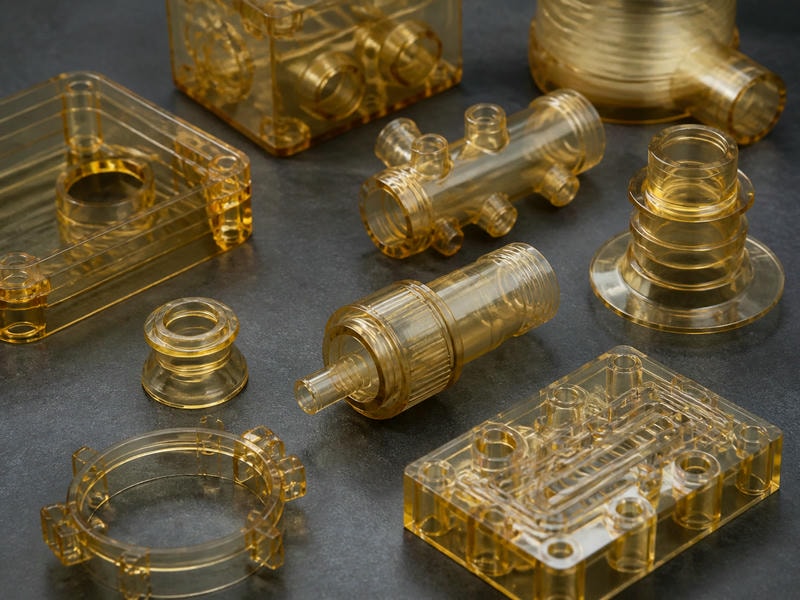
Cuándo el PSU o el PPSU tienen sentido en su proyecto
El PSU (polisulfona) y el PPSU (polifenilsulfona) se eligen cuando el ABS, el PC o el PA se quedan cortos: temperatura de servicio elevada, estabilidad dimensional, resistencia a la hidrólisis o a agentes químicos y buen comportamiento frente a esterilización repetida.
Son materiales de ingeniería exigentes en procesado, así que conviene decidirlos antes de cerrar el diseño del molde.
Piezas típicas que nos piden
- Carcasas técnicas, conectores y soportes para equipo
- Componentes de sistemas de fluidos
- Cubiertas para aparatos que trabajan en caliente
- Piezas de equipo de laboratorio o médico-dispositivo, con documentación y consistencia de lote según especificación del cliente
Qué incluir en su paquete RFQ
Para que la cotización sea útil desde la primera ronda, necesitamos la siguiente información.
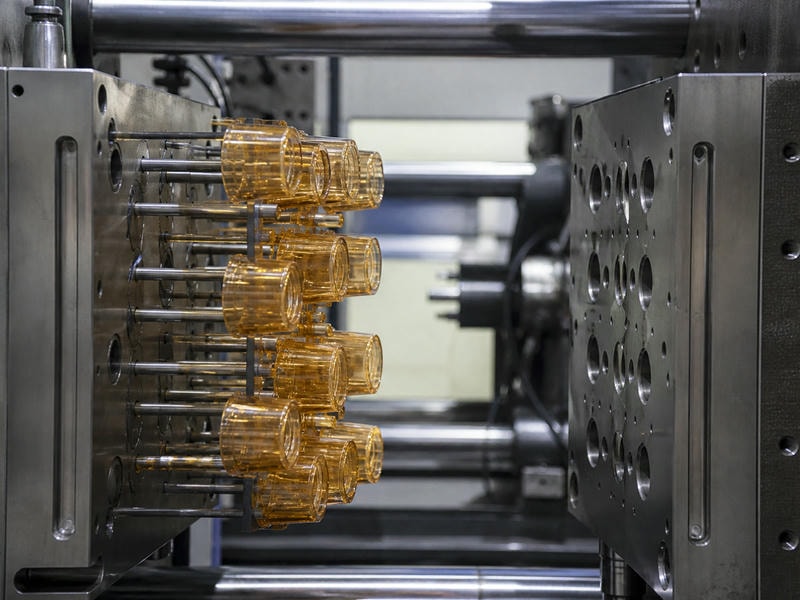
-
Geometría
Archivo STEP/STP o plano en PDF/DWG con cotas críticas marcadas.
-
Material
Grado exacto de PSU o PPSU (fabricante y referencia, o al menos la familia) y color.
-
Volumen
Cantidad anual y tamaño de lote previsto.
-
Tolerancias y ajustes
Tolerancias funcionales y caras de ajuste o sellado.
-
Superficie
Acabado superficial y requisitos cosméticos: textura, brillo y marcado.
-
Operaciones y documentación
Operaciones secundarias y ensamble, si las hay. Documentación deseada: certificado de material, primeras muestras (T0/T1), plan de inspección o trazabilidad de lote.
Si aún no tiene la geometría cerrada, envíenos el concepto con espesores previstos y los puntos de funcionalidad. Lo revisamos y le devolvemos observaciones de DFM antes de fabricar herramienta.
Nuestra capacidad de moldeo por inyección
Parámetros de nuestra capacidad de inyección en Shenzhen. Para PSU y PPSU, la idoneidad de una herramienta y las tolerancias finales dependen de la geometría, el espesor de pared y el grado de material, y los confirmamos en la fase de DFM.
| Capacidad | Rango típico |
|---|---|
| Procesos | Moldeo por inyección estándar, moldeo por inserción, sobremoldeo, bi-inyección, microinyección |
| Materiales de molde | Aluminio, P20, NAK80, H13 y aceros de herramienta |
| Materiales de inyección | ABS, PP, PC, PA, POM, PBT, PPS, PEEK y otros según especificación (PSU y PPSU bajo consulta técnica) |
| Fuerza de cierre | Aprox. 50–650 t |
| Tolerancia típica | ±0,05–0,20 mm |
| Volumen | Cientos a millones de piezas |
| Operaciones secundarias | Texturizado, pulido, impresión, pintura, ensamble |
La fuerza de cierre nos permite trabajar desde piezas técnicas pequeñas hasta componentes de mayor área proyectada, siempre que el molde y la pieza encajen en la máquina seleccionada para el proyecto.
Mecanizado y prototipado complementario
Combinamos la inyección con mecanizado CNC para no detener la validación mientras se fabrica la herramienta. La pieza de validación se fabrica en material de serie mientras avanza el molde, y el T1 de inyección sirve para cerrar la liberación.
| Enfoque | Parámetros clave |
|---|---|
| Fresado CNC | 3/4/5 ejes; tolerancia ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm |
| Torneado CNC | Ø hasta 500 mm; longitud hasta 1.000 mm; ±0,01–0,05 mm; 1–10.000+ piezas |
Del molde a la serie: fases del proyecto
El valor de este flujo está en el T1. Si aparece un problema de cota, de sellado o de ajuste en la primera muestra, lo corregimos en el molde antes de comprometer una serie, y evitamos reabrir la herramienta cuando ya hay stock o montajes en marcha.
-
1
RFQ y revisión DFM
Validamos espesores, ángulos de desmoldeo, socavados, puntos de inyección previstos y zonas críticas para PSU o PPSU.
-
2
Material y proceso
Confirmamos grado, color y si conviene inserción, sobremoldeo o un proceso alternativo.
-
3
Concepto de herramienta
Definimos acero o aluminio según volumen y necesidad de validación.
-
4
Fabricación de molde y ajuste
Preparamos el molde y las pruebas de llenado.
-
5
Muestra T0/T1
Enviamos muestras para validación dimensional y funcional.
-
6
Liberación de serie
Cerramos características de control, plan de inspección y documentación.
-
7
Producción, inspección y embalaje
Producción en serie, inspección y embalaje de exportación.
Puntos técnicos que condicionan la pieza
El PSU y el PPSU son polímeros de alta temperatura de procesado. Para una pieza estable conviene cuidar los siguientes aspectos.
Si su pieza necesita un inserto metálico, un sobremoldeo de elastómero o una pieza bicomponente, indíquelo en la RFQ. Son soluciones que hemos planteado en otros materiales de ingeniería y se revisan caso por caso para PSU y PPSU.
Cuándo conviene otro proceso
No todas las piezas de PSU o PPSU deben salir de un molde de inyección. Esta tabla le ayuda a decidir según la fase de su proyecto.
| Situación | Proceso recomendado | Por qué |
|---|---|---|
| Validación de geometría con material real, pocas unidades | Mecanizado CNC de PSU o PPSU (torneado y fresado) | Sin molde de acero; cotas cerradas en material de serie |
| Bridge o bajo volumen antes de la herramienta de serie | Fundición al vacío o colada de poliuretano con maestro | Piezas funcionales en poco tiempo para pruebas de montaje |
| Serie con geometría estable y volumen anual claro | Moldeo por inyección | Coste unitario estable y repetibilidad de lote |
| Verificación de forma y ajuste en fases iniciales | Impresión 3D (SLS o MJF) | Iteración rápida del diseño; no sustituye al material de serie |
El mecanizado CNC tiene sentido cuando necesita una pieza de material de serie para una prueba de ajuste mientras el molde está en fabricación. La inyección entra cuando el diseño está congelado y el volumen justifica la herramienta.
Solicite su cotización de PSU o PPSU
Envíenos el STEP o plano, el grado de material, la cantidad prevista y las tolerancias críticas. Le respondemos con la revisión DFM, la propuesta de herramienta y la cotización (RFQ) en el formato que su equipo de compras necesite.
Puede indicarnos si trabaja con una fecha de lanzamiento, un proveedor actual que quiere sustituir o un volumen en rampa.