
Fabricación a medida · Shenzhen
Moldeo por inyección de PA a medida: de la RFQ a la serie
Fabricamos piezas de poliamida (PA) para compradores, ingenieros y equipos de calidad de España y México. Desde prototipos con herramienta rápida hasta series cortas y producción contractual, revisamos su archivo y ponemos los puntos de riesgo sobre la mesa antes de cotizar.
Si ya tienen STEP o plano, material, volumen y tolerancias críticas, podemos revisar la pieza y proponer una ruta de fabricación acorde con el proyecto.
50–650 t
Fuerza de cierre aproximada
±0,05–0,20 mm
Tolerancia típica de inyección
Cientos a millones
Piezas según el proyecto
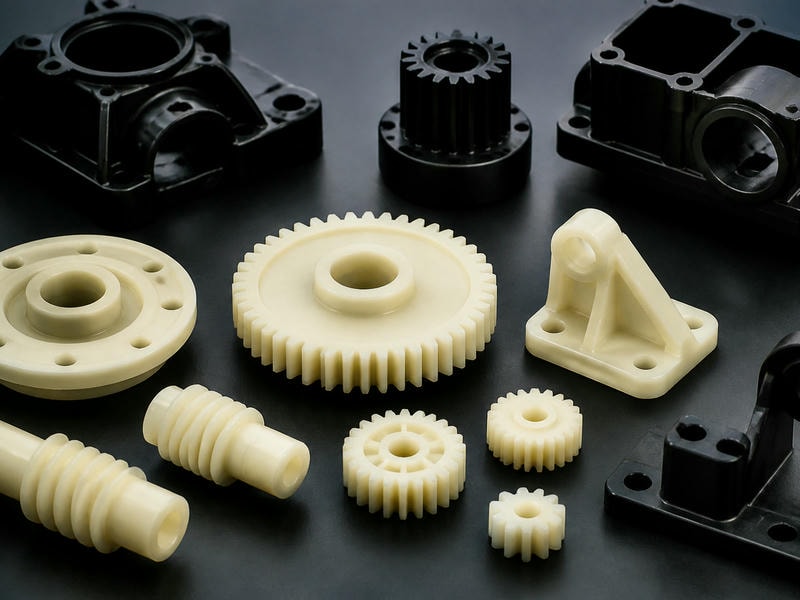
Revisión de diseño y fabricación de piezas de PA para prototipos y producción.
Selección de proceso
Cuándo conviene inyectar PA
La poliamida combina rigidez, resistencia al desgaste y buena tenacidad. Se utiliza en engranajes, clips, guías, carcasas técnicas y piezas de conexión.
La inyección tiene sentido cuando el volumen justifica un molde y se necesita repetibilidad entre lotes. Para cantidades muy bajas o diseños que aún cambian, el mecanizado CNC o la impresión 3D SLS suelen ser más prácticos. Les ayudamos a comparar opciones antes de invertir en acero.
Material y diseño en contexto
El grado de PA, el contenido de carga y la absorción de humedad influyen en la contracción y la estabilidad dimensional. Por eso revisamos las condiciones reales de uso junto con las cotas funcionales.
Una decisión antes de fabricar el molde
Comparamos volumen, nivel de validación y cambios previstos para recomendar inyección, CNC o SLS. Si el proyecto está entre dos rutas, revisamos el archivo para orientar la decisión.
Capacidades de fabricación
Una ruta de PA, varias opciones de moldeo
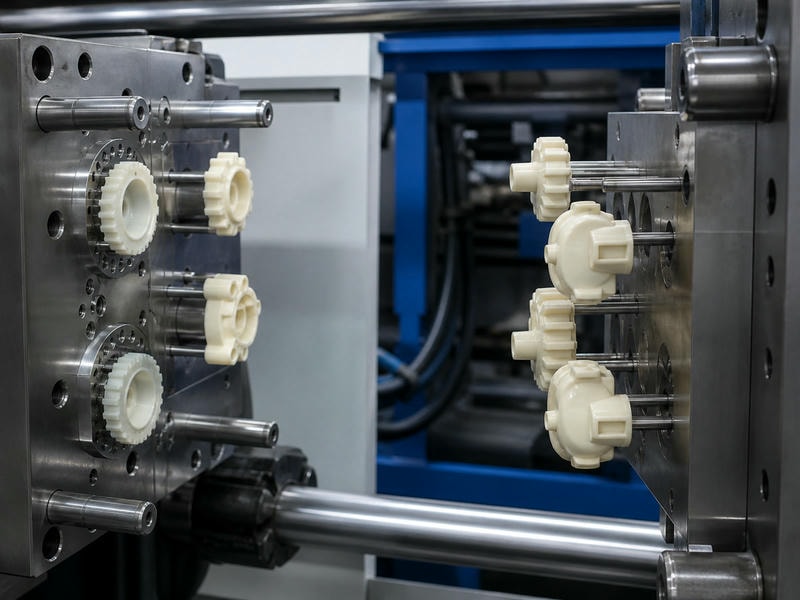
Aplicamos moldeo estándar, moldeo por inserción, sobremoldeo, bi-inyección (2K) y microinyección. La elección depende de la geometría, el material, las tolerancias y los requisitos de ensamble.
| Capacidad | Rango típico |
|---|---|
| Procesos | Estándar, inserción, sobremoldeo, bi-inyección (2K), microinyección |
| Materiales de inyección | PA y termoplásticos de ingeniería: ABS, PC, POM, PBT, PPS y PEEK, según especificación |
| Materiales de molde | Aluminio, P20, NAK80, H13 y aceros de herramienta |
| Fuerza de cierre | Aproximadamente 50–650 t |
| Tolerancia típica | ±0,05–0,20 mm |
| Volumen | Desde cientos hasta millones de piezas |
| Procesos secundarios | Texturizado, pulido, impresión, pintura y ensamble |
Variantes para geometrías específicas
Integre funciones en una misma pieza
Un inserto metálico roscado o un cuerpo con sello blando pueden resolverse mediante moldeo por inserción o sobremoldeo, en lugar de añadir operaciones de montaje posteriores.
Moldeo por inserción
Insertos de latón, acero, inoxidable o aluminio. 50–450 t y tolerancias típicas de ±0,05–0,20 mm.
Sobremoldeo
Acabado soft-touch con TPE, TPU o TPV; dureza Shore A aproximada de 30–90. 50–450 t y ±0,10–0,25 mm.
Bi-inyección (2K)
Combinaciones rígido/rígido o rígido/blando con PA, ABS, PC, PP, TPE o TPU. Aproximadamente 100–500 t y ±0,10–0,20 mm.
Microinyección
Piezas de aproximadamente 0,01–10 g, con tolerancias de ±0,01–0,05 mm; admite PA, POM, PC, PBT, PPS, PEEK o ABS.
Revisión DFM y calidad
Tolerancias y comportamiento de la PA
La contracción y la estabilidad dimensional de la poliamida varían según el grado, el contenido de carga y la absorción de humedad. En la revisión DFM acordamos los criterios de diseño y validación antes de fabricar.
- 01Separamos las cotas funcionales de las que admiten tolerancia general.
- 02Revisamos espesores de pared, nervios y radios para reducir alabeo y rechupes.
- 03Definimos línea de partición, entrada y expulsión, especialmente en cotas de ajuste.
- 04Acordamos condiciones de almacenaje y medición, ya que la humedad puede cambiar las dimensiones de la PA.
Flujo de trabajo
Del archivo a la serie
Trabajamos en español o en inglés. Las decisiones sobre cotas críticas y revisiones de plano se cierran antes de arrancar la serie, no a mitad del lote.
-
01 · RFQ y revisión DFM
Revisamos STEP o plano, material, cantidad anual o por lote, tolerancias críticas y documentación deseada.
-
02 · Grado y proceso
Proponemos el grado de PA y la ruta de fabricación, con alternativas si el volumen aún no justifica acero.
-
03 · Concepto de molde
Definimos el tipo de herramienta —aluminio para validación o acero para serie— y el plan de muestreo.
-
04 · Molde y muestras T0/T1
Enviamos muestras para validación dimensional y funcional.
-
05 · Liberación de serie
Fijamos cotas de control, revisiones de plano y criterios de aceptación.
-
06 · Producción y entrega
Completamos producción, inspección, ensamble y embalaje de exportación con la documentación acordada.
Decisión de fabricación
Inyección, CNC o impresión 3D: cómo elegir
La mejor ruta cambia según la etapa, el volumen y las exigencias de la pieza. Si su proyecto está entre dos opciones, revisamos el archivo para indicar qué puede ahorrar más tiempo y coste en esa fase.
Consultar la ruta adecuada| Situación del proyecto | Ruta recomendada |
|---|---|
| Diseño que aún cambia, 1–20 piezas | Impresión 3D SLS (PA12/PA11) o CNC en PA |
| Validación funcional con tolerancias cerradas, 10–100 piezas | CNC en PA o inyección en molde de aluminio |
| Serie con volumen anual definido | Moldeo por inyección de PA en acero |
| Pieza PA con inserto metálico o sello blando | Moldeo por inserción o sobremoldeo |
| Pieza pequeña de alta precisión (<10 g) | Microinyección |
Preparación de la RFQ
Qué incluir en su solicitud de cotización
Cuanta más información funcional y de volumen recibamos, más precisa será la revisión. Si aún no tienen todo, envíen lo disponible y completamos los datos junto con ingeniería y compras.
-
Archivo y cotas
STEP/STP o plano en PDF/DWG con cotas y tolerancias marcadas.
-
Material y acabado
Grado de PA o especificación, color y acabado requerido.
-
Volumen y planificación
Cantidad anual o por lote y fecha prevista de arranque.
-
Requisitos de calidad
Cotas críticas, caras funcionales, ensamble y documentación deseada: primeras muestras, informe dimensional, trazabilidad de lote u otros requisitos.
Preguntas frecuentes sobre piezas de PA
¿Qué pasa si necesito una cota de precisión que supera la tolerancia típica de inyección?
Podemos evaluar un mecanizado CNC de acabado en las superficies de referencia. La viabilidad depende de la geometría y del plano de la pieza.
¿Se puede integrar un inserto o un sello blando en la pieza?
Sí. El moldeo por inserción permite integrar insertos metálicos, y el sobremoldeo puede combinar PA con materiales blandos como TPE, TPU o TPV.
¿Y si todavía no tengo todos los datos para solicitar una cotización?
Envíen el archivo y la información disponible. Revisamos el diseño y les ayudamos a completar los requisitos con sus equipos de ingeniería y compras.
RFQ de moldeo por inyección de PA
Pidan una revisión de su pieza
Envíennos el STEP o el plano y revisaremos qué proceso, material y tolerancias son viables para su volumen. Les ayudaremos a identificar los puntos importantes antes de pasar a fabricación.
Compartan su solicitud de cotización
Incluyan, si están disponibles, el volumen previsto, el grado de PA, las cotas críticas y la fecha de arranque.