
Componentes aislantes para equipos eléctricos OEM
Soportes de barra colectora de plástico a medida
Fabricamos soportes de barra colectora, separadores aislantes y piezas de montaje complejas según plano o archivo STEP. Desde el prototipo hasta la producción en serie, colaboramos con equipos de ingeniería, compras y calidad en España y México.
Para fabricantes de cuadros eléctricos, distribución, almacenamiento de energía, fuentes de alimentación, energías renovables y equipos eléctricos industriales. Si ya dispone del diseño de la barra, la distancia entre fases y la posición de los tornillos, podemos preparar una cotización; si aún valida la geometría, podemos empezar con un prototipo.
Fabricación a medida conforme a sus planos, especificaciones y requisitos de inspección.
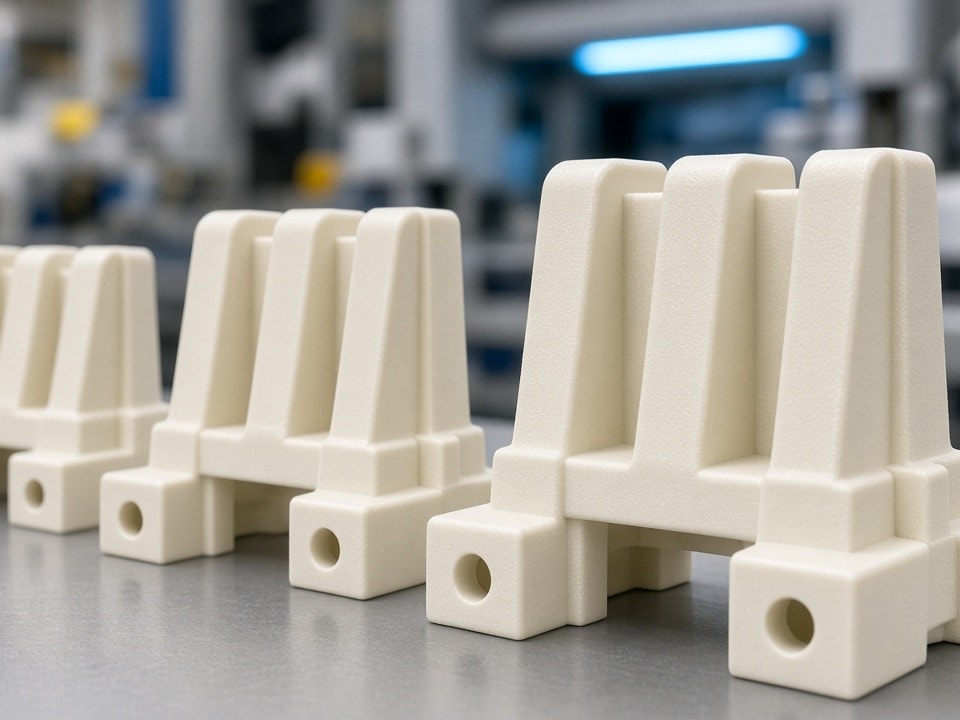
Diseñado para su conjunto eléctrico
Soportes, bloques aislantes, bases multiperforadas e insertos metálicos integrados según plano.
50–450 t
Rango aproximado de fuerza de cierre para inyección
±0,01–0,10 mm
Tolerancia típica de mecanizado CNC, según operación
Del prototipo a serie
Muestras, pilotos y producción repetitiva según el proyecto
Diseño eléctrico y mecánico
Qué debe cumplir un soporte de barra colectora
La pieza fija y separa las barras conductoras dentro del equipo. Debe mantener su posición, resistir el par de apriete y la temperatura de servicio, y respetar las distancias de aislamiento definidas para el producto final.
Aislamiento eléctrico
Indique la rigidez dieléctrica requerida, las distancias de fuga y de aislamiento, y la normativa aplicable a su equipo. Fabricamos según la especificación recibida.
Material y temperatura
La selección depende de la temperatura de trabajo, la rigidez necesaria y el entorno. Si requiere un grado con retardante de llama o resistencia térmica concreta, inclúyalo en la RFQ.
Retención mecánica
El espesor de pared, los nervios y la geometría de montaje afectan la rigidez, el apriete y la estabilidad de la barra.
Insertos y posición
Revisamos la ubicación y tolerancia de los insertos roscados o de latón, además de las cotas críticas de fijación y montaje.
Las distancias, la clasificación de inflamabilidad y los requisitos normativos dependen del diseño eléctrico de su producto. La documentación de material necesaria se define con el paquete de cotización.
Alcance de fabricación
Subcategorías habituales de soportes de barra colectora
Desarrollamos soportes y componentes de montaje según la geometría, el patrón de orificios, la separación entre fases y el sistema de fijación de cada conjunto.
Bloques de soporte para barras colectoras (Plastic Busbar Support Blocks)
Aisladores para barras colectoras (Plastic Busbar Insulators)
Abrazaderas para barras colectoras (Plastic Busbar Clamps)
Separadores para barras colectoras (Plastic Busbar Spacers)
Soportes plásticos para varias barras (Plastic Multi-Bar Supports)
Soportes de alta tensión (Plastic High-Voltage Busbar Supports)
Soportes para barras de baterías (Plastic Battery Busbar Supports)
Soportes para distribución de potencia (Plastic Power Distribution Supports)
Soportes roscados para barras colectoras (Plastic Threaded Busbar Supports)
Componentes de montaje personalizados para barras colectoras (Custom Busbar Mounting Components)
Selección de material
Materiales habituales
La opción adecuada depende de la temperatura de servicio, la rigidez requerida, el volumen y el proceso. Comparta el grado especificado por su diseño eléctrico si ya lo tiene definido.
| Material | Uso típico en soportes | Proceso habitual |
|---|---|---|
| PA (poliamida) | Buena resistencia mecánica y tenacidad | Inyección con insertos, CNC, SLS |
| PBT | Estabilidad dimensional y buena respuesta a la inyección | Inyección con insertos |
| PPS | Alta temperatura y estabilidad química | Inyección, CNC |
| PEEK | Exigencia térmica y mecánica en series técnicas o prototipos | CNC |
| PC | Rigidez y resistencia al impacto | Inyección, CNC |
| POM | Piezas mecanizadas con estabilidad dimensional | CNC |
| PA12 (SLS/MJF) | Prototipos funcionales para validar el montaje | Impresión 3D |
Proceso adecuado para cada fase
Fabricación desde el prototipo hasta la serie
Podemos combinar procesos para validar primero la geometría y el ajuste, confirmar cotas críticas en material final y pasar después a producción repetitiva.
Producción en serie
Inyección con insertos
Los insertos de latón, acero o acero inoxidable se colocan en el molde y quedan encapsulados durante la inyección, evitando el montaje posterior de tuercas o casquillos. Es una opción para volúmenes estables y diseños definidos.
Referencia: fuerza de cierre aproximada de 50 a 450 t; tolerancia típica de ±0,05 a 0,20 mm en el conjunto moldeado con insertos.
Para zonas flexibles o juntas integradas, se puede combinar con sobremoldeo de TPE, TPU o TPV, según la dureza requerida.
Cotas críticas y series cortas
Mecanizado CNC
Una vía directa para validar cotas o fabricar piezas en material final sin molde de inyección. Puede mecanizar roscas, taladros de fijación y ranuras, incluso para ajustar una pieza moldeada.
Referencia: tolerancias de ±0,01 a 0,10 mm, según la operación. Materiales posibles: PEEK, PPS, POM, PA, PC y otros.
Validación de geometría
Impresión 3D
Permite comprobar encaje con la barra, separación entre fases y posición de los tornillos antes de cerrar el diseño. Trabajamos con SLS, MJF, SLA y FDM; para piezas funcionales de nylon, SLS y MJF suelen ser adecuadas.
Referencia: tolerancias de impresión de ±0,15 a 0,50 mm, según el proceso. No sustituyen la validación del molde de serie.
Pilotos y producción puente
Fundición al vacío
Una alternativa para fabricar unas decenas de piezas durante la fabricación del molde. Se parte de un maestro CNC o impreso en 3D y se usan poliuretanos o resinas tipo ABS para ensayos de montaje o pruebas de línea.
Referencia: utillaje de bajo coste para pilotos y validaciones previas a la serie.
Capacidad de referencia
Procesos, tolerancias y volúmenes
Los valores son referencias de fabricación; la capacidad final se confirma según geometría, material y requisitos de inspección del proyecto.
| Proceso | Materiales | Tolerancia típica | Cantidad | Observaciones |
|---|---|---|---|---|
| Inyección con insertos | PA, PBT, PPS, PC, POM y otros según proyecto | ±0,05–0,20 mm | Cientos a millones | Insertos de latón, acero, inoxidable o aluminio; 50–450 t |
| Sobremoldeo | TPE, TPU, TPV sobre sustrato rígido | ±0,10–0,25 mm | Volumen medio a alto | Dureza aproximada de 30 a 90 Shore A |
| Fresado CNC | ABS, POM, PA, PC, PEEK, PPS, PMMA, PTFE, HDPE | ±0,01–0,10 mm | 1 a más de 10.000 | 3, 4 y 5 ejes; hasta 1.000 × 600 × 500 mm |
| Torneado CNC | POM, PEEK, PA, PPS | ±0,01–0,05 mm | 1 a más de 10.000 | Piezas cilíndricas o con roscas |
| Impresión 3D SLS/MJF | PA12, PA11, TPU | ±0,30 mm aprox. | 1 a más de 1.000 | Prototipos funcionales y series cortas |
| Fundición al vacío | PU rígido o flexible, resinas tipo ABS | ±0,30 mm o ±0,3 % | 1 a más de 200 | Piezas piloto y producción puente |
Proceso de colaboración
De la RFQ al primer lote
Resolvemos la información técnica antes de fabricar el utillaje. Así, cuestiones como la posición de los insertos o el espesor de pared pueden revisarse en el diseño, el prototipo o la muestra inicial.
Enviar datos del proyecto- 01Recepción de RFQ: archivo STEP o plano, material, cantidades y tolerancias críticas.
- 02Revisión DFM: espesores, nervios, desmoldeo, posición de insertos y puntos de sellado o fijación.
- 03Propuesta técnica: material, proceso y cotas que requieren control de inspección.
- 04Prototipo o utillaje: fabricamos un prototipo para validar el montaje o preparamos el herramental o fixture.
- 05Muestra T0 o T1: envío para validación dimensional y funcional.
- 06Liberación de serie: producción, inspección y preparación del embalaje de exportación.
Elección del proceso
¿Prototipo, CNC o inyección?
- Para validar geometría y montaje: empiece con impresión 3D; podrá revisar el diseño antes de invertir en un molde.
- Para cotas cerradas en material final o series cortas: el CNC permite fabricar en PEEK, PPS o POM sin esperar al utillaje.
- Para diseños definidos y volúmenes estables: la inyección con insertos busca repetibilidad en serie y un coste por pieza adecuado al volumen.
Una ruta habitual combina prototipo 3D para montaje, CNC para validar material y ajuste, e inyección con insertos para la serie.
Prepare su solicitud
Qué incluir en la RFQ
- Archivo STEP, STP, IGES o X_T y plano PDF o DWG con cotas críticas.
- Material y color, o grado requerido por el diseño eléctrico.
- Cantidad anual y por lote; previsión de rampa si existe.
- Posición, tipo y cantidad de insertos metálicos.
- Acabado superficial y requisitos de montaje con barra y tornillería.
- Documentación solicitada: certificados de material, primeras muestras o trazabilidad de lote.
Si aún no dispone de todos los datos, envíe la información disponible y le indicaremos qué falta para cotizar.
Dudas frecuentes
Antes de cotizar sus soportes
¿Pueden fabricar según plano o archivo STEP?
Sí. Envíe el plano o el modelo 3D con las cotas críticas, el material previsto, las cantidades y los requisitos de insertos. Revisamos la información y podemos proponer una revisión DFM.
¿Qué información eléctrica debo especificar?
Indique las distancias de fuga y aislamiento, rigidez dieléctrica, clasificación de inflamabilidad, temperatura de servicio y normativa que deba cumplir el producto final. Estos requisitos dependen de su diseño y aplicación.
¿Se pueden integrar insertos metálicos durante el moldeo?
Sí. Los insertos de latón, acero, inoxidable o aluminio se colocan en el molde y se encapsulan durante la inyección. Incluya su tipo, posición y cantidad en la RFQ.
¿Qué pasa si todavía no tengo todos los datos?
Envíe el diseño y los requisitos disponibles. Podemos señalar la información pendiente antes de cotizar y, si todavía está validando la geometría, valorar un prototipo para comprobar el montaje.
Cuéntenos su proyecto
Solicite una cotización para sus soportes de barra colectora
Envíe su archivo STEP o plano, material previsto, cantidad y tolerancias críticas. Revisaremos el proceso más adecuado y prepararemos una propuesta de cotización con revisión DFM si la necesita.
¿Prefiere revisar primero el diseño? Indíquelo en su mensaje para valorar una reunión técnica en español o inglés.