
Fabricación de envases en plástico
Fabricación de envases plásticos a medida desde Shenzhen para España y México
Fabricamos envases y componentes de envase en plástico según su plano o archivo 3D. Trabajamos con equipos de compras, ingeniería de producto y calidad de proveedor que necesitan una pieza concreta: botella, depósito, bandeja, tapa o cuerpo hueco, con material, volumen y tolerancias definidos.
Si su proyecto está en fase de prototipo, validación o serie, nos encargamos de la fabricación en Shenzhen y le entregamos una cotización clara para decidir.
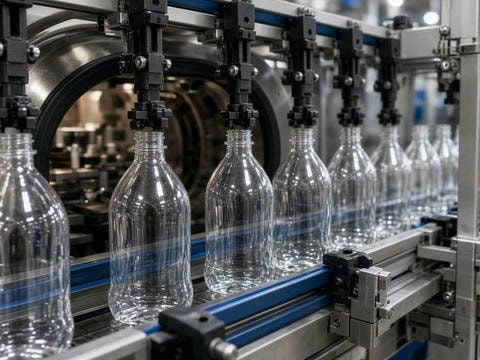
Qué envases fabricamos y con qué procesos
El proceso depende de la geometría, del volumen y de cómo se va a usar el envase. Un depósito de paredes gruesas no se resuelve igual que una bandeja termoformada o una tapa con rosca de precisión.
Soplado
Botellas, depósitos y cuerpos huecos cerrados, con pared y cuello definidos en el diseño.
Termoformado
Bandejas, cubetas, blísteres y cubiertas de formato medio, cuando la hoja plástica y el utillaje encajan con la tirada.
Moldeo por inyección
Tapas, cierres, cuellos y componentes que requieren tolerancia cerrada.
Rotomoldeo
Tanques y depósitos grandes y huecos, donde la pared uniforme importa más que el ciclo corto.
Extrusión
Perfiles y tubos que luego se integran en el envase o en su sistema de dosificación.
Prototipos y validación
Prototipos con impresión 3D o piezas de fundición al vacío antes de invertir en utillaje definitivo.
Capacidad de fabricación
Los rangos son orientativos y se confirman con la geometría, el material y la cantidad de cada proyecto.
| Proceso | Uso típico en envase | Materiales habituales | Parámetros de referencia |
|---|---|---|---|
| Moldeo por soplado | Botellas, depósitos, cuerpos huecos | PE, HDPE, PP, PET | Según geometría; utillaje y ciclo se definen en la RFQ |
| Termoformado | Bandejas, cubetas, blísteres, cubiertas | PP, PET, PVC, PMMA, PC | Formato medio y bajo a medio volumen |
| Moldeo por inyección | Tapas, cierres, cuellos, piezas de cierre | PP, PE, PC, PA, POM, PBT, PET | Fuerza de cierre aprox. 50–650 t; tolerancia típica ±0,05–0,20 mm; de cientos a millones de piezas |
| Rotomoldeo | Tanques y depósitos grandes | PE, HDPE | Piezas huecas de gran tamaño; volumen según proyecto |
| Extrusión | Perfiles y tubos asociados al envase | PE, PP, PVC, PET | Formas continuas según especificación |
Inyección para tapas y cierres
La tolerancia de rosca, la fuerza de sellado y la repetibilidad entre lotes son los puntos que más pesan en estos componentes.
| Variante | Parámetros de referencia |
|---|---|
| Moldeo por inserción | Insertos metálicos (latón, acero, inox, aluminio); 50–450 t; ±0,05–0,20 mm |
| Sobremoldeo | Soft-touch con TPE, TPU o TPV; dureza aprox. Shore A 30–90; ±0,10–0,25 mm |
| Bi-inyección (2K) | Rígido/rígido o rígido/blando; ABS, PC, PP, PA, TPE, TPU; aprox. 100–500 t; ±0,10–0,20 mm |
| Microinyección | Pesos aprox. 0,01–10 g; ±0,01–0,05 mm; POM, PA, PC, PBT, PPS, PEEK, ABS |
Los moldes se fabrican en aluminio para desarrollo y pequeñas series, y en aceros de herramienta (P20, NAK80, H13) cuando el volumen lo exige. Así puede empezar con una herramienta rápida y pasar a acero sin cambiar de proveedor a ciegas.
Fresado y torneado CNC para piezas funcionales
Cuando un cierre o accesorio necesita una tolerancia más cerrada que la inyección, o un material de ingeniería que no se conforma bien por moldeo, usamos mecanizado CNC.
| Enfoque | Parámetros clave |
|---|---|
| Fresado CNC 3/4/5 ejes | Tolerancia ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm |
| Torneado CNC | Ø hasta 500 mm; longitud hasta 1.000 mm; ±0,01–0,05 mm |
| Swiss | Ø aprox. 1–32 mm; ±0,005–0,03 mm; POM, PEEK, PA, PTFE, PPS, PC |
Es una vía habitual para validar un cierre antes de disponer del molde, o para series cortas de piezas técnicas asociadas al envase.
Impresión 3D y fundición al vacío para validación
Antes de comprometer el molde, un prototipo con geometría real permite revisar el ajuste con la tapa, la estabilidad del fondo o la ergonomía del asa.
| Proceso | Materiales | Tolerancia típica | Cantidad |
|---|---|---|---|
| FDM | ABS, PETG, PC, nylon, TPU | ±0,30 mm o ±0,5 % | 1–500+ |
| SLA | Resinas estándar, tenaces, transparentes | ±0,15–0,30 mm | Prototipo a tiradas cortas |
| SLS | PA12, PA11, nylon cargado | ±0,30 mm o ±0,3 % | 1–1.000+ |
| MJF | PA12, PA11, TPU | ±0,30 mm | Prototipo a 1.000+ |
| Fundición al vacío | PU rígido o flexible, resina transparente | ±0,30 mm o ±0,3 % | Aprox. 15–25 piezas por molde; lote típico 1–200+ |
Con fundición al vacío podemos entregar una pequeña tirada de piezas en material tipo ABS para pruebas de cierre, llenado o presentación comercial mientras se prepara el utillaje definitivo.
Materiales para envase
La elección del polímero define la resistencia química, la barrera, la transparencia y el comportamiento al llenado. Trabajamos con los materiales habituales de envase y con polímeros de ingeniería cuando el componente tiene exigencias mecánicas o térmicas superiores.
Si el envase va a estar en contacto con alimentos, productos farmacéuticos o químicos, indíquenos la aplicación en la RFQ. Revisaremos con usted la documentación de material que necesita su cliente final. No declaramos certificaciones que no tengamos documentadas para cada referencia; la trazabilidad y los certificados se acuerdan por proyecto.
Commodity de envase
PE, HDPE, PP, PET, PVC, PC y PMMA
Ingeniería
PA, POM, PBT y PPSU para componentes con exigencias mecánicas o térmicas superiores.
Cómo elegir el proceso para su envase
Estas pautas le ayudan a acotar la consulta antes de enviarla.
-
1
Cuerpo hueco cerrado de pared fina y volumen medio a alto: soplado. Revise la simetría del cuello y el espesor de pared en el plano.
-
2
Bandeja o cubierta de superficie amplia y poco espesor: termoformado. Confirme si el acabado exterior debe ser liso, texturizado o con impresión.
-
3
Tapa o cierre con rosca, clip o inserto: inyección. El cierre se define por tolerancia de rosca y fuerza de desmontaje, no solo por el diámetro nominal.
-
4
Depósito grande de paredes gruesas y sin costuras: rotomoldeo.
-
5
Componente de cierre con material de ingeniería o tolerancia muy fina: mecanizado CNC en lugar de molde.
Si el volumen es bajo o todavía no está claro, podemos proponer una combinación: prototipo 3D, luego validación con pieza de vacío o CNC, y después utillaje de serie.
Documentación que nos ayuda a cotizar mejor
Con esta información revisamos el diseño en modo DFM antes de fabricar el utillaje: espesores, ángulos de desmoldeo, socavados, contracción y puntos de sellado. Es más barato corregir un radio o un espesor en la RFQ que en la primera serie.
Archivos y geometría
Archivo STEP/STP, IGES o X_T, y plano en PDF o DWG con cotas críticas marcadas.
Material y volumen
Material y color, o la especificación del cliente si ya existe. Cantidad anual o por lote, y previsión de rampa de serie.
Tolerancias y ensamble
Tolerancias críticas, acabado superficial y requisitos de ensamble (tapa, etiqueta, sellado).
Documentación deseada
Certificado de material, primeras muestras (T0/T1), plan de inspección o trazabilidad por lote.
Solicite su cotización (RFQ)
Si tiene un plano o un archivo 3D de envase, envíelo con la aplicación, el volumen previsto y el plazo que necesita. Le respondemos con una propuesta de proceso, las observaciones de DFM y la cotización correspondiente.
Si todavía no tiene el diseño cerrado, también puede enviarnos una descripción del envase, un boceto o una muestra física. Lo analizamos y le indicamos qué proceso encaja mejor para su punto del proyecto.
- Correo: [email protected]
- Teléfono:
- WhatsApp:
- Dirección: