
Impresión 3D SLA desde Shenzhen
Impresión 3D de plástico SLA para prototipos y piezas funcionales
Fabricamos piezas en impresión 3D SLA para equipos de ingeniería, compras y calidad de España y México que necesitan validar geometría, ajuste o función antes de invertir en herramienta. Si ya tiene STEP o plano, envíenoslo y le devolvemos una cotización con la resina propuesta, el plazo estimado y los puntos de DFM que conviene revisar.
Para qué usamos SLA en sus proyectos
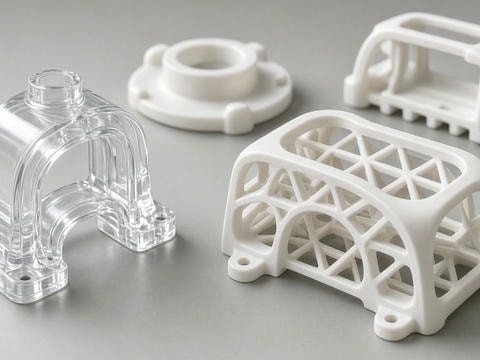
La estereolitografía construye la pieza capa a capa curando resina líquida con láser. Es el proceso que elegimos cuando la prioridad es el detalle fino y la superficie lisa: carcasas con geometría compleja, canales pequeños, modelos de presentación, gálibos de montaje o piezas que van a un banco de pruebas antes de pasar a moldeo por inyección.
Ajuste sin esperar un molde
Revise el encaje entre dos piezas en días, no en semanas.
Pague por la iteración que prueba
Con diseños que cambian cada pocas iteraciones, solo fabrica la versión vigente.
Evalúe acabado antes de congelar
Compruebe color, textura o transparencia antes de cerrar la especificación.
Modelo para cliente o validación
Obtenga una maqueta de alta fidelidad para aprobación, feria o validación interna.
Capacidad SLA y resinas
Si la pieza tiene una cota crítica, indíquenosla en la RFQ. Trabajamos con tolerancias típicas de ±0,15–0,30 mm en SLA y, cuando el ajuste lo exige, proponemos una rutina de post-proceso o una alternativa de mecanizado CNC para esa cara concreta.
| Capacidad | Rango típico |
|---|---|
| Proceso | SLA (estereolitografía) |
| Materiales | Resinas estándar, tenaces, transparentes y de alta temperatura |
| Espesor de capa | 0,025–0,10 mm |
| Volumen de construcción | Hasta 600 × 600 × 400 mm |
| Tolerancia típica | ±0,15–0,30 mm |
| Cantidad | Prototipo a tiradas cortas |
| Formatos de entrada | STEP, STL, OBJ, 3MF y CAD |
| Secundarias | Lijado, pulido, pintura, tintado, ensamble |
Resinas según la función de la pieza
La elección de resina marca el comportamiento final. Le proponemos una opción según el uso de la pieza y siempre podemos ajustarla si su especificación exige otra.
Resina estándarIndicada para detalle y superficie lisa: maquetas, modelos de presentación y piezas de apariencia.
Límites a conocer antes de cerrar el diseño
La exposición prolongada a UV y a temperatura puede amarillear o deformar algunas resinas, y la rigidez no siempre replica la de un termoplástico de serie. Si necesita un comportamiento equivalente a ABS, PC o POM, le recomendamos valorar la pieza como prototipo SLA y una versión definitiva en el proceso de serie.
Cómo le ayudamos a avanzar más rápido
Más que entregar antes, buscamos que cada iteración le sirva para tomar una decisión. Esa secuencia le permite decidir si el diseño funciona, cambiar una cota y repetir la prueba en pocos ciclos, en lugar de esperar a un molde para descubrir un problema de montaje.
-
1
Revisión del archivo
Señalamos en la RFQ los espesores finos, las zonas con soporte difícil y los radios que pueden fallar.
-
2
Resina y orientación
Proponemos resina y orientación de impresión para equilibrar acabado, tiempo y tolerancia.
-
3
Cotas de ajuste
Si la pieza encaja con otra, sugerimos qué cotas medir en la primera impresión para validar el ajuste.
-
4
Paso a herramienta
Con el diseño cerrado, usamos la misma geometría de referencia para evitar rehacer el modelo.
Impresión 3D frente a otros procesos: cómo elegir
Esta tabla le ayuda a situar SLA dentro de nuestro catálogo de prototipado y a ver cuándo conviene pasar a otro camino.
| Proceso | Mejor para | Límite a tener en cuenta |
|---|---|---|
| SLA | Detalle fino, superficie lisa, transparencias | Resina con menor rigidez que un termoplástico de serie |
| SLS / MJF | Piezas funcionales en nylon, series cortas | Acabado granulado; tolerancia algo mayor |
| FDM | Modelos grandes, prototipos de bajo coste | Líneas de capa visibles; tolerancia más amplia |
| Mecanizado CNC de plásticos | Cotas cerradas en POM, PEEK, PC, PMMA | Coste por pieza más alto en geometrías complejas |
| Moldeo por inyección | Serie, material de producción | Requiere molde; compromiso de volumen |
Si su pieza necesita POM, PEEK o PPS con cotas de ±0,01–0,05 mm, el camino más lógico es el mecanizado CNC para validar función en material real. Si necesita un soft-touch o un prototipo de carcasa con cuerpo blando, la fundición al vacío o el sobremoldeo pueden ser mejor opción que SLA puro.
Revisión DFM antes de imprimir
Antes de fabricar revisamos los puntos que más suelen generar retrabajos en SLA y le devolvemos esas observaciones por escrito, junto con una propuesta de orientación y, si hace falta, una alternativa de geometría que no cambie la función.
- Espesores mínimos
- Paredes que se deforman al curar
- Soportes que marcan caras funcionales
- Huecos cerrados que atrapan resina
- Tolerancias no alcanzables en esa orientación
Qué necesitamos para cotizar
Cuanta más información nos dé en la RFQ, menos vueltas daremos. Si no tiene todos los datos, envíe lo que tenga y le indicamos qué falta para cotizar.
Archivo
STEP, STP o STL, o plano PDF/DWG si hay cotas críticas.
Material
Resina o propiedad deseada: transparencia, tenacidad o temperatura.
Volumen
Cantidad y si prevé repetir el pedido.
Requisitos
Cotas o caras funcionales con tolerancia, acabado (liso, lijado, pintado o tintado) y documentación, como primera muestra con informe dimensional.
Solicite su cotización
Le respondemos con la propuesta de resina, la revisión DFM y la cotización de su impresión 3D SLA. Si el proyecto evoluciona hacia serie, podemos revisar con usted el paso a mecanizado CNC o a moldeo por inyección sin cambiar de interlocutor.
- Correo
- [email protected]
- Dirección