
Colada al vacío · Shenzhen
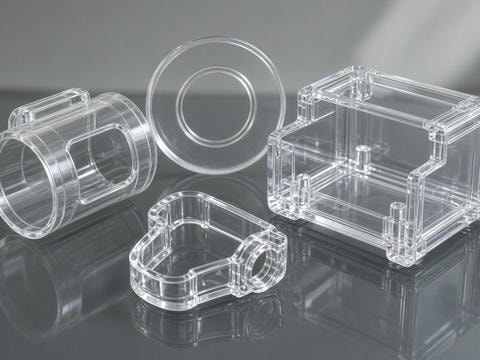
Colada al vacío transparente para prototipos y series cortas
Fabricamos piezas en resina transparente por colada al vacío desde un maestro mecanizado o impreso en 3D. Lo hacemos en Shenzhen para equipos de compras, ingeniería y calidad de España y México que necesitan validar una carcasa, una cubierta o un componente visual antes de invertir en un molde de inyección de acero.
Si ya tienen STEP o plano, material de referencia, cantidad y tolerancias críticas, podemos revisar la pieza y devolverles una cotización (RFQ) con los puntos de diseño que conviene cerrar antes de fabricar.
Cuándo tiene sentido la colada al vacío
Esta vía encaja cuando el proyecto necesita piezas funcionales o de presentación en pocas unidades, con un coste de utillaje bajo y sin esperar a un molde de acero. Nosotros la proponemos en tres situaciones concretas:
Validación de diseño
Comprobar ajustes, montaje y ergonomía con piezas casi de serie antes de congelar el plano.
Pilotos y pruebas de mercado
Entregar unidades a clientes, ferias o ensayos de campo sin comprometer el presupuesto de herramienta.
Bridge production
Cubrir la demanda mientras el molde de inyección definitivo está en fabricación.
Si el volumen anual ya supera el rango en el que la colada resulta rentable, o si la pieza exige una resistencia mecánica equivalente a la de una serie definitiva, conviene plantear inyección o mecanizado CNC desde el principio. Lo comentamos en la revisión DFM.
Capacidad de colada al vacío
Trabajamos con molde de silicona RTV obtenido a partir de un maestro CNC o de impresión 3D. A partir de ese molde colamos poliuretano rígido o flexible, resinas transparentes y materiales de tipo ABS, según la función de la pieza.
Con estos parámetros, la colada cubre desde una pieza de validación hasta un lote de varios cientos de unidades repartido en varios moldes.
| Capacidad | Rango típico |
|---|---|
| Procesos | Moldeo de silicona, fundición al vacío (vacuum casting), colada de poliuretano |
| Molde | Silicona RTV |
| Materiales | PU rígido o flexible, resina transparente, materiales tipo ABS |
| Tolerancia típica | ±0,30 mm o ±0,3 % |
| Piezas por molde | Aprox. 15–25 |
| Lote típico | 1–200+ |
| Acabados secundarios | Pintura, pulido, textura, color |
La tolerancia de ±0,3 % es una referencia de partida: para cotas de ajuste más cerradas, conviene indicarlas en la RFQ para decidir si se trabajan sobre el maestro, se compensan por contracción o se pasa a mecanizado.
Transparencia: qué depende de la pieza
La transparencia final depende de tres factores que se definen antes del colado: la geometría (espesores, radios y zonas de sujeción), el acabado del maestro y el tipo de resina transparente elegido.
Un maestro con marcas de mecanizado o de capa de impresión 3D se verá en la pieza colada, por eso el acabado superficial del modelo se decide junto con el proceso.
Validación óptica
Si el requisito es óptico, proponemos validarlo con una pieza de muestra antes de liberar el lote.
Alternativa para transparencia estable en serie
Cuando la transparencia debe ser alta y estable en serie, conviene valorar mecanizar PMMA o PC y pulir la superficie, o pasar a inyección con el material adecuado. Les indicamos cuál encaja mejor según el uso de la pieza.
Del maestro al lote: cómo avanzamos
La validación de la muestra es el punto de control importante: antes del lote, comparamos la pieza con el plano en las cotas críticas y en el aspecto que ustedes hayan definido. Si hay que ajustar el maestro, se hace antes de sacar las piezas de serie, no después.
-
01
RFQ con STEP o plano
Recibimos el paquete técnico y las cantidades previstas.
-
02
Revisión DFM
Espesores, socavados, líneas de partición y zonas de sujeción.
-
03
Maestro y molde
Fabricación del maestro y molde de silicona RTV.
-
04
Colada y validación
Colada en resina, muestra de validación y acabado (pulido, pintura, textura o color).
Después: lote, inspección y embalaje.
Materiales y acabados para piezas visibles
Para piezas visibles o de presentación, la combinación más habitual es resina transparente o tipo ABS con pintura o color en el acabado final.
Para piezas que deben soportar flexión, impacto o contacto repetido, la elección depende de la dureza y del comportamiento del poliuretano frente al uso previsto. Si la pieza necesita un comportamiento de ingeniería concreto, lo revisamos en la RFQ antes de fijar material.
Operaciones secundarias
- Pulido
- Pintura
- Textura
- Color
Si la pieza requiere un ensamble con insertos o componentes electrónicos, lo indicamos en la solicitud para planificar el montaje y el embalaje de exportación.
Comparativa: colada, CNC, inyección o impresión 3D
La elección del proceso depende de la cantidad, del material que necesiten validar y de las tolerancias. Esta tabla resume cuándo conviene cada vía en proyectos de piezas plásticas.
| Necesidad | Vía recomendada | Motivo |
|---|---|---|
| Validar forma y montaje, 1–20 piezas | Impresión 3D (SLA, SLS, MJF) o CNC | Rápido, sin molde previo |
| Piezas visibles y transparentes, 10–200+ | Fundición al vacío | Acabado de presentación con utillaje económico |
| Material de serie y tolerancias cerradas | CNC en PMMA, PC, POM o PEEK | Propiedades del material definitivo |
| Volumen anual alto y estable | Moldeo por inyección | Coste unitario bajo con molde de acero |
Si su proyecto está entre dos vías, en la revisión DFM comparamos coste por pieza, plazo de validación y riesgo de cambio de diseño para que decidan con datos.
Qué necesitamos para cotizar
Cuanto más concreta sea la información de partida, más rápido podemos devolver una propuesta técnica.
Si todavía no tienen el plano cerrado, pueden enviar un modelo preliminar o una muestra física y lo trabajamos desde ahí.
- Archivo STEP, STP o plano en PDF o DWG
- Material o resina de referencia y color o transparencia requeridos
- Cantidad por lote y volumen anual previsto
- Tolerancias críticas y caras funcionales o estéticas
- Acabado superficial deseado (pulido, pintura, textura)
- Requisitos de ensamble y documentación (primeras muestras, trazabilidad de lote)
Contacto y solicitud de cotización
Envíen sus archivos CAD o planos a [email protected] o pidan una revisión DFM directamente desde la solicitud de cotización. Respondemos en español o inglés y les indicamos qué vía propondríamos para su pieza, con el alcance de la muestra y el coste orientativo del lote.
Dirección: