
Fabricación para equipos de compras e ingeniería
Inyección de PET a medida para España y México
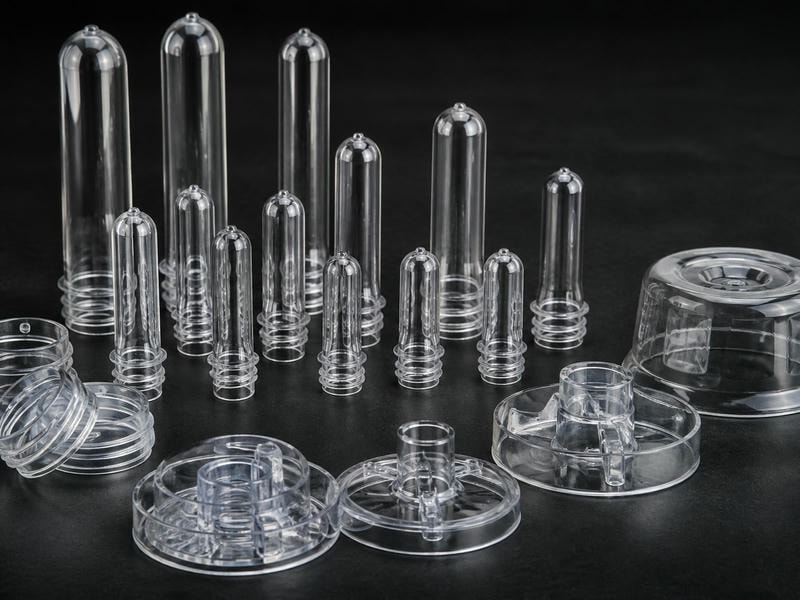
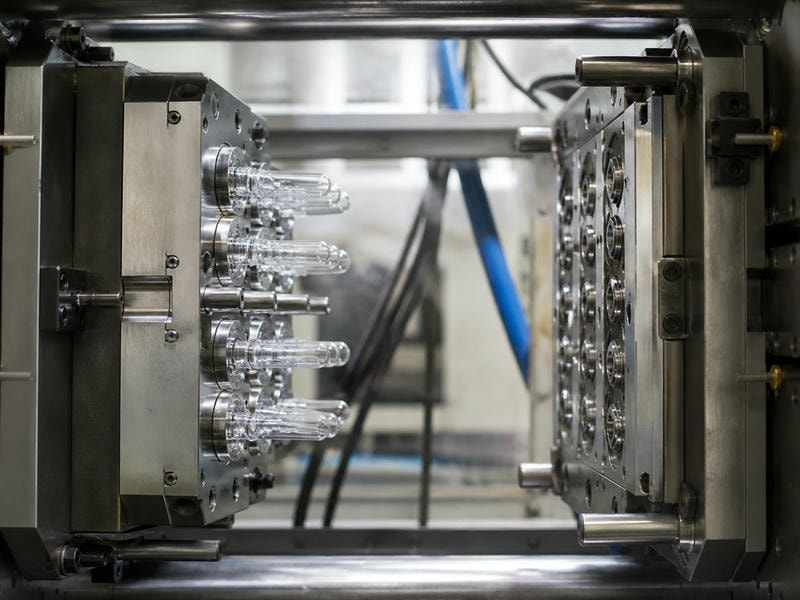
Fabricamos piezas de PET por moldeo por inyección en Shenzhen, desde la revisión DFM del molde hasta la producción en serie y el embalaje de exportación. Si ya cuenta con un archivo STEP o plano, volumen y tolerancias definidas, podemos revisar su proyecto y cotizarlo.
Envíenos los archivos para recibir una cotización (RFQ) con observaciones DFM sobre coste, plazo y estabilidad del lote.
Revisión técnica antes de fabricar el molde. Muestras del molde de serie para validar antes de aprobar la producción.
50–650 t
Fuerza de cierre de referencia
±0,05–0,20 mm
Rango típico de tolerancia, según pieza
Cientos a millones
Volúmenes de producción posibles
Selección del proceso
Cuándo tiene sentido inyectar PET
El PET puede ser adecuado cuando la pieza requiere transparencia o brillo, rigidez, resistencia química y estabilidad dimensional en un rango amplio de temperaturas de uso. El comportamiento final depende del grado, el secado del material y la geometría, aspectos que confirmamos durante la revisión DFM.
- 01Tapas, cierres y componentes auxiliares para envase y alimentación.
- 02Carcasas y cubiertas transparentes o semitransparentes para equipos y electrodomésticos.
- 03Componentes técnicos de bajo y medio volumen que sustituyen piezas mecanizadas en series con demanda estable.
- 04Piezas para líneas de embalaje y dosificación que deben soportar lavados y contacto con productos.
¿La geometría es hueca y el volumen es alto?
El moldeo por soplado puede ser una ruta más razonable. Revisamos la alternativa durante la RFQ para que pueda evaluar el proceso antes de invertir en un molde.
Capacidad de fabricación
Parámetros de referencia de inyección
Para PET, el grado, el secado y la geometría se confirman específicamente en la revisión DFM. La tolerancia final depende de la pieza, la contracción del grado seleccionado y el control del proceso; definimos las cotas críticas y las caras funcionales en lugar de aplicar una tolerancia genérica a todo el plano.
- Procesos
- Inyección estándar, moldeo por inserción, sobremoldeo, bi-inyección y microinyección.
- Materiales de molde
- Aluminio, P20, NAK80, H13 y aceros de herramienta.
- Materiales de inyección
- ABS, PP, PC, PA, POM, PBT, PPS, PEEK, PET y otros según especificación.
- Fuerza de cierre
- Aproximadamente 50–650 t.
- Tolerancia típica
- ±0,05–0,20 mm; se confirma según geometría y material.
- Volumen y operaciones secundarias
- De cientos a millones de piezas. Texturizado, pulido, impresión, pintura y ensamble.
Alternativas de fabricación
El proceso adecuado depende de la pieza
Una consulta sobre PET puede dar lugar a distintas rutas de fabricación. Contrastamos la geometría, el volumen y los requisitos funcionales antes de recomendar una opción.
| Proceso | Parámetros clave | Cuándo lo recomendamos |
|---|---|---|
| Moldeo por inyección | 50–650 t; ±0,05–0,20 mm; cientos a millones de piezas. | Piezas sólidas o con nervios, cotas funcionales y producción en serie. |
| Sobremoldeo | TPE/TPU/TPV de tacto suave; 50–450 t; ±0,10–0,25 mm. | Piezas rígidas de PET con zonas de agarre blando. |
| Moldeo por inserción | Insertos de latón, acero, acero inoxidable o aluminio; ±0,05–0,20 mm. | Roscas metálicas, contactos o refuerzos integrados. |
| Mecanizado CNC | Fresado de 3, 4 y 5 ejes; ±0,01–0,10 mm; hasta 1.000 × 600 × 500 mm. | Prototipos funcionales y validación de geometría antes del molde. |
| Fundición al vacío | ±0,30 mm o ±0,3 %; lotes de 1–200 o más piezas. | Piezas de validación o de transición con materiales tipo ABS o PU. |
El mecanizado CNC no forma parte de nuestra lista de materiales para PET. Si necesita un prototipo en PET, revisamos el material durante la fase DFM y proponemos alternativas cuando el grado exacto no sea viable mediante fresado.
De RFQ a producción
Cómo avanzamos hasta la muestra
La revisión de geometría se realiza antes de cortar el acero o el aluminio, cuando todavía es posible evitar cambios de molde costosos.
Las muestras T0/T1 se fabrican con el molde de serie para que pueda validar el encaje y la función antes de aprobar la producción.
-
01 · Información inicial
RFQ con STEP o plano, grado o familia de PET, cantidad anual o por lote y tolerancias críticas.
-
02 · Revisión DFM
Evaluación de espesores, desmoldeo, contracción, líneas de sellado, puntos de inyección y plan de inspección.
-
03 · Diseño de herramienta
Definición del concepto de herramienta y confirmación del material.
-
04 · Fabricación y ensayo
Fabricación del molde y ensayo de llenado.
-
05 · Validación
Muestras T0/T1 con validación dimensional y funcional.
-
06 · Serie
Liberación, producción, inspección y embalaje.
Preparación de la RFQ
Qué necesitamos para cotizar su pieza de PET
Con estos datos, la cotización será más comparable y evitaremos intercambios innecesarios para completar la información.
- ✓Archivo STEP/STP o plano en PDF/DWG con cotas y tolerancias.
- ✓Familia o grado de PET, color y requisitos de transparencia.
- ✓Cantidad anual, tamaño de lote y rampa de producción prevista.
- ✓Tolerancias críticas y caras funcionales.
- ✓Acabado superficial: brillo, mate o texturizado.
- ✓Operaciones secundarias y requisitos de ensamble.
- ✓Documentación de entrega requerida, como primeras muestras, trazabilidad del lote o certificados de material. Se emite según la especificación del cliente y lo que permita el proyecto.
¿Todavía no tiene el plano cerrado?
También podemos revisar una muestra física o un modelo 3D de partida. Si la pieza requiere validación previa, valoramos una ruta de prototipo alternativa mientras se define el molde.
Revisar mi proyectoPreguntas frecuentes
Dudas habituales sobre la inyección de PET
¿Todas las piezas de PET deben fabricarse por inyección?
No necesariamente. Para geometrías huecas y volúmenes altos, el moldeo por soplado puede ser más adecuado. Revisamos la opción antes de que invierta en el molde.
¿Pueden garantizar una tolerancia general para todo el plano?
La tolerancia depende de la geometría, la contracción del grado elegido y el control del proceso. Por ello identificamos en la RFQ las cotas críticas y las superficies funcionales de su pieza.
¿Qué pasa si necesito un prototipo en PET antes del molde?
Evaluamos el grado y la geometría durante la fase DFM. Si el PET especificado no es viable mediante fresado, podemos proponer otra ruta de prototipo para validar la geometría mientras se define el molde.
Solicitud de cotización
Envíenos su plano y revisemos la viabilidad
Comparta su STEP o plano, el material previsto y el volumen. Nuestro equipo responderá con una cotización (RFQ) y una primera revisión DFM. Si primero necesita validar la geometría, podemos estudiar un prototipo por otra ruta mientras se define el molde.
Para consultas técnicas o documentación del proyecto, puede escribirnos a [email protected]. Dirección: .
Comparta los requisitos de su proyecto
Incluya archivos, material, volumen y tolerancias críticas para iniciar la evaluación.