
Fabricación para España y México
Fabricación por contrato mediante moldeo por inyección
Fabricamos piezas de plástico por inyección en Shenzhen para compradores, ingenieros y equipos de calidad. Le ayudamos a pasar de un prototipo validado a una serie repetible, con revisión del diseño, planificación de herramienta y muestreo antes de producción.
Para iniciar la RFQ, comparta su archivo STEP o plano, material, volumen y tolerancias críticas.
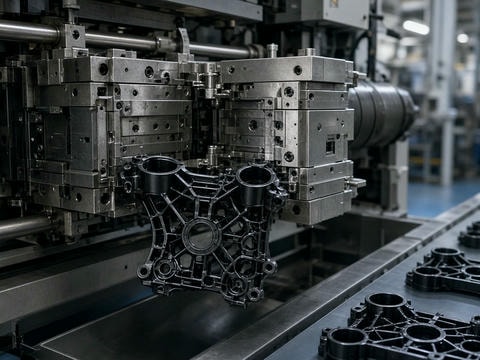
Del diseño a la serie
Un proceso de fabricación coordinado de principio a fin
Cubrimos las etapas necesarias para validar la pieza y preparar una producción consistente. La revisión DFM y las muestras se definen según los requisitos de cada proyecto.
01
Revisión DFM
Revisamos espesores, desmoldeo, socavados y contracción antes de fabricar la herramienta.
02
Molde
Planificamos herramienta rápida de aluminio o molde de acero según volumen y vida útil esperada.
03
Muestras T0/T1
Definimos las vueltas de muestreo y verificamos cotas críticas y caras funcionales.
04
Validación
Compartimos resultados de inspección para que su equipo de calidad valide antes de liberar la serie.
05
Producción y entrega
Fabricamos, inspeccionamos y preparamos el embalaje de exportación y la documentación acordada.
Capacidad de inyección
Rangos de referencia para evaluar su proyecto
Los parámetros finales se concretan en la RFQ según la geometría, el material, el acabado y los requisitos de producción.
Procesos y equipo
- Procesos
- Estándar, inserción, sobremoldeo, bi-inyección y microinyección
- Fuerza de cierre
- Aprox. 50–650 t
- Volumen
- Cientos a millones de piezas
Materiales y control
- Materiales de molde
- Aluminio, P20, NAK80, H13 y aceros de herramienta
- Tolerancia típica
- ±0,05–0,20 mm
- Operaciones secundarias
- Texturizado, pulido, impresión, pintura y ensamble
Parámetros clave según el proceso
Moldeo por inserción
Insertos de latón, acero, inoxidable o aluminio; 50–450 t; tolerancias de ±0,05–0,20 mm.
Sobremoldeo
TPE, TPU o TPV soft-touch; Shore A ~30–90; 50–450 t; tolerancias de ±0,10–0,25 mm.
Bi-inyección (2K)
Combinaciones rígido/rígido o rígido/blando; ABS, PC, PP, PA, TPE o TPU; ~100–500 t.
Microinyección
Piezas de ~0,01–10 g; tolerancias de ±0,01–0,05 mm; POM, PA, PC, PBT, PPS, PEEK o ABS.
Selección de material
Materiales para aplicaciones técnicas y de consumo
Procesamos termoplásticos habituales en automoción, electrónica, electrodomésticos y equipo industrial. Si necesita un grado concreto o un color específico, indíquelo en la RFQ.
La geometría también depende del material
La contracción, la cristalinidad y la absorción de humedad pueden afectar la pieza. Revisamos estos factores durante la fase DFM, antes de cortar acero y no después de la primera muestra.
Carcasas y acabado
ABS y PC/ABS para piezas que requieren un acabado adecuado.
Coste y resistencia química
PP y PE para componentes de bajo coste y resistencia química.
Desgaste y fricción
PA y POM para piezas sometidas a desgaste o fricción.
Temperatura y estabilidad dimensional
PBT, PPS o PEEK cuando la aplicación exige mayor resistencia térmica o estabilidad.
Herramienta y validación
Elija el camino según volumen y plazo
La herramienta rápida en aluminio permite validar el diseño y fabricar lotes bridge. El acero se considera para series de larga duración. La decisión tiene en cuenta el volumen anual, las iteraciones previstas y la fecha de lanzamiento.
Validación rápida o producción de larga duración
La herramienta de aluminio puede proporcionar muestras para ensayo antes de comprometer el molde definitivo. Con piezas reales, puede revisar espesores, nervios o puntos de inyección. Para series de larga duración, evaluamos herramienta en acero.
Muestreo definido por proyecto
En las primeras muestras verificamos cotas críticas, caras funcionales y líneas de partición. El plan T0/T1 y las comprobaciones se acuerdan según las prioridades de su equipo.
Validación antes de fabricar en serie
Le enviamos el informe de las muestras para que su equipo de calidad lo revise y valide antes de liberar la producción en serie.
Evaluación del proyecto
¿Cuándo conviene el moldeo por inyección?
La inyección suele ser adecuada cuando el volumen justifica el coste del molde y el diseño es estable. Si la geometría sigue cambiando o necesita pocas piezas, puede convenir validar primero con otro proceso.
1–20 piezas
Diseño en revisión
Impresión 3D o mecanizado CNC.
10–100 piezas
Validación con material real
Fundición al vacío o CNC.
50–5.000 piezas
Lote bridge estable
Herramienta rápida de aluminio e inyección.
Volumen anual alto
Producción en serie
Molde de acero e inyección.
Función integrada
Insertos o soft-touch
Moldeo por inserción o sobremoldeo.
Si la pieza tiene una geometría hueca de gran tamaño, como un depósito o un cuerpo de envase, quizá convenga valorar moldeo por soplado, termoformado o rotomoldeo. Lo indicaremos durante la revisión.
Acabado y logística
Más allá de la pieza inyectada
Después de inyectar, podemos realizar texturizado, pulido, impresión, pintura, pegado y ensamble de subconjuntos. Preparamos embalaje de exportación y coordinamos la documentación según la especificación de su cliente.
Entregas para España y México
Si la pieza va a un proceso de maquila en México o a un montaje en España, indique el punto de entrega y el formato de etiquetado para incluirlos en la cotización.
Siguiente paso
Envíe su proyecto y reciba una cotización
Con la información necesaria podemos revisar el diseño, señalar riesgos DFM y preparar una propuesta con el plan de herramienta y muestreo. Indique también qué quiere validar primero: geometría, ajuste o coste de herramienta.
Solicite su cotización de fabricación por inyección con Plasticpartsmfg.
Información útil para la RFQ
- Archivo STEP/STP o plano en PDF/DWG
- Material y color, o grado de referencia
- Cantidad anual y cantidad por lote
- Tolerancias críticas y caras funcionales
- Requisitos de acabado y ensamble
- Documentación deseada: muestras, trazabilidad o informe dimensional
Incluya la información disponible y le indicaremos los siguientes pasos de revisión y cotización.