
Guía de fabricación de piezas de plástico
Mecanizado CNC frente al moldeo por inyección: guía comparativa
Comparamos costes, materiales, precisión y plazos de ambos procesos para que compras, ingeniería y calidad sepan qué método conviene según el diseño de la pieza y el volumen previsto. Lo escribimos desde nuestra experiencia en Plasticpartsmfg, con piezas de plástico a medida para clientes de España y México.
Resumen: diferencias clave de un vistazo
El mecanizado CNC y el moldeo por inyección producen piezas de plástico por caminos opuestos. El CNC parte de un bloque de material y retira lo que sobra según un programa generado desde el CAD. La inyección fuerza material fundido dentro de un molde metálico, lo deja enfriar y expulsa la pieza terminada. Esa diferencia de partida determina casi todo lo demás: la inversión, el coste de cada pieza, la velocidad de arranque y la libertad para cambiar el diseño.
En la práctica, la elección no depende de qué proceso sea mejor en abstracto, sino del volumen, la geometría, el material, el coste total y el plazo que necesita su proyecto. Las secciones siguientes desarrollan cada uno de esos factores.
El CNC le permite validar la pieza hoy; la inyección le permite fabricarla barata mañana, siempre que el diseño ya esté cerrado.
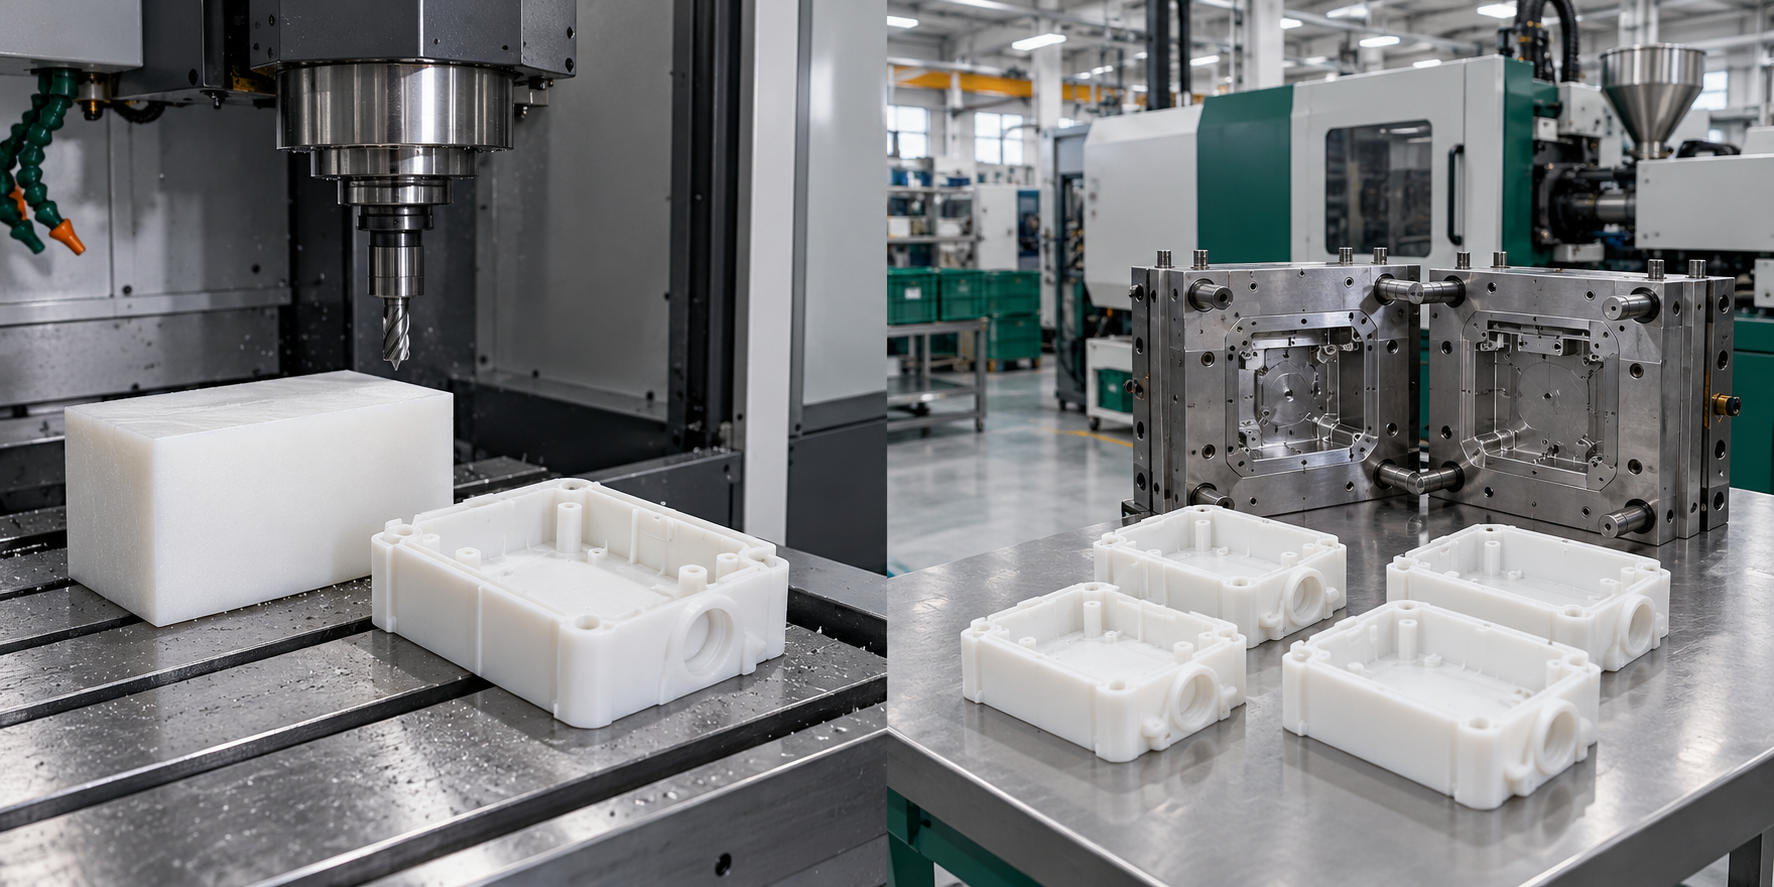
Comparación rápida
La siguiente tabla resume los criterios principales. Las cifras de tolerancia proceden de los rangos típicos de nuestra capacidad de fabricación y dependen siempre de la geometría y del material concretos.
| Criterio | Mecanizado CNC | Moldeo por inyección |
|---|---|---|
| Inversión inicial | Baja: no requiere molde de inyección | Alta: el molde es la principal inversión |
| Coste por pieza | Más alto, sobre todo en series grandes | Más bajo una vez amortizado el molde |
| Volumen recomendado | Prototipos, validación y series cortas (1–10.000+ piezas) | Series medias y grandes (desde cientos hasta millones) |
| Materiales | Plásticos de ingeniería como POM, PA, PC, PEEK o PPS | Termoplásticos como ABS, PP, PC, PA, POM o PBT |
| Tolerancia típica | ±0,01–0,10 mm | ±0,05–0,20 mm |
| Flexibilidad de diseño | Alta: basta con modificar el archivo CAM | Baja una vez fabricado el molde |
| Tiempo de entrega | Rápido para las primeras piezas | Más largo: incluye fabricar el molde antes de producir |
¿Qué es el mecanizado CNC y cómo funciona?
El mecanizado CNC es un proceso de fabricación sustractiva. Una máquina controlada por ordenador parte de una pieza en bruto, normalmente una barra, una placa o un bloque, y retira material siguiendo una trayectoria programada. El diseño llega en formato CAD, se prepara la trayectoria en CAM y la máquina ejecuta el programa con la herramienta de corte adecuada.
Como no hay molde, el archivo es la única herramienta de desarrollo. Si cambia una cota, se actualiza el modelo, se regenera el programa y la siguiente pieza ya incorpora la modificación. Esto lo convierte en el método natural para validar diseños que todavía pueden moverse.
Tipos de mecanizado CNC y sus aplicaciones
Según la forma de la pieza, se combinan distintas operaciones. Estas son las más habituales en plásticos de ingeniería:
Fresado
Genera cajeras, contornos, ranuras y superficies planas. Es adecuado para carcasas, placas de montaje y soportes con varias caras accesibles.
Torneado
Trabaja piezas de revolución como casquillos, ejes, bridas y separadores, con diámetros de hasta 500 mm en nuestra capacidad.
Taladrado y roscado
Crea agujeros pasantes, ciegos y roscas en componentes que después se ensamblan con tornillos o insertos.
Mecanizado de 3, 4 y 5 ejes
El 3 ejes cubre la mayoría de piezas prismáticas. El 4 y el 5 ejes reducen preparaciones y permiten acceder a superficies compuestas en una sola sujeción.
Cinco ejemplos de mecanizado CNC
Estos casos reflejan piezas que hemos visto en proyectos de ingeniería y compras: carcasas, soportes, ejes, prototipos funcionales y componentes de precisión.
Carcasa de equipo en PC o ABS
Validar el encaje de tapas, alojamientos de tornillería y ventanas antes de decidir el molde.
Soporte de montaje en POM
Piezas con agujeros de posición y caras de referencia que deben mantener la cota en el conjunto.
Eje o casquillo torneado en PA o PEEK
Componentes de revolución para bienes de equipo y automatización, con tolerancias ajustadas.
Prototipo funcional de una pieza moldeable
Permite probar en el banco de ensayo el material final antes de invertir en utillaje.
Componente de precisión en PEEK o PPS
Aislantes y piezas de uso exigente donde el control dimensional pesa más que el coste unitario.
Ventajas y limitaciones del mecanizado CNC
Su mayor ventaja es la precisión combinada con rapidez para iterar. Cada versión del diseño puede fabricarse sin esperar a un molde, y el material final permite probar propiedades reales. Además, trabaja con una amplia variedad de plásticos técnicos.
Limitación a tener en cuenta
El CNC genera desperdicio de material, tiene límites geométricos (cavidades muy profundas o socavados difíciles de alcanzar) y su coste unitario no baja tanto como el de la inyección cuando la serie crece.
¿Qué es el moldeo por inyección y cómo funciona?
El moldeo por inyección consiste en fundir un material, inyectarlo a presión en la cavidad de un molde, dejarlo enfriar hasta que solidifica y expulsar la pieza. Se utiliza sobre todo con termoplásticos, que pueden refundirse y volver a conformarse durante el ciclo.
Cada pieza es una réplica de la cavidad, lo que da repetibilidad a gran escala. Pero esa misma rigidez implica que el molde debe diseñarse y fabricarse antes de producir, y que cualquier cambio de geometría puede exigir modificarlo.
Etapas del proceso de moldeo por inyección
El ciclo se repite pieza a pieza. Estas son sus cinco fases principales:
-
1
Cierre del molde
Las dos mitades se cierran con la fuerza de cierre necesaria para resistir la presión de inyección.
-
2
Inyección
El material fundido entra en la cavidad a presión y llena todos los rincones de la pieza.
-
3
Enfriamiento
La pieza solidifica dentro del molde. Es una de las fases que más influyen en el tiempo de ciclo y en la contracción final.
-
4
Apertura del molde
Se separan las mitades una vez la pieza tiene suficiente rigidez para salir sin deformarse.
-
5
Expulsión
Los expulsores retiran la pieza y el ciclo vuelve a empezar.
Tipos de moldes y utillaje
Distinguimos entre moldes de prototipo, pensados para validar y producir tiradas limitadas, y moldes de producción, diseñados para durar miles o millones de ciclos. Los materiales habituales de molde incluyen aluminio, P20, NAK80 y H13, según el volumen y el material a inyectar.
El número de cavidades influye directamente en el coste y en el ritmo. Un molde multicavidad produce varias piezas por ciclo, pero cuesta más y exige mayor control del equilibrio de llenado. La complejidad de la pieza, con socavados, correderas o insertos, también eleva el precio del utillaje y el plazo de fabricación.
Por qué importa
Un molde mal dimensionado para su volumen puede resultar más caro que el propio ahorro por pieza. Por eso conviene definir la cantidad anual y la rampa de serie antes de aprobar el utillaje.
Ventajas y limitaciones del moldeo por inyección
La inyección destaca por su eficiencia en grandes volúmenes de piezas repetibles. Una vez amortizado el molde, cada pieza cuesta poco y el ciclo es estable. Sus barreras son la inversión inicial, el plazo de fabricación del molde y el coste de cualquier cambio de diseño que obligue a modificar la cavidad.
Mecanizado CNC frente al moldeo por inyección: comparación por criterios
A continuación comparamos ambos métodos criterio por criterio. Para cada uno incluimos un ejemplo práctico que muestra cuándo la diferencia pesa de verdad en la decisión.
Coste inicial, coste por pieza y punto de equilibrio
El CNC no necesita utillaje dedicado, así que su coste inicial es bajo, pero cada pieza lleva su tiempo de máquina, programación y material. La inyección invierte antes en el molde y, después, cada pieza aporta poco coste.
Para estimar el punto de equilibrio, calcule el coste total de cada opción con esta relación:
Fórmula de coste total
Coste total = inversión inicial (utillaje o programación) + coste por pieza × cantidad
Igualando ambos costes totales se obtiene el volumen a partir del cual el moldeo empieza a compensar. Por debajo de ese volumen, el CNC suele ser la opción más económica; por encima, la inyección gana terreno con cada pieza adicional.
Volumen de producción
Relacionamos cada fase con el proceso más adecuado. Prototipos y validaciones suelen ir por CNC. Las series cortas y de puente pueden cubrirse con CNC o con moldes de bajo coste mientras se consolida el diseño. Las grandes series se trasladan a la inyección cuando la demanda la justifica. No existe un umbral universal: depende de la geometría, el material y la inversión que esté dispuesto a hacer.
Plazos de entrega y velocidad de producción
Conviene separar dos tiempos. El primero es el de preparación: en CNC, programar y sujetar la pieza; en inyección, diseñar y fabricar el molde. El segundo es el tiempo de ciclo por pieza, que en CNC puede ser de varios minutos o más según la complejidad, y en inyección se mide en segundos.
Además del tiempo de máquina, el plazo real depende de la disponibilidad de material, de la programación de máquinas y de la revisión de diseño. Un proyecto que llega con el STEP, el material y las tolerancias definidos gana semanas frente a uno que cambia de planteamiento a mitad de camino.
Materiales compatibles
En nuestra fabricación de CNC trabajamos plásticos de ingeniería como ABS, POM, nylon, PC, PEEK, PPS, PMMA, PTFE y HDPE. Para inyección usamos termoplásticos como ABS, PP, PC, PA, POM, PBT, PPS y PEEK. Ambos procesos cubren materiales de alto rendimiento, pero con restricciones distintas: el CNC requiere que el material se pueda mecanizar sin fundir ni deformarse en exceso, y la inyección requiere que el material sea fluido al fundirse y estable durante el enfriamiento.
Si su proyecto necesita metales, el mecanizado de plásticos no es la vía; debe consultarlo con el área técnica para definir alternativas.
Precisión, tolerancias y repetibilidad
Como referencia, nuestro CNC de plásticos alcanza tolerancias típicas de ±0,01–0,10 mm, mientras que la inyección trabaja en un rango típico de ±0,05–0,20 mm. Estas cifras no son garantías universales: la geometría, el espesor de pared, la contracción del material, la máquina y el control de calidad modifican el resultado. En inyección, la contracción debe compensarse en el diseño del molde, y en pieza grande o con paredes desiguales la dispersión aumenta.
Consejo de ingeniería
Defina solo las cotas críticas con tolerancia estricta. Pedir ±0,01 mm en todas las cotas encarece el CNC sin aportar función, y en inyección puede no ser alcanzable de forma estable.
Geometría y flexibilidad del diseño
Con CNC, la geometría se cambia en el archivo y la siguiente pieza ya la incorpora. Con inyección, las reglas de diseño condicionan la pieza desde el principio: espesores lo más uniformes posible, ángulos de desmoldeo suficientes, nervaduras proporcionadas y cuidado con los socavados, que requieren correderas o insertos.
Por eso una revisión DFM antes de fabricar el molde evita la mayoría de los cambios costosos. El CNC da libertad; la inyección recompensa un diseño cerrado.
Acabado superficial y calidad de la pieza
Una pieza mecanizada muestra marcas de herramienta que pueden pulirse, lijarse, chorrearse o pintarse según la aplicación. Una pieza inyectada puede salir con la textura del molde, pero también presentar líneas de unión donde se encuentran dos frentes de flujo, marcas de hundimiento en zonas gruesas o rebabas en la línea de partición. Cada defecto tiene una causa y una corrección que conviene identificar en la fase de muestras.
Desperdicio de material y sostenibilidad
El CNC retira material, por lo que genera virutas y recortes; en piezas con mucho vaciado, la proporción de material desechado puede ser alta. La inyección produce colada y rebabas que en muchos casos pueden reprocesarse, siempre que el material y la especificación lo permitan. A esto se suma el consumo energético del ciclo, los rechazos y la vida útil del molde, que cuanto más se usa más amortiza su impacto por pieza.
¿Qué proceso conviene para cada etapa del producto?
La decisión no tiene por qué ser única para todo el ciclo de vida. Lo habitual es cambiar de proceso a medida que el diseño se estabiliza y la demanda se confirma. Estas son las etapas que más vemos con nuestros clientes.
Prototipos y diseños en evolución
Cuando el diseño todavía cambia, recomendamos opciones que permitan modificar la geometría con rapidez. El CNC permite validar dimensiones, ajuste y funcionamiento con material real antes de invertir en utillaje. Si la pieza es sencilla y solo necesita forma, la impresión 3D también puede ser útil para comprobar el diseño.
Series cortas y producción de puente
El CNC puede cubrir la demanda inicial de una serie corta o servir como solución temporal mientras se fabrica el molde de producción. Así el cliente recibe piezas funcionales desde el primer pedido y no pierde ventas mientras el utillaje está en curso.
Producción de grandes volúmenes
Cuando el diseño está validado y la demanda justifica la inversión, el moldeo reduce el coste unitario de forma notable. Un molde de producción bien diseñado, con la cavidad adecuada y un ciclo estable, convierte cada pieza en un coste reducido y repetible.
Ruta híbrida: primero CNC, después moldeo
Esta es una de las rutas que más recomendamos. Primero se fabrican prototipos mecanizados para verificar el diseño y el material. Una vez confirmado, se diseña el molde y se pasa a la producción por inyección. El resultado es un utillaje que nace de un diseño ya probado, con menos cambios y menos riesgo de tener que rehacerlo.
Cómo tomar la decisión: guía paso a paso
Antes de solicitar presupuestos, le proponemos ordenar las necesidades del proyecto. Así las ofertas son comparables y evita que el proveedor tenga que suponer datos clave.
Lista de comprobación del proyecto
Reúna estos puntos en una sola hoja antes de pedir cotización:
Cantidad inicial y futura
Indique el lote de arranque y la demanda anual o la rampa prevista.
Material y color
Especifique la familia de polímero y, si aplica, el color y la textura.
Tolerancias críticas
Marque solo las cotas funcionales que realmente necesitan control estricto.
Geometría y archivo
Envíe STEP, IGES, X_T o plano, con caras funcionales y zonas de sellado definidas.
Acabado superficial
Defina si basta con el acabado de proceso o si necesita pulido, pintura o textura.
Plazo de entrega
Indique la fecha en la que necesita las primeras piezas y la fecha de la serie.
Probabilidad de cambios
Estime si el diseño va a modificarse. Esta respuesta suele decidir el proceso.
Comparar el coste total, no solo el precio unitario
Un precio unitario bajo puede esconder un coste total alto. Al comparar propuestas, incluya el utillaje, la programación, el material, el posprocesado, la inspección, las posibles modificaciones de diseño y los costes asociados al escalado a serie. Una oferta de CNC barata para 50 piezas puede dejar de serlo si el proyecto necesita 50.000 al año.
Preguntas para solicitar un presupuesto
Antes de aceptar una oferta, pida al proveedor:
- El desglose de costes entre utillaje, pieza, posprocesado e inspección.
- Las tolerancias alcanzables para sus cotas críticas, con el material propuesto.
- El plazo de entrega de las primeras muestras y de la serie.
- La documentación disponible, siempre según su especificación y sin certificados que no existan.
- Las condiciones para cambios de diseño durante el proyecto y después de aprobar el molde.
Preguntas frecuentes sobre mecanizado CNC y moldeo por inyección
Estas respuestas son orientativas. Los costes y capacidades dependen del diseño, del material y del proveedor, así que conviene confirmarlos con una cotización concreta.
¿Cómo es el proceso de moldeo por inyección?
Resumen de las etapas
Se prepara el material, se funde y se inyecta en el molde cerrado. La pieza se enfría, el molde se abre y los expulsores retiran la pieza para repetir el ciclo.
¿Cuáles son los tipos de mecanizado CNC?
Operaciones principales
Fresado para carcasas y soportes, torneado para piezas de revolución, taladrado y roscado para uniones, y mecanizado multieje para geometrías complejas con menos preparaciones.
¿Cuánto cuesta una hora de mecanizado CNC?
Depende de cada pieza
La tarifa varía según la máquina, el material, la complejidad, la región y los costes de preparación. Le recomendamos enviar el archivo de la pieza concreta para recibir un presupuesto ajustado.
¿Cuáles son cinco ejemplos de mecanizado?
Piezas habituales
Carcasas de equipo, soportes de montaje, ejes y casquillos, prototipos funcionales y componentes de precisión como aislantes o piezas en PEEK o PPS.
¿Qué proceso suele ser más económico?
Depende de la cantidad
El CNC favorece volúmenes bajos porque no requiere molde. La inyección puede amortizar su utillaje en series mayores y, a partir de ahí, reducir el coste por pieza.
¿Se pueden combinar ambos métodos?
Sí, y es habitual
Es posible usar CNC para prototipos o componentes y pasar a moldeo por inyección cuando el diseño esté validado y el volumen lo justifique.
¿Qué pasa si el diseño cambia después de fabricar el molde?
Puede requerir ajustes o un molde nuevo
Algunas modificaciones se resuelven con ajustes en el molde existente, pero otras exigen rehacer cavidades o insertos. Por eso conviene validar el diseño con prototipos antes de aprobar el utillaje.
Conclusión: elegir según la pieza y el volumen
Ni el mecanizado CNC ni el moldeo por inyección son mejores en general. El CNC aporta velocidad, precisión y flexibilidad en diseños que todavía cambian o en volúmenes bajos. La inyección ofrece el coste unitario más bajo en grandes series, siempre que el diseño esté cerrado y la demanda lo justifique.
Nuestra recomendación es evaluar el diseño, el material, la precisión requerida, los plazos y el coste total antes de elegir. En muchos proyectos, la ruta más segura es empezar por CNC, validar y pasar después a inyección.
Siguiente paso
Envíenos su archivo STEP o plano para revisar el proceso
Compartiendo el material, la cantidad, las tolerancias críticas y el plazo, le indicamos si el CNC, la inyección o una ruta híbrida encaja mejor con su proyecto.
Solicitar cotizaciónSolicitud de cotización
Hablemos de su pieza, su material y su volumen
Indíquenos el archivo, la cantidad inicial y futura, el material y las tolerancias críticas. Revisamos el diseño antes de que se fabrique cualquier utillaje.