Fertigungsratgeber
CNC Bearbeitung im Vergleich zum Spritzgießen: Welches Verfahren passt zu Ihrem Projekt?
Sie haben eine Zeichnung, ein Material im Kopf und eine ungefähre Stückzahl. Jetzt stellt sich die Frage, ob Sie Ihre Kunststoffteile fräsen oder im Spritzgießwerkzeug fertigen lassen. Dieser Ratgeber zeigt Ihnen, wann welches Verfahren wirtschaftlich und technisch die bessere Wahl ist.
Die richtige Verfahrenswahl entscheidet über Kosten, Lieferzeit und Änderungsfähigkeit eines Projekts. Wer zu früh ein Spritzgießwerkzeug bestellt, bindet Budget an ein Design, das sich noch ändern wird. Wer zu lange bei CNC-Einzelteilen bleibt, zahlt bei der Serie unnötig viel pro Stück.
Einleitung
In der Praxis kommen Kunden mit sehr unterschiedlichen Ausgangslagen zu uns. Manche haben eine fertige STEP-Datei und brauchen in wenigen Tagen zehn Muster für einen Funktionstest. Andere planen eine Serie von mehreren Tausend Gehäusen und fragen sich, ob sich ein Werkzeug überhaupt lohnt. Beide Fälle betreffen Kunststoffteile, aber die passende Fertigungsmethode ist grundverschieden.
Dieser Ratgeber richtet sich an Konstrukteure, Einkäufer und Produktentwickler, die bereits einen konkreten Bedarf haben. Es geht deshalb nicht nur darum, zwei Verfahren zu beschreiben, sondern um eine begründete Entscheidung. Wir vergleichen die Verfahren nach Stückzahl, Kostenstruktur, Geometrie, Material, Toleranzen und Lieferzeit und geben Ihnen am Ende eine Entscheidungscheckliste an die Hand.
Kriterien
Sechs Vergleichsfelder mit klaren Aussagen
Tabelle
Schnellreferenz für den eiligen Blick
Checkliste
Sieben Leitfragen zur Entscheidung
Die Verfahren kurz erklärt
Bevor wir vergleichen, klären wir zwei Begriffe, die in Suchanfragen und Angeboten ständig auftauchen: die Abkürzung CNC und den Unterschied zu NC.
Begriffsklärung
CNC steht für Computerized Numerical Control, auf Deutsch computergestützte numerische Steuerung. Eine CNC-Maschine bewegt Werkzeuge und Werkstück über Zahlenwerte, die in einem Programm hinterlegt sind.
Was bedeutet CNC-Bearbeitung?
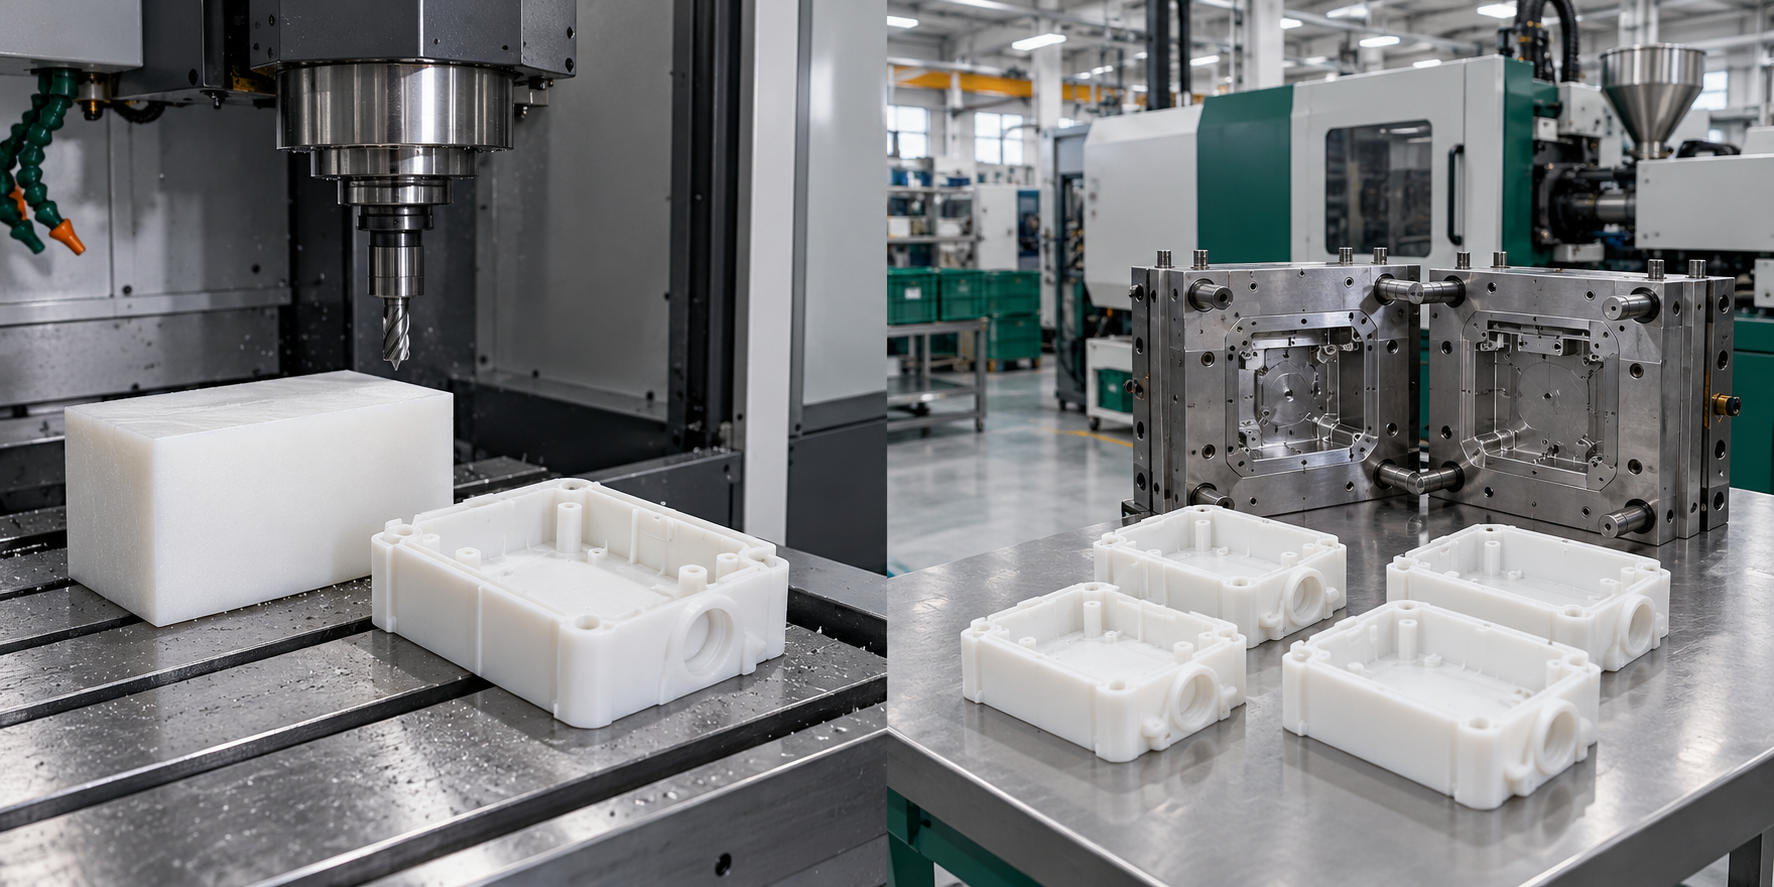
CNC-Bearbeitung ist ein subtraktives Verfahren. Ein Rohteil, etwa eine Platte oder ein Rundstab, wird schrittweise abgetragen, bis die gewünschte Geometrie entsteht. Beim Fräsen rotiert ein Werkzeug und bewegt sich entlang mehrerer Achsen. Beim Drehen rotiert das Werkstück, während ein feststehendes Werkzeug Material entfernt.
Typische Maschinen sind 3-Achs-Fräszentren, 4- und 5-Achs-Bearbeitungszentren sowie Drehmaschinen und Langdrehautomaten für kleine, präzise Teile. Einsatzbereiche sind Prototypen, Vorrichtungen, Einzelteile, Kleinserien und Ersatzteile. Bei technischen Kunststoffen wie POM, PA, PC oder PEEK ist CNC oft die direkteste Route zu einem seriennahen Muster.
Die Digitalisierung spielt dabei eine zentrale Rolle. Der Workflow läuft über CAD (Konstruktion) und CAM (Erstellung des Bearbeitungsprogramms). Aus dem CAD-Modell entsteht das Fräsprogramm, die Maschine setzt es um. Änderungen am Design wirken sich damit direkt auf das nächste Programm aus, ohne dass ein neues Werkzeug gebaut werden muss.
Welche Arten von CNC-Fräsen gibt es?
Die Achsenzahl bestimmt, welche Geometrien sich ohne Umspannen erreichen lassen. Je mehr Achsen, desto weniger Aufspannungen braucht ein Bauteil, und desto komplexere Konturen sind machbar.
3-Achs-Fräsen
Die Standardlösung für prismatische Teile mit Taschen, Bohrungen, Gewinden, Schlitzen und ebenen Konturen. Für Gehäuseplatten und Halterungen ist sie meist wirtschaftlich.
5-Achs-Fräsen
Simultan oder indexiert, für Teile mit Hinterschnitten von mehreren Seiten, angeschrägten Flächen und Konturen, die sonst mehrere Aufspannungen erfordern würden.
Bei 4-Achs-Bearbeitung kommt eine Drehachse hinzu, die sich für Teile mit Umfangsmerkmalen eignet, etwa Nuten oder Bohrungen an mehreren Seiten eines Zylinders. Drehen ergänzt das Fräsen bei rotationssymmetrischen Bauteilen wie Buchsen, Bolzen oder Wellen. Swiss Machining ist eine Spezialform des Drehens für sehr kleine, lange und präzise Teile mit engen Toleranzen.
Praxishinweis
Brauchen Sie mehrere Aufspannungen, steigen Rüstzeit und Toleranzrisiko. Prüfen Sie daher früh, ob sich ein Teil mit weniger Achsen oder durch eine Designanpassung vereinfachen lässt.
Wie funktioniert das Spritzgießen?
Beim Spritzgießen wird Kunststoffgranulat in einem beheizten Zylinder aufgeschmolzen, mit einer Schnecke homogenisiert und unter Druck in ein Werkzeug, die Form, eingespritzt. Nach dem Abkühlen öffnet sich das Werkzeug und das Teil wird ausgeworfen. Dann beginnt der nächste Zyklus.
Das Werkzeug ist das Herzstück des Verfahrens. Es bestimmt Geometrie, Oberfläche, Angusssystem und Kühlung. Gängige Werkzeugmaterialien sind Aluminium für Prototyp- und Kleinserienwerkzeuge sowie Werkzeugstähle wie P20, NAK80 oder H13 für Serien mit höheren Anforderungen. Die Zykluszeit, also die Dauer eines kompletten Spritzzyklus, ist die entscheidende Kenngröße für die Stückkosten.
Typische Spritzgussmaterialien sind ABS, PP, PC, PA, POM, PBT, PPS und PEEK. Eingesetzt wird das Verfahren für Gehäuse, Abdeckungen, Clips, Steckverbinder, Griffe und Konsumgüter in hoher Stückzahl. Unsere Spritzgießkapazitäten reichen von Standardverfahren über Insert Molding und Overmolding bis zum Zwei-Komponenten-Spritzgießen und Mikro-Spritzgießen.
Die wichtigsten Unterschiede auf einen Blick
Die folgende Tabelle fasst die zentralen Kriterien zusammen. Sie ist als Schnellreferenz gedacht. Die Details und Ausnahmen erklären die Abschnitte danach.
| Kriterium | CNC-Bearbeitung | Spritzgießen |
|---|---|---|
| Stückzahl | 1 bis 10.000+ Stück | Hunderte bis Millionen Teile |
| Werkzeugkosten | Keine Formwerkzeuge, Aufwand für Programmierung und Spannmittel | Hoch, Fixkosten für das Spritzgießwerkzeug |
| Stückkosten | Vergleichsweise hoch, Materialverschnitt und Bearbeitungszeit | Niedrig bei großen Mengen, kurze Zykluszeiten |
| Lieferzeit | Oft Tage, abhängig von Programmierung und Maschinenbelegung | Wochen für den Werkzeugbau, danach kurze Zyklen |
| Materialauswahl | Breit bei technischen Kunststoffen, auch seriennahe Werkstoffe | Breit, Auswahl abhängig von Verarbeitbarkeit und Werkzeug |
| Toleranzen | Typisch ±0,01 bis 0,10 mm | Typisch ±0,05 bis 0,20 mm |
| Geometrie | Gute Freiheit, Grenzen bei Innenradien und tiefen Taschen | Auf Entformbarkeit ausgelegt, Hinterschnitte nur mit Zusatzaufwand |
| Oberfläche | Fräsrillen sichtbar, Nachbearbeitung möglich | Hochglanz bis Textur direkt aus dem Werkzeug |
| Änderungen | Mit neuem Programm schnell umsetzbar | Teuer und zeitaufwendig, Werkzeugänderung nötig |
Entscheidungskriterien im Detail
Die Tabelle zeigt Tendenzen. Die eigentliche Entscheidung hängt von Ihrem Projekt ab. Die folgenden Kriterien helfen Ihnen, Ihre Anforderungen gegen die Stärken beider Verfahren abzuwägen.
Stückzahl und Losgröße
Die Stückzahl ist meist der wichtigste Hebel. CNC-Bearbeitung hat praktisch keine Einstiegskosten für ein Werkzeug, dafür bleiben die Kosten pro Teil relativ konstant. Spritzguss verlangt zuerst eine hohe Investition in das Werkzeug, verteilt sie dann aber über jedes produzierte Teil. Irgendwo kreuzen sich die Kurven. Diesen Punkt nennt man Break-even.
Prototypen und Kleinserien sind die klassische Domäne der CNC-Bearbeitung. Sie reagieren schnell auf Designänderungen, und Sie zahlen kein Werkzeug, das nach dem nächsten Konstruktionsstand wertlos sein könnte.
Rechenbeispiel Break-even
Die folgenden Zahlen sind frei gewählte Annahmen zur Veranschaulichung, keine Angebotspreise. Angenommen, ein Spritzgießwerkzeug kostet 25.000 €, das Teil kostet im Spritzguss 1,20 € und per CNC 9,00 €. Die Differenz der Stückkosten beträgt dann 7,80 €. Die Werkzeugkosten werden also nach etwa 25.000 ÷ 7,80 ≈ 3.200 Teilen ausgeglichen. Ab dieser Menge wird Spritzguss in diesem Szenario günstiger.
Unter wenigen hundert Stück
CNC ist in der Regel die wirtschaftlichere Wahl, weil kein Werkzeug amortisiert werden muss.
Im Übergangsbereich
Hier entscheiden Designreife, Änderungsrisiko und Zeitdruck. Ein Vergleich mit konkreten Angeboten ist sinnvoll.
Oberhalb des Break-even
Spritzguss verbessert die Stückkosten deutlich, sofern das Design stabil ist.
Kostenstruktur und Werkzeugkosten
Die Kostenstruktur der beiden Verfahren unterscheidet sich grundlegend. Beim Spritzguss stehen hohe Fixkosten für Werkzeugbau, Musterteile und Freigabe am Anfang. Die variablen Kosten pro Teil, also Material, Maschinenzeit und Entnahme, sind danach niedrig. Bei der CNC-Bearbeitung entfallen die Werkzeugkosten, dafür fallen Programmierung, Spannmittel und die Bearbeitungszeit pro Teil stärker ins Gewicht.
Eine einfache Darstellung hilft in Angebotsgesprächen: Tragen Sie die Stückkosten über die Losgröße auf. Die CNC-Kurve beginnt niedrig und verläuft annähernd flach. Die Spritzgusskurve startet hoch und fällt mit steigender Menge stark ab. Die Schnittstelle beider Kurven markiert den wirtschaftlichen Wechselpunkt. Ein solches Diagramm lässt sich mit Ihren eigenen Angebotszahlen schnell erstellen.
Was ist günstiger?
Die kurze Antwort lautet: Bei kleinen Mengen ist CNC-Bearbeitung günstiger, bei großen Mengen Spritzguss. Die Grenze hängt von Werkzeugkosten, Zykluszeit, Materialpreis und Geometrie ab und lässt sich nur durch ein konkretes Angebot sicher bestimmen.
Bauteilgeometrie und Designfreiheit
Spritzguss ist ein Verfahren, das die Geometrie stark formt. Das Teil muss sich aus dem Werkzeug entformen lassen. Hinterschneidungen erfordern Schieber oder Hebel im Werkzeug, was Kosten und Komplexität erhöht. Wandstärken sollten möglichst gleichmäßig sein, damit das Teil beim Abkühlen nicht verzieht. Entformungsschrägen sind notwendig, damit sich das Teil ohne Beschädigung löst.
Bei der CNC-Bearbeitung ist das Werkzeug der limitierende Faktor. Ein Fräser hat einen endlichen Durchmesser, daher entstehen Innenradien, die mindestens dem Werkzeugradius entsprechen. Tiefe, schmale Taschen erfordern lange Werkzeuge, die schwingen und an Präzision verlieren. Hohlgeometrien mit Zugang nur von einer Seite sind mit CNC schwierig oder gar nicht umsetzbar.
Spritzguss
Entformbarkeit prüfen
Hinterschnitte, Wandstärken und Entformungsschrägen früh im Design festlegen.
CNC
Werkzeugzugang prüfen
Innenradien, Taschentiefen und Aufspannungen auf Machbarkeit kontrollieren.
Oft lässt sich ein Teil mit kleinen Designanpassungen für beide Verfahren optimieren. Ein Innenradius, der von 0,5 auf 1,5 mm wächst, kann die Bearbeitung drastisch vereinfachen. Eine Entformungsschräge von wenigen Grad verhindert im Spritzguss Ausschuss. Solche Änderungen sollten Sie vor der Freigabe besprechen.
Material und Materialeigenschaften
Für die CNC-Bearbeitung eignen sich viele Kunststoffe, darunter ABS, POM, Nylon (PA), PC, PEEK, PPS, PMMA, PTFE und HDPE. Bei Plasticpartsmfg verarbeiten wir zusätzlich ein breites Spektrum weiterer Standard- und technischer Kunststoffe wie PP, PET, PBT und PSU. Welche Materialien für Ihr Teil passen, hängt von Belastung, Temperatur, Chemikalienbeständigkeit und Optik ab.
Die Frage „Welche Kunststoffe können mit CNC gefräst werden?“ lässt sich also praxisnah beantworten: Die meisten technischen Thermoplaste sind fräsbar. Entscheidend ist, wie sich das Material unter Wärme und Werkzeugdruck verhält. Teilkristalline Werkstoffe wie POM oder PA lassen sich sauber bearbeiten, dünnwandige Teile aus amorphen Werkstoffen können sich durch Eigenspannungen verformen.
| Werkstoff | Typische Stärke | Verfahren |
|---|---|---|
| POM | Maßstabil, reibungsarm, gut zerspanbar | CNC und Spritzguss |
| PA (Nylon) | Zäh, verschleißfest | CNC und Spritzguss |
| PC | Schlagzäh, transparent möglich | CNC und Spritzguss |
| PEEK | Hohe Temperaturbeständigkeit, Hochleistungswerkstoff | CNC und Spritzguss |
| ABS | Gut verarbeitbar, sichtbare Gehäuseteile | CNC und Spritzguss |
Spritzguss: gerichtete Eigenschaften
Beim Einspritzen richten sich Fasern und Molekülketten in Fließrichtung aus. Festigkeit und Schwindung hängen daher von der Richtung ab. Das ist bei glasfaserverstärkten Werkstoffen besonders relevant und muss in der Konstruktion berücksichtigt werden.
CNC: nahezu isotropes Verhalten
Gefräste Teile aus Halbzeugen zeigen in der Regel ein gleichmäßigeres Verhalten in allen Richtungen, da keine Fließorientierung entsteht. Das macht CNC für Funktionsmuster attraktiv, wenn die Belastung richtungsunabhängig sein soll.
Sonderfall Metall
Kann man auch Metalle spritzgießen? Ja, im Verfahren Metallpulverspritzguss, englisch Metal Injection Molding (MIM). Dabei wird Metallpulver mit einem Bindersystem gemischt, im Spritzgießverfahren geformt, anschließend entbindert und gesintert. MIM ist ein Sonderfall für kleine, komplexe Metallteile in höheren Stückzahlen und kein Ersatz für klassische Kunststoffspritzgussteile.
Toleranzen, Maßhaltigkeit und Oberfläche
Bei der CNC-Bearbeitung erreichen wir typische Toleranzen von ±0,01 bis ±0,10 mm. Bei Swiss Machining für kleine Drehteile sind noch engere Werte von ±0,005 bis ±0,03 mm möglich. Die Maßhaltigkeit hängt dabei stark vom Material, der Aufspannung und der Temperatur während der Bearbeitung ab.
Im Spritzguss liegen typische Toleranzen bei ±0,05 bis ±0,20 mm. Der Grund ist die Schwindung: Kunststoffe ziehen sich beim Abkühlen zusammen, und dieser Betrag variiert mit Material, Wandstärke, Werkzeugtemperatur und Nachdruck. Eine Schwindung muss schon bei der Werkzeugauslegung eingerechnet werden. Engere Toleranzen sind im Spritzguss möglich, erfordern aber mehr Prozesskontrolle und oft eine Nachbearbeitung.
Oberfläche
Gefräste Flächen zeigen Werkzeugspuren und lassen sich polieren, schleifen oder strahlen. Spritzgussoberflächen entstehen direkt aus dem Werkzeug und können hochglänzend oder texturiert ausgeführt werden.
Nachbearbeitung
Beide Verfahren profitieren von Nachbearbeitung wie Lackieren, Bedrucken oder Montage. Planen Sie den Aufwand in die Kalkulation ein.
Schwindung
Die Schwindung ist die zentrale Einflussgröße im Spritzguss. Bei kritischen Passungen empfehlen wir, Muster zu messen, bevor das Serienwerkzeug final freigegeben wird.
Vorlaufzeit und Time-to-Market
Wie schnell geht CNC-Fräsen im Vergleich zum Spritzguss? Der Unterschied ist erheblich. Ein Spritzgießwerkzeug braucht Konstruktion, Fertigung, Einfahren und Musterfreigabe. Dafür rechnen Sie in der Regel mit Wochen. CNC-Bearbeitung startet, sobald das CAM-Programm steht, und liefert oft innerhalb von Tagen erste Teile.
Diese Zeitdifferenz wirkt sich direkt auf den Markteintritt aus. Wer Muster früh testet, erkennt Konstruktionsfehler schneller, kann Funktionen validieren und Investoren oder Kunden früher ein greifbares Produkt zeigen. Gleichzeitig lohnt es sich, das Werkzeug erst zu bauen, wenn das Design stabil ist, damit die Investition nicht mit jeder Iteration veraltet.
Warum es zählt
Produktentwicklungszyklen werden kürzer. Ein Verfahren, das Änderungen in Tagen statt Wochen umsetzt, reduziert das Risiko, mit einem veralteten Teil in den Markt zu gehen.
Vorteile und Nachteile im direkten Vergleich
Die folgenden Abschnitte stellen die Stärken und Schwächen beider Verfahren gegenüber. Sie ersetzen keine Einzelfallprüfung, geben aber eine klare Orientierung.
Vorteile der CNC-Bearbeitung
Flexibilität bei Designänderungen
Ein geändertes CAD-Modell führt zu einem neuen Programm. Es entstehen keine Werkzeugkosten und keine Bindung an ein Formteil.
Hohe Präzision und schnelle Verfügbarkeit
Enge Toleranzen und kurze Vorlaufzeiten machen CNC ideal für Funktionsmuster und Passungstests.
Nachteile der CNC-Bearbeitung
Materialverschnitt
Vom Rohteil bleibt bei komplexen Geometrien viel Material als Span übrig. Das erhöht Materialkosten pro Teil.
Stückkosten bei großen Mengen
Die Bearbeitungszeit pro Teil bleibt bestehen. Bei Serien ist das auf Dauer teurer als ein Spritzgusszyklus.
Grenzen bei Hohlgeometrien
Innenliegende Hohlräume, tiefe Taschen und Hinterschnitte sind mit Fräsen schwierig oder unmöglich.
Vorteile des Spritzgießens
Niedrige Stückkosten und kurze Zykluszeiten
Im eingeschwungenen Serienbetrieb ist jedes Teil schnell und mit wenig Materialverlust produziert.
Hohe Wiederholgenauigkeit und Automatisierung
Einmal eingestellte Prozesse liefern gleichbleibende Teile, und die Automatisierung der Entnahme ist gut umsetzbar.
Nachteile des Spritzgießens
Hohe Werkzeugkosten
Das Werkzeug ist eine erhebliche Anfangsinvestition, die sich erst ab einer bestimmten Menge rechnet.
Lange Vorlaufzeit und teure Änderungen
Jede Werkzeugänderung kostet Zeit und Geld. Deshalb sollte das Design vor dem Werkzeugbau weitgehend feststehen.
Wann lohnt sich welches Verfahren?
Die Frage nach dem passenden Verfahren beantwortet sich selten mit einem einzigen Kriterium. Die folgenden Beispiele zeigen typische Konstellationen aus unserer Praxis.
Wann lohnt sich CNC-Fräsen?
CNC-Fräsen lohnt sich für Prototypen, Einzelteile, Kleinserien und Anwendungen mit hohen Präzisionsanforderungen. Ein typisches Beispiel aus dem Maschinenbau: Ein Kunde benötigt 15 Halter aus POM für einen Prüfstand. Die Geometrie ändert sich noch, die Passungen müssen im Funktionstest stimmen. CNC liefert die Teile zügig, und jede Konstruktionsrevision lässt sich ohne Werkzeugverlust einpflegen.
Praxisbeispiel Elektronik
Für ein Gehäuse aus PC mit Kühlrippen und Schraubdomen entstehen bei einer Elektronikentwicklung oft mehrere Revisionen. Gefräste Musterteile erlauben es, Passung, Montage und Wärmeverhalten zu prüfen, bevor das Spritzgießwerkzeug gebaut wird.
Wann lohnt sich Spritzguss?
Spritzguss lohnt sich bei Großserien ab mehreren Tausend Teilen, bei stabilem Design und bei Massenartikeln. Ein typisches Beispiel aus dem Automobil- oder Konsumgüterbereich: Clips, Innenraumabdeckungen oder Gehäuse für Haushaltsgeräte werden über Jahre in hoher Stückzahl benötigt. Hier amortisiert sich das Werkzeug schnell, und die kurzen Zykluszeiten senken die Stückkosten deutlich.
Praxisbeispiel Konsumgüter
Für Gehäuse aus ABS mit sichtbarer Oberfläche, Farbabstimmung und Textur ist Spritzguss die übliche Wahl. Sobald Design und Oberflächenanforderungen festliegen, lohnt sich die Investition in ein Serienwerkzeug.
Hybride Strategien: CNC und Spritzguss kombinieren
In vielen Projekten ist die beste Lösung eine Kombination. Die Grundidee: Prototypen entstehen per CNC, die Serie per Spritzguss. Zwischen beiden Phasen liegt oft eine Überbrückung, das sogenannte Bridge-Tooling. Dazu gehören Prototypwerkzeuge aus Aluminium oder Werkzeug-Einsätze, die sich mit geringerem Aufwand herstellen lassen als ein vollständiges Serienwerkzeug.
Bridge-Tooling verschafft Zeit: Sie können eine Pilotserie unter realen Bedingungen fertigen, Materialverhalten und Montage prüfen und das endgültige Serienwerkzeug erst danach in Auftrag geben. Wichtig ist, dass die Geometrie zwischen Prototyp und Serie konsistent bleibt, damit Anpassungen minimal ausfallen.
Prototyp per CNC
Funktion, Passung und Design validieren.
Bridge-Tooling
Pilotserie aus Aluminiumwerkzeug oder Einsätzen fertigen.
Serienwerkzeug
Nach Freigabe das Stahlwerkzeug für die Großserie bauen.
Aktuelle Trends in der Fertigung
Die Fertigungslandschaft verändert sich. Neue Verfahren ergänzen klassische Wege, und Digitalisierung verkürzt Entscheidungszyklen. Die folgenden Trends beeinflussen, wie wir heute Verfahren auswählen.
Rapid Prototyping und 3D-Druck als Ergänzung
Der 3D-Druck ist neben CNC und Spritzguss inzwischen ein fester Bestandteil der Prototypenfertigung. FDM, SLA, SLS und MJF decken unterschiedliche Anforderungen ab, von schnellen Konzeptmodellen bis zu belastbaren Nylonteilen. Additive Verfahren sind oft die bessere Wahl, wenn sehr komplexe Innenstrukturen, Hohlräume oder Kleinstmengen im Vordergrund stehen, die sich mit Fräsen nur schwer abbilden lassen.
Auch im Metallbereich gibt es additive Alternativen. Metall-3D-Druck eignet sich für Bauteile, die aus Metall bestehen müssen und deren Geometrie für die klassische Zerspanung zu aufwendig wäre. Die Oberflächen und Toleranzen unterscheiden sich jedoch deutlich von gefrästen Teilen, daher sollte die Wahl immer am Anwendungsfall festgemacht werden.
Agile Produktion und kleine Losgrößen
Produktzyklen werden kürzer, individualisierte Produkte und Variantenvielfalt nehmen zu. Das verschiebt die Verfahrenswahl. Kleine Losgrößen mit häufigen Variantenwechseln sprechen für flexible Verfahren wie CNC, während Spritzguss weiterhin für stabile, lang laufende Teile sinnvoll bleibt. Viele Projekte nutzen deshalb eine Kombination aus beiden Wegen.
Digitalisierung, Simulation und Moldflow-Analysen
Vor dem Werkzeugbau lassen sich Spritzgussprozesse heute simulieren. Moldflow-Analysen zeigen Fließverhalten, Lufteinschlüsse, Bindenähte und Verzug. So kann die Konstruktion vor dem Stahlbau angepasst werden, was teure Korrekturen vermeidet. Ergänzend ermöglichen digitale Angebotsplattformen, CAD-Dateien schnell einzureichen und Rückmeldungen zur Machbarkeit zu erhalten.
Nachhaltigkeit und Materialeffizienz
Bei der CNC-Bearbeitung ist der Materialverschnitt ein Thema, da Späne anfallen. Gute Rohteilwahl, optimierte Bearbeitungsstrategien und eine sinnvolle Sammlung der Späne reduzieren den Verlust. Beim Spritzguss bieten sich Angüsse und Fehlteile für das Recycling an, sofern das Material sortenrein bleibt und die Prozesse entsprechend geführt werden. Auch der Energieverbrauch pro Teil ist ein relevanter Faktor. Im Serienbetrieb mit kurzen Zyklen schneidet Spritzguss hier oft günstig ab, bei Kleinstmengen kann der Aufwand für das Werkzeug dagegen die Bilanz verschieben.
So treffen Sie die richtige Entscheidung
Welche Lösung passt zu Ihrem Projekt? Gehen Sie die folgenden sieben Leitfragen durch. Notieren Sie Ihre Antworten, dann wird die Richtung meist schnell klar.
Menge
Wie viele Teile brauchen Sie in den nächsten zwölf Monaten, und wie viele insgesamt?
Geometrie
Gibt es Hinterschnitte, tiefe Taschen, Hohlräume oder eng gestellte Innenradien?
Material
Welcher Kunststoff ist vorgesehen, und muss er serienidentisch sein?
Toleranz
Welche Maße sind kritisch, und welche Toleranzen sind für Passung und Funktion nötig?
Budget
Haben Sie Spielraum für ein Werkzeug, oder muss die Erstinvestition minimal bleiben?
Zeitplan
Wann brauchen Sie die ersten Teile, und wann muss die Serie laufen?
Designreife
Ist das Design eingefroren, oder sind noch Änderungen zu erwarten?
Entscheidungsweg
Ablauf in fünf Schritten
-
A
Ist die Designreife gegeben?
Nein: CNC oder 3D-Druck für Muster. Ja: weiter zu Schritt B.
-
B
Liegt die Menge oberhalb des Break-even?
Nein: CNC-Bearbeitung ist meist die passende Lösung. Ja: weiter zu Schritt C.
-
C
Ist die Geometrie spritzgussgerecht?
Nein: Designanpassung prüfen oder Bridge-Tooling einplanen. Ja: weiter zu Schritt D.
-
D
Ist das Budget für ein Werkzeug vorhanden?
Nein: Kleinserie per CNC oder Vakuumgießen prüfen. Ja: weiter zu Schritt E.
-
E
Spritzguss freigeben
Serienwerkzeug bauen, nach Musterfreigabe in die Serie gehen.
Häufig gestellte Fragen (FAQ)
Die wichtigsten Fragen aus Gesprächen mit Konstrukteuren und Einkäufern, kurz beantwortet.
Was bedeutet CNC-Bearbeitung?
CNC-Bearbeitung ist ein subtraktives Fertigungsverfahren, bei dem Material von einem Rohteil abgetragen wird, meist durch Fräsen oder Drehen. Eine computergesteuerte Maschine folgt dabei einem Programm, das aus dem CAD-Modell erzeugt wurde.
Welche Arten von CNC-Fräsen gibt es?
Die wichtigsten Varianten sind 3-Achs-, 4-Achs- und 5-Achs-Fräsen. Ergänzt werden sie durch Drehen und Swiss Machining. Die passende Achsenzahl richtet sich nach der Geometrie, wie im Abschnitt zu den Fräsarten erläutert.
Was ist der Unterschied zwischen CNC und NC?
NC, also numerische Steuerung, war der Vorläufer. Diese Maschinen wurden über fest verdrahtete Logik oder Lochstreifen gesteuert. CNC bezeichnet die Weiterentwicklung mit einem Computer, der Programme speichert, anpasst und flexibel ausführt.
Für was ist die Abkürzung CNC?
CNC steht für Computerized Numerical Control, auf Deutsch computergestützte numerische Steuerung.
Ist CNC-Fräsen eine Alternative zum Spritzguss?
Ja, für Prototypen, Einzelteile und Kleinserien ist CNC-Fräsen oft die bessere Wahl. Bei großen, stabilen Serien ist Spritzguss in der Regel wirtschaftlicher. Die genaue Grenze hängt von Stückzahl, Geometrie und Material ab. Unsere Entscheidungscheckliste hilft Ihnen, diese Frage für Ihr Projekt zu beantworten.
Welche Vorteile bietet Spritzguss gegenüber CNC-Fräsen?
Spritzguss bietet niedrige Stückkosten bei großen Mengen, kurze Zykluszeiten, hohe Wiederholgenauigkeit und gute Automatisierbarkeit. Außerdem entstehen Oberflächen direkt aus dem Werkzeug.
Fazit
Die Entscheidung zwischen CNC-Bearbeitung und Spritzguss folgt wenigen klaren Regeln. CNC bietet Flexibilität, kurze Vorlaufzeiten und hohe Präzision ohne Werkzeugbindung. Spritzguss liefert niedrige Stückkosten und hohe Wiederholgenauigkeit, verlangt aber ein stabiles Design und eine ausreichende Menge.
Empfehlung
CNC für Flexibilität
Setzen Sie CNC für Prototypen, Einzelteile, Kleinserien und Designphasen ein, in denen sich noch viel ändert.
Empfehlung
Spritzguss für Serien
Setzen Sie Spritzguss ein, wenn das Design stabil ist und die Stückzahl den Werkzeugaufwand rechtfertigt.
Oft ist der Weg dazwischen der klügste: Muster per CNC, Pilotserie über Bridge-Tooling, Serie im Spritzguss. Bei Plasticpartsmfg in Shenzhen, China, begleiten wir Sie auf diesem Weg mit CNC-Bearbeitung, Spritzgießen und weiteren Verfahren unter einem Dach. Wenn Sie Ihre Zeichnungen, STEP-Dateien oder Muster bereits vorliegen haben, prüfen wir gern gemeinsam, welches Verfahren für Ihr Teil sinnvoll ist.
Nächster Schritt
Ihr Bauteil, unsere Fertigungsexpertise
Senden Sie uns Ihre STEP-Dateien, technischen Zeichnungen und gewünschte Stückzahlen. Wir prüfen Machbarkeit, Material und Verfahren und melden uns mit einer klaren Empfehlung zurück.
Anfrage
Bauteil-Check anfordern
Beschreiben Sie Ihr Projekt kurz und hängen Sie, falls vorhanden, Zeichnungen oder Muster an. Wir antworten mit einer Einschätzung zu Verfahren, Machbarkeit und Richtwerten.