
Guía técnica · Procesos de fabricación en plástico
Impresión 3D frente al moldeo por inyección: guía para elegir el proceso adecuado
Comparamos coste, plazos, materiales, tolerancias y volumen para que sepas qué proceso encaja con tu proyecto antes de invertir en utillaje.
Si necesitas prototipar rápido o producir en serie con un coste bajo por pieza, probablemente te has enfrentado a esta pregunta: ¿impresión 3D o moldeo por inyección? La respuesta corta: si necesitas de 1 a unas decenas de piezas en pocos días, la impresión 3D suele ser la mejor opción; si vas a producir miles de piezas idénticas con un diseño cerrado, el moldeo por inyección gana en coste unitario. La decisión real depende del volumen, el plazo, el presupuesto, el material y la madurez del diseño.
En este artículo te explicamos cómo funciona cada proceso, dónde están sus límites y en qué punto se cruzan sus costes. Lo escribimos desde nuestra experiencia en Plasticpartsmfg, trabajando con equipos de compras, ingeniería y calidad que llegan con un archivo STEP, un material en mente y una fecha de lanzamiento.
No existe un ganador absoluto. Existe un punto de equilibrio que cambia con cada proyecto.
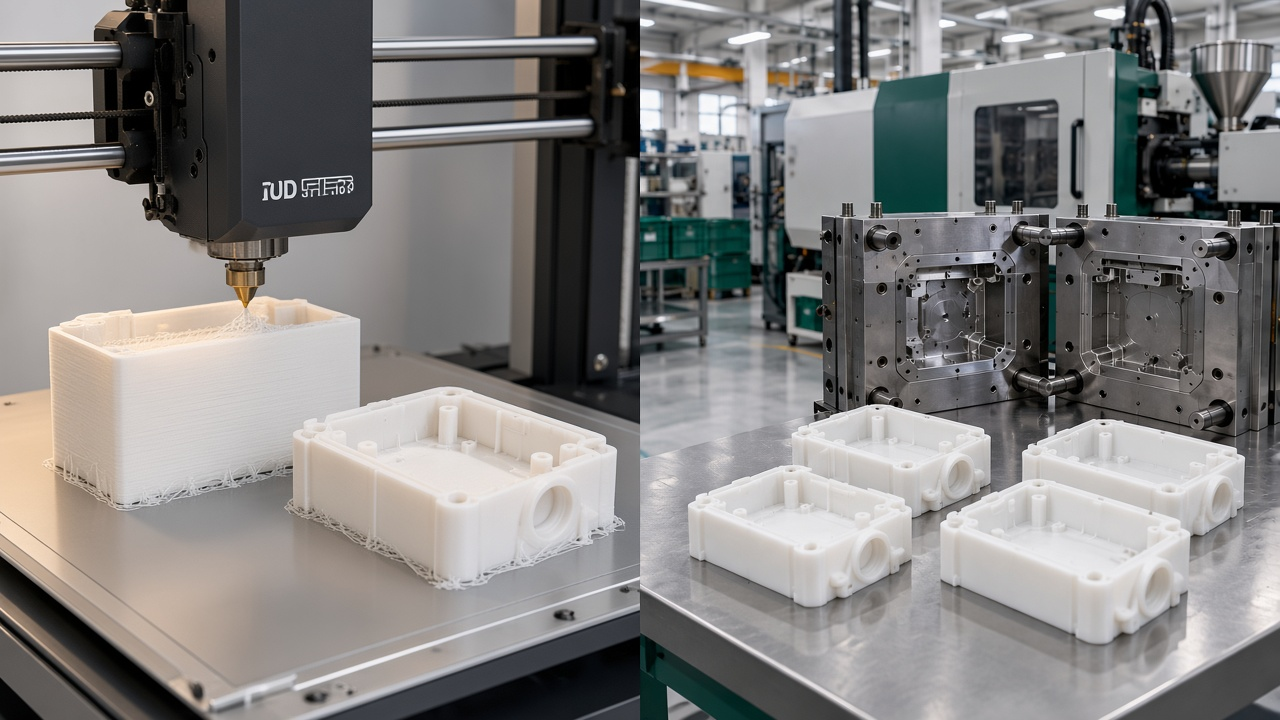
Misma geometría, dos procesos: prototipo aditivo frente a producción con molde de inyección.
¿Qué es la impresión 3D?
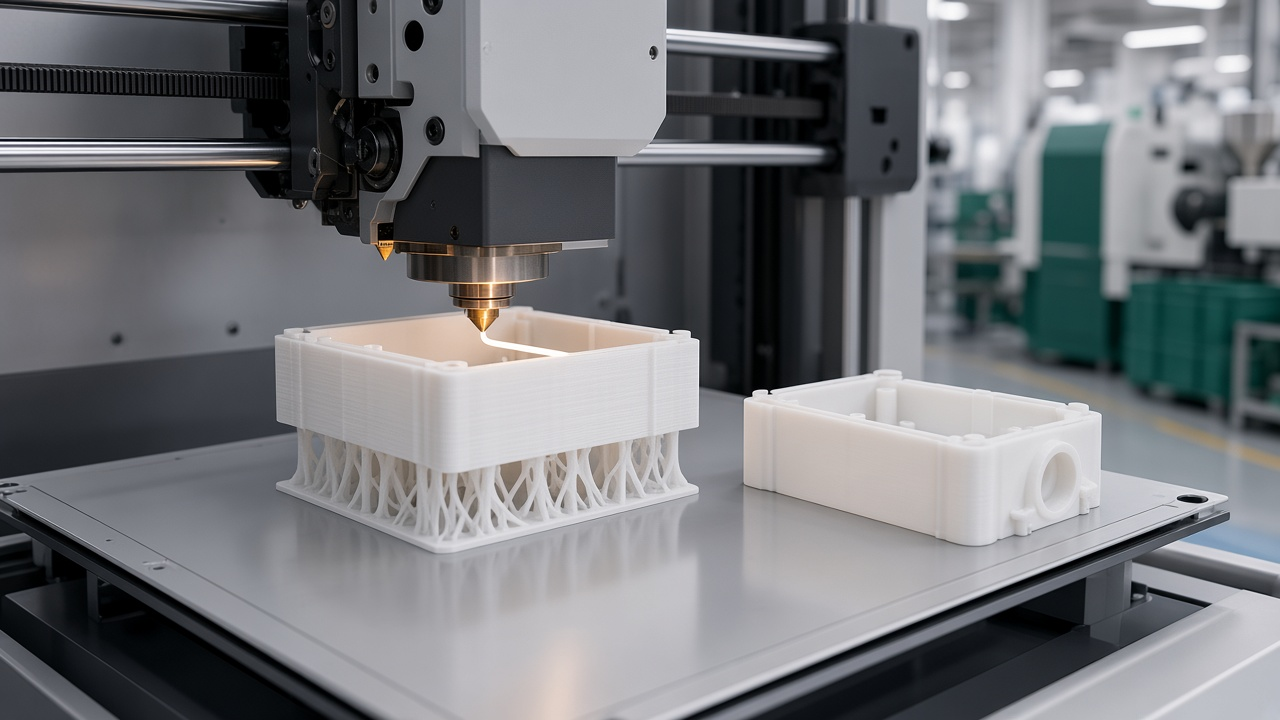
La impresión 3D construye la pieza capa a capa, ideal para prototipos y lotes pequeños sin utillaje.
La impresión 3D, o fabricación aditiva, construye la pieza capa a capa a partir de un modelo digital. En lugar de quitar material como en el mecanizado, o de llenar un molde como en la inyección, el equipo deposita, solidifica o funde el material siguiendo la geometría del archivo.
El flujo básico es siempre parecido:
-
1
Modelo CAD
Diseño en 3D exportado en formatos como STEP, STL o 3MF.
-
2
Laminado
El software corta el modelo en capas y define trayectorias, soportes y orientación.
-
3
Impresión
La máquina construye la pieza capa a capa según la tecnología elegida.
-
4
Postprocesado
Retirada de soportes, limpieza, lijado, pulido, tintado o recubrimiento.
Tecnologías principales (FDM, SLA, SLS, MJF)
No todas las impresoras 3D sirven para lo mismo. En plástico, las cuatro tecnologías que más usamos tienen acabados, materiales y aplicaciones distintas:
FDM / FFF
Extrusión de filamento fundido. Es la más accesible y permite piezas funcionales y utillajes con acabado visible de capa. Ideal para gálibos, plantillas y prototipos de forma y ajuste.
SLA
Fotopolimerización de resina líquida. Ofrece muy buen detalle y superficies lisas, por lo que se usa en modelos de apariencia, piezas transparentes y prototipos de precisión.
SLS
Sinterizado selectivo de polvo, normalmente poliamida. Permite piezas funcionales sin soportes, con buenas propiedades mecánicas y geometrías complejas.
MJF
Multi Jet Fusion, también sobre polvo de poliamida con agente de fusión. Ofrece piezas funcionales homogéneas y buena repetibilidad en lotes pequeños y medianos.
| Tecnología | Tipo de material | Uso recomendado |
|---|---|---|
| FDM / FFF | ABS, PLA, PETG, PC, nylon, TPU | Prototipos, utillajes, plantillas y gálibos |
| SLA | Resinas estándar, tenaces, transparentes, alta temperatura | Modelos de apariencia y piezas de detalle fino |
| SLS | PA12, PA11, nylon cargado | Piezas funcionales y series cortas |
| MJF | PA12, PA11, TPU | Piezas funcionales de prototipo a lotes de cientos o más |
Si tu objetivo es una pieza funcional de lote corto, en la práctica MJF y SLS son las opciones que más nos piden, porque combinan buenas propiedades con una geometría libre y sin necesidad de soportes.
¿Qué es el moldeo por inyección?
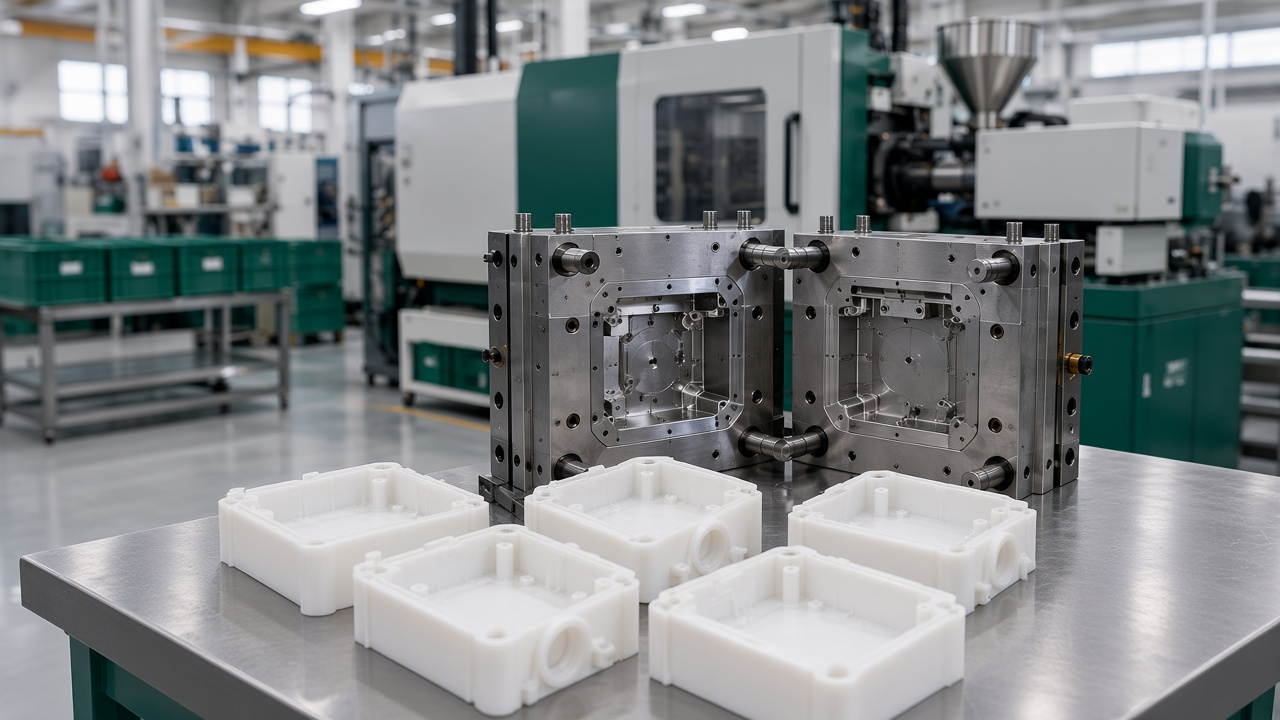
Con el molde cerrado, el moldeo por inyección permite repetir miles de piezas idénticas a bajo coste unitario.
El moldeo por inyección funde el polímero, lo inyecta a presión en la cavidad de un molde de acero o aluminio, lo enfría hasta que solidifica y lo expulsa. Es el proceso de referencia para fabricar piezas plásticas en serie, con repetibilidad muy alta y una amplia gama de materiales técnicos.
El molde, o utillaje, es la principal inversión. Su diseño y el material con que se fabrica determinan la calidad de la pieza, la estabilidad del proceso y la vida útil de la herramienta. Un molde bien diseñado con acero adecuado puede producir durante muchísimas piezas; uno mal planteado genera problemas de llenado, rebabas o deformaciones que ningún ajuste de máquina resuelve del todo.
Por qué importa
Por eso una revisión DFM antes de fabricar el molde (espesores, ángulos de desmoldeo, contracción y línea de partición) suele ahorrar más tiempo y dinero que cualquier cambio posterior.
Fases del proceso y tiempo de ciclo
Cada ciclo de inyección sigue cinco fases que se repiten de forma continua:
- 1
Plastificación
El gránulo se funde y se homogeneiza en el husillo.
- 2
Inyección
El material fundido llena la cavidad a presión y velocidad controladas.
- 3
Compactación
Se mantiene presión para compensar la contracción durante el enfriamiento.
- 4
Refrigeración
La pieza solidifica dentro del molde refrigerado. Es la fase que más condiciona el tiempo de ciclo.
- 5
Expulsión
Los expulsores sacan la pieza y el molde se prepara para el siguiente ciclo.
El tiempo de ciclo se mide en segundos por pieza, y en una producción grande ese detalle es clave. Una reducción de unos pocos segundos en cada ciclo se traduce en miles de piezas más al día, por lo que la optimización del enfriamiento y del molde tiene un impacto directo en la economía del proyecto.
Diferencias clave en un vistazo
La siguiente tabla resume las diferencias que más pesan en la decisión. Ten en cuenta que son tendencias generales: cada proyecto necesita su propia validación.
| Criterio | Impresión 3D | Moldeo por inyección |
|---|---|---|
| Coste inicial | Bajo, sin utillaje | Alto, por el molde |
| Coste unitario | Más alto | Muy bajo a gran volumen |
| Plazo | Horas o pocos días | Semanas para fabricar el molde |
| Volumen óptimo | 1 a unas decenas, y series cortas | Miles a millones de piezas |
| Tolerancias típicas | ±0,15 a ±0,50 mm según tecnología | ±0,05 a ±0,20 mm |
| Materiales | Catálogo más limitado, con resinas y polvos técnicos | Amplia gama técnica, con aditivos y cargas |
| Geometrías | Canales internos, celosías y piezas sin desmoldeo | Limitadas por desmoldeo, espesores y socavados |
Por eso no hablamos de un ganador absoluto, sino de un punto de equilibrio. Lo que interesa es saber en qué volumen y en qué fase del proyecto conviene cambiar de proceso.
Costes: inversión inicial frente a coste por pieza
La impresión 3D no necesita utillaje, así que su coste fijo es bajo. Cada pieza, en cambio, consume tiempo de máquina, material y postprocesado, por lo que el coste unitario es más alto.
El moldeo por inyección exige un molde costoso antes de fabricar la primera pieza, pero una vez amortizado, el coste por pieza baja de forma muy notable. Por eso la decisión se juega, sobre todo, en el volumen.
Punto de equilibrio entre ambos procesos
Veamos un ejemplo sencillo. Son cifras ilustrativas, no tarifas: el coste real depende de la pieza, el material, el tamaño, la tecnología y el proveedor.
Supuesto ilustrativo
- Molde de inyección: 8.000 €, amortizado en la tirada.
- Pieza impresa en 3D: 25 € por unidad.
- Pieza inyectada: 1,50 € por unidad, sin contar el molde.
El coste total de la inyección es 8.000 € + 1,50 € × cantidad, y el de la impresión 3D es 25 € × cantidad. Ambas curvas se cruzan cuando 25 × x = 8.000 + 1,50 × x, es decir, en torno a 340 piezas.
| Cantidad | Total impresión 3D | Total inyección (con molde) | Opción más económica |
|---|---|---|---|
| 50 | 1.250 € | 8.075 € | Impresión 3D |
| 200 | 5.000 € | 8.300 € | Impresión 3D |
| 340 | 8.500 € | 8.510 € | Punto de equilibrio |
| 500 | 12.500 € | 8.750 € | Inyección |
| 5.000 | 125.000 € | 15.500 € | Inyección |
Aviso
El precio por hora de impresión o de máquina varía según el servicio, la tecnología y el material. Por eso, al comparar, fíjate en el coste por pieza terminada, no en la tarifa horaria.
Plazos y velocidad de iteración
Con la impresión 3D puedes pasar del archivo CAD a la pieza física en horas o en pocos días. Eso permite probar la forma, el ajuste y la función reales, corregir el diseño y volver a imprimir en el mismo día o en la semana.
Fabricar un molde de inyección, en cambio, puede tardar semanas. Si descubres un problema de encaje o una cota mal planteada cuando el acero ya está mecanizado, cada cambio cuesta tiempo y dinero. Cuanto más tarde llegue el cambio, más caro resulta.
Cambio temprano
Una iteración en impresión 3D se corrige en horas y no compromete ningún utillaje.
Cambio tardío
Modificar un molde ya fabricado implica mecanizado, pruebas y nuevas muestras, con impacto en el lanzamiento.
Este es el argumento del time to market: validar el diseño antes de invertir en utillaje reduce el riesgo de lanzar una pieza con errores. Un prototipo impreso que confirma el ajuste en el montaje real vale mucho más que una segunda versión de acero.
Volumen de producción: cuándo conviene cada proceso
El volumen es el criterio que más pesa. Como orientación general:
Prototipos y lotes de 1 a unas decenas de piezas
Impresión 3D, con la máxima velocidad de cambio.
Producción de miles o millones de piezas idénticas
Moldeo por inyección, con el molde de acero amortizado en la tirada.
Zona intermedia
Lotes puente con moldes de aluminio o moldes impresos en 3D, que reducen la inversión inicial mientras el diseño madura.
En la zona intermedia es donde más proyectos fallan por elegir mal. Una tirada de unos cientos de piezas con un diseño que todavía cambia rara vez justifica un molde de acero, pero tampoco conviene imprimir miles de unidades si el coste unitario acaba siendo inasumible.
Materiales y propiedades mecánicas
El moldeo por inyección ofrece una gama de materiales muy amplia: termoplásticos técnicos, grados con aditivos, cargas como la fibra de vidrio y grados certificados por el fabricante del polímero. Además, la pieza inyectada tiene un comportamiento más isótropo, es decir, sus propiedades son más parecidas en todas las direcciones.
La impresión 3D tiene menos opciones de material. Aun así, ya cubre resinas técnicas, poliamidas, policarbonato y materiales flexibles como el TPU, lo que resuelve muchos casos funcionales. La elección dependerá de la tecnología, porque no todos los materiales están disponibles en todos los procesos.
Resistencia, durabilidad y resistencia al calor
En resistencia a tracción, impacto y fatiga, una pieza inyectada con un material técnico suele ofrecer un comportamiento más predecible y estable de una unidad a otra. Una pieza impresa puede ser perfectamente funcional, pero conviene validarla con ensayos sobre el propio material y la orientación real de fabricación.
La anisotropía es el punto a vigilar en la impresión por capas. La unión entre capas suele ser más débil que el interior de cada capa, así que la resistencia depende de la orientación de la pieza en la cama de impresión. Una pieza sometida a esfuerzo a lo largo del eje de construcción puede fallar antes que la misma pieza solicitada en el plano de las capas. Diseñar con esto en mente, orientando las cargas, es parte del trabajo.
Recomendación
Para aplicaciones con altas temperaturas o cargas repetidas en servicio, valida el material concreto. En series con esas exigencias, los grados técnicos inyectados suelen ser la opción más segura.
Tolerancias, precisión y acabado superficial
La tolerancia depende del proceso y de la herramienta. En la inyección, la precisión la marca el molde: un molde mecanizado con precisión y un material con contracción controlada permiten cotas repetibles en miles de piezas. En la impresión 3D, la precisión depende de la tecnología, de la orientación y de la contracción térmica del material.
| Proceso | Tolerancia típica | Espesor de capa |
|---|---|---|
| FDM / FFF | ±0,30 mm o ±0,5 % | 0,10–0,30 mm |
| SLA | ±0,15–0,30 mm | 0,025–0,10 mm |
| SLS | ±0,30 mm o ±0,3 % | 0,08–0,15 mm |
| MJF | ±0,30 mm | ~0,08 mm |
| Moldeo por inyección | ±0,05–0,20 mm | No aplica |
En cuanto al acabado, la pieza inyectada refleja la textura del molde, y la superficie puede pulirse directamente en la herramienta para lograr un aspecto muy uniforme. La pieza impresa muestra la estructura de capas, salvo en procesos de polvo o resina, donde la superficie es más granulada o lisa según el caso.
El postprocesado puede cerrar parte de esa diferencia. Lijado, pulido, tintado o recubrimiento permiten mejorar mucho el aspecto de una pieza impresa, aunque añaden tiempo y coste y no siempre igualan el acabado de un molde pulido.
Complejidad de diseño y flexibilidad
La impresión 3D permite geometrías internas complejas, canales, celosías y piezas sin necesidad de desmoldeo, porque la pieza se construye directamente sin cavidades que tengan que liberarse. Esto abre la puerta a diseños aligerados o con circuitos de fluido integrados.
El moldeo por inyección, en cambio, exige pensar en la pieza como algo que debe salir del molde. Hay que cuidar los ángulos de desmoldeo, mantener espesores lo más uniformes posible y evitar socavados, salvo que se resuelvan con correderas o elementos móviles en el molde, lo que encarece la herramienta.
Reglas básicas de diseño para inyección
- 1
Ángulos de desmoldeo. Dan salida a la pieza sin rozar la cavidad.
- 2
Espesores uniformes. Reducen rechupes, alabeos y tensiones internas.
- 3
Sin socavados, o con correderas. Cada socavado añade complejidad al molde.
La flexibilidad también juega a favor de la impresión 3D cuando el diseño aún no está cerrado. Modificar un archivo CAD y volver a imprimir cuesta poco. Modificar un molde ya fabricado puede costar casi tanto como el original. Si tu diseño va a cambiar, esa diferencia pesa mucho.
Impacto ambiental y sostenibilidad
La impresión 3D genera poco residuo de material en la pieza final, pero los soportes y el material de purga o de retirada pueden sumar. En los procesos de polvo, el material no fundido puede reutilizarse parcialmente según la mezcla y el control del proceso.
En la inyección, el material sobrante de colada y canales puede en muchos casos reciclarse en la propia producción, siempre que el grado y la calidad lo permitan. El consumo energético por pieza cambia mucho con el volumen: en la impresión 3D cada pieza consume tiempo de máquina, mientras que en la inyección la energía de calentamiento y refrigeración se reparte entre un gran número de unidades.
En ambos procesos crece el interés por materiales reciclados y biobasados. La disponibilidad depende de cada grado y de cada aplicación, así que conviene confirmar con el proveedor qué opciones son compatibles con tus requisitos técnicos.
Durabilidad del utillaje
Un molde de acero puede producir durante muchísimas piezas, lo que reparte su impacto entre toda la serie. Los moldes impresos en 3D tienen una vida útil más limitada, algo que hay que planificar desde el principio.
Casos de uso ideales para cada proceso
En nuestra experiencia, la pregunta más útil no es qué proceso es mejor, sino para qué fase del proyecto lo necesitas. Estas son las situaciones en las que cada uno suele encajar mejor.
Cuándo elegir impresión 3D
Prototipos funcionales y de validación
Para comprobar forma, ajuste y función antes de invertir en utillaje.
Piezas personalizadas y productos de nicho
Series muy pequeñas o variantes que no justifican un molde.
Fabricación bajo demanda
Producir cuando hay pedido, sin almacenar stock de piezas.
Utillaje auxiliar
Plantillas, gálibos y herramientas de montaje para la línea de ensamble.
Cuándo elegir moldeo por inyección
Producción en serie con diseño cerrado
Cuando la geometría está validada y la demanda es estable.
Tolerancias ajustadas y materiales técnicos
Piezas que deben mantener cotas y propiedades de forma constante.
Sectores regulados
Automoción, electrónica, productos de consumo y dispositivos médicos con documentación según especificación.
El enfoque híbrido: impresión 3D y moldeo por inyección combinados
Muchos proyectos ganan al combinar ambos procesos. La impresión 3D puede fabricar moldes, insertos conformados y moldes prototipo para inyección. Así el diseño se prueba con el ciclo real de inyección antes de invertir en acero.
Las ventajas son claras: validar el diseño, reducir plazos y ajustar el proceso de inyección antes de la inversión definitiva. Las limitaciones también conviene tenerlas presentes: la vida útil del molde impreso es corta comparada con la del acero, las presiones de inyección son más exigentes que las de otros procesos y no todas las resinas son adecuadas para soportar el ciclo térmico y mecánico.
Moldes impresos en 3D: configuraciones y limitaciones
Las configuraciones más habituales son:
Moldes completos
Para tiradas cortas de validación.
Insertos
Zonas de la cavidad que se imprimen y se montan en una base.
Canales de refrigeración conformados
Siguen la geometría de la pieza para enfriarla de forma más uniforme.
Moldes modulares
Bloques intercambiables para probar variantes de diseño.
El principal riesgo es la aparición de defectos si el molde impreso no se diseña específicamente para ese fin. Las paredes, los canales de llenado, la ventilación y la disipación de calor deben pensarse para el molde, no reutilizarse sin cambios de un diseño de pieza.
Tendencias actuales que cambian la decisión
Varias tendencias están desplazando el equilibrio entre ambos procesos:
- 1
Automatización y control de procesos
Sensores y datos en tiempo real mejoran la estabilidad de la inyección.
- 2
Materiales de impresión más cercanos al inyectado
Las propiedades de los materiales impresos se acercan cada vez más a las de los termoplásticos inyectados.
- 3
Diseño generativo y simulación de flujo
La simulación del molde reduce iteraciones, y el diseño generativo aprovecha mejor la geometría que permite la impresión.
- 4
Sostenibilidad y trazabilidad
Las cadenas de suministro piden más información sobre el origen y el reciclaje de los materiales.
Guía rápida de decisión
Antes de decidir, responde a estas cinco preguntas. Con las respuestas, la elección suele ser evidente:
- 1
¿Cuántas piezas necesitas?
Define la cantidad total y la anual, no solo la primera tirada.
- 2
¿Cuándo las necesitas?
Si el plazo son días, el molde de acero no entra en el calendario.
- 3
¿El diseño está cerrado?
Si aún cambiará, valida primero con impresión 3D.
- 4
¿Qué tolerancias exige?
Las cotas críticas y de ensamble determinan si el proceso es adecuado.
- 5
¿Qué material necesitas?
Confirma temperatura, carga, contacto con productos y requisitos químicos.
Y en la práctica, casi todos los proyectos encajan en uno de estos tres escenarios:
Escenario 1
Validar un diseño
Impresión 3D o CNC para comprobar forma, ajuste y función antes de cualquier inversión en utillaje.
Escenario 2
Lote corto
Impresión 3D en MJF o SLS para piezas funcionales, o moldes de aluminio y lotes puente cuando el volumen crece.
Escenario 3
Producción en serie
Moldeo por inyección con molde de acero, cuando el diseño está cerrado, la demanda es estable y el coste por pieza es lo que decide.
Preguntas frecuentes
¿Qué es la impresión por inyección?
No existe un proceso con ese nombre. El término correcto es moldeo por inyección, que fabrica piezas inyectando polímero fundido en un molde. La impresión 3D es un proceso distinto, de construcción capa a capa sin molde. Usar bien los términos evita confusiones al buscar proveedores o al comparar presupuestos.
¿Qué significa moldeo por inyección?
Es el proceso de fabricar piezas plásticas, y también metálicas en el caso de MIM, al inyectar el material fundido a presión en la cavidad de un molde, enfriarlo y expulsar la pieza. Es el método habitual para producción en serie.
¿Cuánto se cobra por hora de impresión 3D?
Depende de la tecnología, el material, la máquina, el postprocesado y el servicio que se contrate. Por eso es más útil comparar el coste por pieza terminada que la tarifa horaria, que no siempre refleja el coste total del trabajo.
¿Cuáles son las impresoras 3D más utilizadas?
Las más vendidas no siempre son las más adecuadas para piezas funcionales. Lo que importa es la familia tecnológica según el caso de uso: FDM para utillajes y prototipos sencillos, resina para detalle y acabado fino, y SLS o MJF para piezas funcionales de lote corto.
Conclusión
La impresión 3D destaca en velocidad, flexibilidad y lotes pequeños. El moldeo por inyección destaca en coste unitario, repetibilidad y escala. Ninguno es mejor en todos los casos: el proyecto decide.
En la mayoría de programas, la combinación de ambos ofrece el mejor resultado: validar el diseño y las funciones con impresión 3D, probar el ciclo con moldes puente y pasar al acero cuando el diseño y la demanda están cerrados.
Recomendación práctica
Si estás en fase de prototipo o tienes menos de unas decenas de piezas, empieza por impresión 3D. Si ya tienes un diseño cerrado y una demanda estable de miles de piezas, planifica el molde de inyección cuanto antes.
Solicitar revisión DFM y cotizaciónCómo podemos ayudarte
En Plasticpartsmfg fabricamos piezas de plástico a medida desde nuestra base en Shenzhen, China. Trabajamos con equipos de compras, ingeniería y calidad de distintos mercados internacionales; cubrimos prototipado rápido, impresión 3D (FDM, SLA, SLS y MJF), moldeo por inyección y otros procesos como CNC de plásticos y fundición al vacío, con operaciones secundarias como pulido, pintura, ensamble y embalaje.
Si estás decidiendo entre impresión 3D y moldeo por inyección para tu proyecto, lo más útil es revisar el diseño juntos antes de fabricar nada. Para una valoración técnica, envíanos:
- Archivo STEP o STP, o plano en PDF o DWG
- Material y color deseados
- Cantidad anual o por lote previsto
- Tolerancias críticas y acabado superficial
Con esa información preparamos una revisión DFM y una cotización (RFQ) que compara ambas opciones con cifras reales, para que decidas con datos y no con suposiciones.
Solicitud de cotización
Hablemos de tu pieza
Cuéntanos el proceso que estás considerando, el volumen previsto y el plazo. Te respondemos con una revisión técnica y una propuesta clara.