Fertigungswissen · Kostenplanung
Kosten für Spritzgießen 2025: Faktoren, Kalkulation & Spartipps
Was kosten Spritzgussteile wirklich? Wir zeigen, wie Werkzeug, Material, Stückzahl und Bauteildesign den Preis beeinflussen – mit einer nachvollziehbaren Beispielrechnung und konkreten Ansatzpunkten, um Kosten zu senken.
Kurz gesagt: Für eine belastbare Kalkulation brauchen wir nicht nur den Stückpreis, sondern auch Werkzeugkosten, geplante Mengen, Spezifikation und den gewünschten Lieferumfang.
Das Wichtigste vorab
Spritzgießen hat zwei Preisbestandteile: die einmalige Investition in Werkzeug und Bemusterung sowie die wiederkehrenden Kosten je produziertem Teil. Je mehr Gutteile ein Werkzeug liefert, desto kleiner wird der Werkzeuganteil am Stückpreis.
Was kostet Spritzgießen? Die Kurzantwort im Überblick
Eine universelle Preisliste gibt es nicht: Das Werkzeug wird für das konkrete Bauteil ausgelegt, während der Teilepreis unter anderem von Material, Gewicht, Zykluszeit, Kavitätenzahl und Nachbearbeitung abhängt. Als grobe Orientierung für kundenspezifische Projekte können Werkzeugkosten von einigen Tausend Euro bei einfachen Formen bis zu mehreren Zehntausend Euro oder mehr bei komplexen Werkzeugen anfallen. Spritzgussteile reichen – ebenfalls abhängig vom Einzelfall – von wenigen Cent bei kleinen, einfachen Teilen in hohen Stückzahlen bis zu mehreren Euro je Teil bei größeren, anspruchsvollen Komponenten.
| Position | Grobe Orientierung | Was den Preis verändert |
|---|---|---|
| Einfaches Werkzeug | ca. 3.000–10.000 € | Bauteilgröße, Kavität, Werkstoff und Werkzeugaufbau |
| Komplexes Serienwerkzeug | ca. 20.000–100.000 € oder mehr | Schieber, Mehrfachkavitäten, Präzision und Oberflächen |
| Stückpreis | wenige Cent bis mehrere Euro | Material, Zykluszeit, Jahresmenge und Zusatzleistungen |
Die Spannen dienen nur der ersten Einordnung. Sie sind keine verbindlichen Angebote und können je nach Projekt, Währung, Werkzeugstandort und vereinbartem Leistungsumfang deutlich abweichen. Für eine schnelle Einschätzung sollten Sie CAD-Daten, Werkstoff, Zielmenge und Toleranzanforderungen zusammenstellen.
Grundlagen des Spritzgießverfahrens
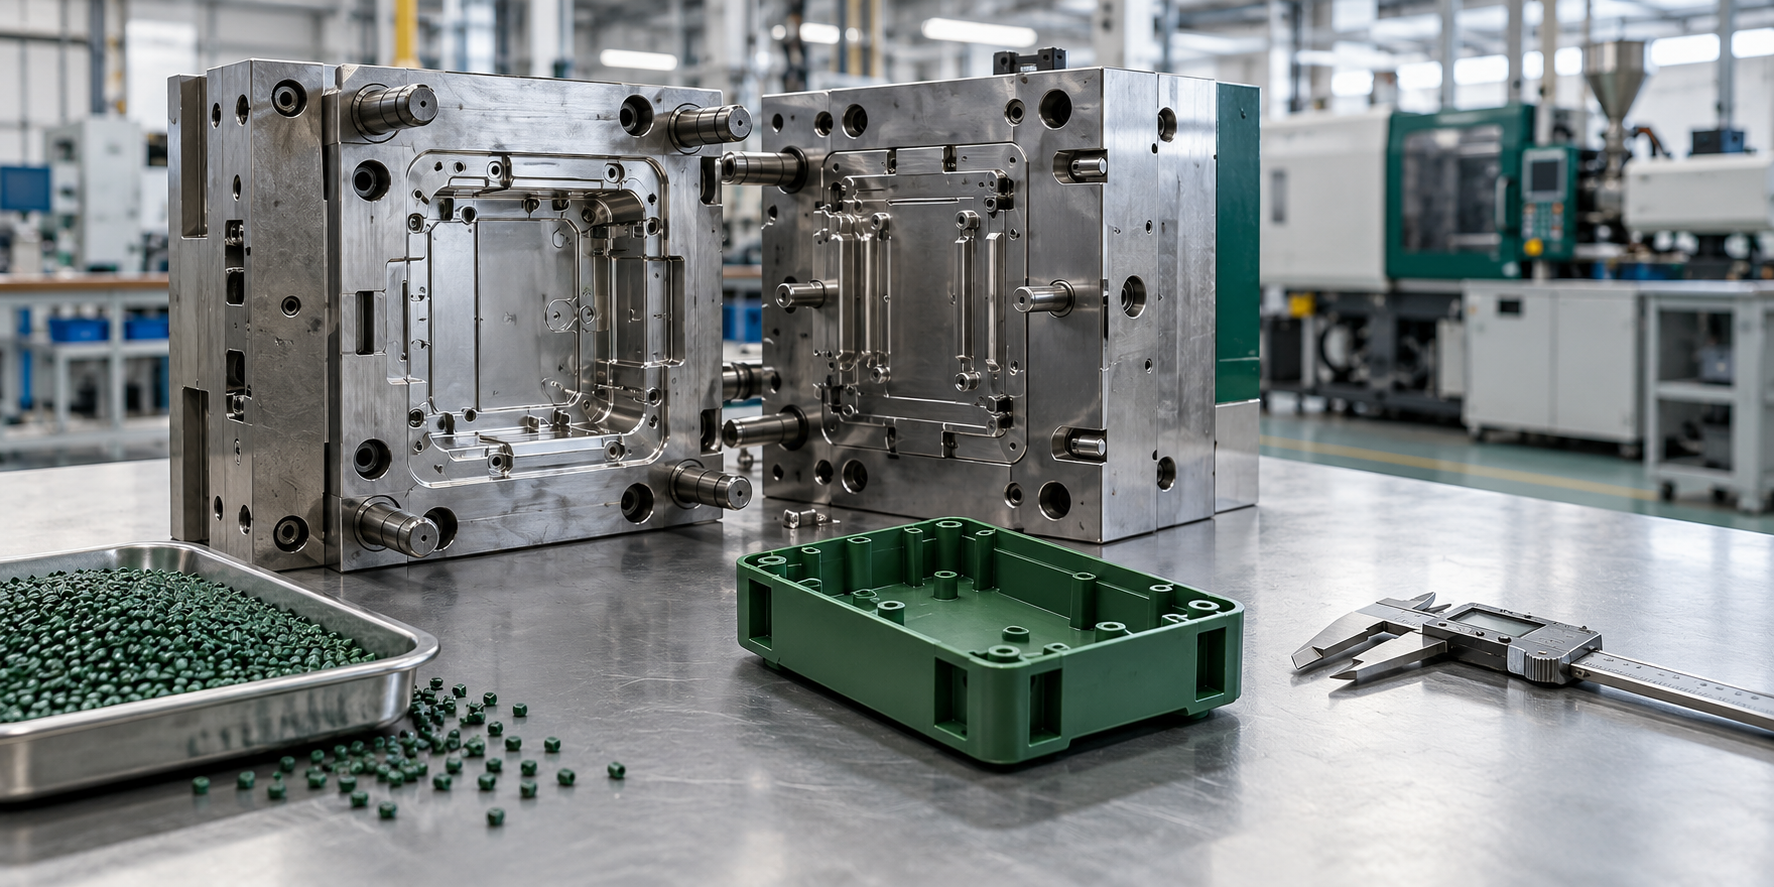
Beim Spritzgießen wird Kunststoffgranulat aufgeschmolzen und unter Druck in ein temperiertes Werkzeug eingespritzt. Dort erstarrt die Schmelze zur Bauteilgeometrie. Das Werkzeug öffnet, das Teil wird ausgeworfen, und der Zyklus beginnt erneut. Für die Kosten zählt nicht nur, wie viel Kunststoff im Teil steckt: Jeder Prozessschritt beeinflusst Maschinenzeit, Ausschussrisiko und damit den Preis.
Verfahrensablauf Schritt für Schritt
- 1
Plastifizieren
Granulat wird eingezogen, erwärmt und homogenisiert. Trocknung und Materialhandling verursachen je nach Kunststoff zusätzliche Prozessaufwände.
- 2
Einspritzen
Die Schmelze füllt die Kavität. Fließwege, Wandstärken und Anschnittgestaltung beeinflussen Füllzeit, Druckbedarf und mögliche Fehler.
- 3
Nachdruck
Zusätzliches Material gleicht die Volumenschwindung während des Erstarrens aus. Zu kurze oder schlecht abgestimmte Nachdruckphasen können Maßabweichungen verursachen.
- 4
Kühlen und Entformen
Das Teil kühlt im Werkzeug ab und wird anschließend ausgeworfen. Die Kühlzeit ist oft ein wesentlicher Anteil der Zykluszeit und wirkt unmittelbar auf die Maschinenkosten je Teil.
Komponenten und technische Voraussetzungen
Die Spritzgießmaschine stellt Schließkraft, Einspritzdruck und Prozesssteuerung bereit. Das Werkzeug bildet die Geometrie ab. Temperierung, Granulattrockner, Materialförderung, Greifer und weitere Peripherie unterstützen den stabilen Ablauf.
Das Werkzeug ist typischerweise die wesentliche projektbezogene Anfangsinvestition. Maschinenzeit, Energie, Personal, Material, Wartung und gegebenenfalls Verpackung fallen dagegen mit der Fertigung oder als anteilige Betriebskosten an. Bei Plasticpartsmfg umfassen die Spritzgießmöglichkeiten Standardverfahren sowie Insert Molding, Overmolding, 2K- und Mikro-Spritzgießen; verfügbare Optionen werden anhand des Bauteils und der Spezifikation geprüft.
Kostenstruktur im Überblick: Investition vs. Stückpreis
Bei der Beschaffung sollten Sie Werkzeug und Serienteile getrennt betrachten. Ein scheinbar hoher Werkzeugpreis kann bei ausreichender Menge zu einem niedrigen Teilepreis führen. Umgekehrt kann ein günstiges Werkzeug bei kleiner Abrufmenge den Gesamtpreis je Teil stark belasten.
| Kostenart | Typische Bestandteile | Verhalten bei steigender Menge |
|---|---|---|
| Einmalig | Werkzeug, Werkzeugkonstruktion, Bemusterung, Erstmusterprüfung | Wird auf mehr Teile verteilt |
| Variabel | Material, Maschinenzeit, Ausschuss, Nachbearbeitung, Verpackung | Fällt pro Teil an; Preis kann durch Effizienz sinken |
| Gemeinkosten | Energie, Instandhaltung, Verwaltung, Qualitätssicherung | Werden nach Kalkulationsschlüssel umgelegt |
Einmalige Kosten (Werkzeug, Muster, Erstmuster)
Zum einmaligen Aufwand können Konstruktion und Fertigung der Form, Werkzeugabstimmung, erste Bemusterung, Erstmusterprüfung und vereinbarte Dokumentation gehören. Werden bei der Bemusterung Änderungen an Geometrie, Anschnitt oder Entformung nötig, können zusätzliche Änderungsschleifen Kosten und Zeit verursachen. Klären Sie vor Auftrag, welche Muster- und Prüfleistungen im Angebot enthalten sind.
Laufende Kosten (Material, Maschinenzeit, Personal)
Der variable Stückpreis besteht meist aus Materialverbrauch, belegter Maschinenzeit und produktionsabhängigem Personalaufwand. Je nach Teil kommen Ausschuss, Anguss, Entgraten, Montage, Oberflächenbearbeitung und Verpackung hinzu. Als grobe Kalkulationshilfe kann Material bei einfachen Teilen einen erheblichen Anteil bilden; bei langen Zyklen oder Handmontage dominieren dagegen andere Blöcke. Einen allgemeingültigen Prozentsatz gibt es nicht.
Fixkosten und Gemeinkosten
Energie, Hallen- und Maschinenkosten, Instandhaltung, Verwaltung sowie Qualitätssicherung werden in einer Fertigung anteilig auf Aufträge umgelegt. Der Schlüssel kann beispielsweise Maschinenstunden, Produktionszeit oder Auftragsvolumen berücksichtigen. Fragen Sie bei mehreren Angeboten nach dem Leistungsumfang und danach, ob Prüfung, Verpackung und Transport bereits enthalten sind.
Werkzeugkosten: der größte Posten zum Start
Das Werkzeug muss die Bauteilgeometrie zuverlässig abbilden, den Kunststoff führen und abkühlen sowie das Teil kontrolliert freigeben. Größe, Werkstoff, Kavitätenzahl, Oberflächen, Entformung und geforderte Lebensdauer bestimmen den Aufwand. Diese Investition wird wirtschaftlich, wenn sich ihre Kosten über ausreichend viele verkaufsfähige Teile verteilen.
Was kostet ein einfaches Spritzgusswerkzeug?
Als grobe Markt-Orientierung kann ein einfaches Werkzeug etwa 3.000 bis 10.000 Euro kosten. Werkzeuge mittlerer Komplexität liegen häufig im Bereich von etwa 8.000 bis 30.000 Euro; komplexe Serienformen können 25.000 bis 100.000 Euro oder deutlich mehr erreichen. Überschneidungen sind normal: Bauteilabmessungen, Stahlqualität, Kavitäten, Anforderungen an Maßhaltigkeit und Lieferumfang ändern die Kalkulation wesentlich.
Ein belastbarer Angebotsvergleich setzt vollständige Unterlagen voraus: 3D-CAD, technische Zeichnung mit kritischen Maßen und Toleranzen, Materialvorgabe, Oberfläche, Jahres- und Lebenszeitbedarf sowie eventuelle Montageanforderungen. Prüfen Sie, ob das Werkzeug Eigentum des Auftraggebers wird, wo es gelagert wird und ob Wartung oder Änderungen separat berechnet werden.
Werkstoff der Form: Aluminium vs. Stahl
| Merkmal | Aluminium | Stahl |
|---|---|---|
| Investition | Oft günstiger und schneller herzustellen | Je nach Werkstoff und Bearbeitung höher |
| Typische Eignung | Prototypen, Validierung und kleinere Läufe | Längere Serien und höhere Anforderungen an Standzeit |
| Auswahl beachten | Verschleiß, Material und erwartete Menge | Stahlsorte, Wärmebehandlung und Werkzeugpflege |
Oberflächenklassen und SPI-Bezeichnungen können als Gesprächsgrundlage dienen, ersetzen aber keine konkrete Spezifikation von Glanz, Textur und Sichtfläche. Entscheidend ist, ob Werkzeugwerkstoff und Finish zur erwarteten Laufleistung und zum eingesetzten Kunststoff passen.
Kavitäten: Einfach-, Mehrfach- oder Familienwerkzeug
Ein Einfachwerkzeug formt ein Teil je Zyklus. Mehrfachwerkzeuge produzieren mehrere gleiche Teile gleichzeitig und können so bei hohen Mengen Maschinenzeit je Teil senken. Ein Familienwerkzeug fertigt mehrere unterschiedliche Komponenten eines Sets in einem Zyklus; unterschiedliche Teilegrößen oder Füllverhalten können die Auslegung jedoch anspruchsvoller machen.
Abwägung
Mehr Kavitäten erhöhen in der Regel die Werkzeugkosten. Sie lohnen sich, wenn das erwartete Volumen und der geringere Zyklusaufwand die zusätzliche Investition ausgleichen. Für ein Produkt mit mehreren Varianten kann ein separates Werkzeug je Variante sinnvoller sein als ein gemeinsames Familienwerkzeug – das hängt von Mengenverteilung und Prozessstabilität ab.
Lebensdauer und Standzeit eines Werkzeugs
Wie lange ein Spritzgusswerkzeug hält, lässt sich nicht allein aus dem Werkstoff ableiten. Aluminiumwerkzeuge können je nach Konstruktion und Einsatz für einige Tausend bis Zehntausende Zyklen ausgelegt sein; gehärtete Stahlwerkzeuge erreichen – abhängig von Ausführung, Kunststoff und Pflege – häufig Hunderttausende Zyklen oder mehr. Glasfasergefüllte oder abrasive Materialien, hohe Prozessbelastung, Korrosion und mangelhafte Wartung können die Standzeit reduzieren. Planen Sie Reinigung, Schmierung, Inspektion und eventuelle Reparaturen in die Gesamtkosten ein.
Komplexität und Design als Kostentreiber
Ein Bauteil kann im CAD einfach aussehen und trotzdem ein aufwendiges Werkzeug benötigen. Hinterschnitte, schwer zugängliche Flächen, ungleichmäßige Wandstärken oder enge Toleranzen verlangen oft zusätzliche Werkzeugtechnik und Prozessabstimmung. Frühzeitige Design-for-Manufacturing-Prüfung (DFM) hilft uns, solche Punkte zu erkennen, bevor sie in Stahl oder Aluminium umgesetzt werden.
Hinterschnitte, Schieber und Auswerfer
Ein Hinterschnitt verhindert, dass sich das Teil gerade aus der geöffneten Form entnehmen lässt. Je nach Geometrie können Schieber, Kernzüge, Hebesysteme oder eine Anpassung der Trennebene nötig werden. Jedes bewegliche Element erhöht Konstruktion, Fertigung, Abstimmung und Wartungsaufwand. Auswerfer sind für viele Geometrien erforderlich; ihre Anzahl und Lage müssen so gewählt werden, dass das Teil ohne sichtbare Beschädigung freikommt.
Toleranzen und Oberflächengüte
Enge Toleranzen, etwa ±0,01 mm, können bei Kunststoffteilen teuer sein und sind nicht für jedes Merkmal realistisch oder erforderlich. Materialschwindung, Bauteilgröße, Geometrie und Prozessbedingungen beeinflussen die Maßhaltigkeit. Hochglanzpolitur, definierte Textur oder optische Anforderungen verursachen ebenfalls zusätzlichen Aufwand am Werkzeug und können engere Prozesskontrolle erfordern.
Geben Sie enge Toleranzen nur für funktionale Merkmale vor – beispielsweise Passungen, Lagerstellen oder Dichtflächen. Unkritische Außenmaße sollten angemessene Toleranzen erhalten. Eine Zeichnung mit klar gekennzeichneten Schlüsselmaßen ist meist besser kalkulierbar als eine pauschal enge Toleranz für das gesamte Bauteil.
Wandstärken, Rippen und Entformungsschrägen
Wandstärken möglichst gleichmäßig halten
Starke Materialanhäufungen kühlen langsamer ab und können Einfallstellen oder Verzug begünstigen. Gleichmäßigere Wände unterstützen eine verlässlichere Füllung und kürzere Kühlphasen.
Rippen statt massive Verstärkungen prüfen
Rippen können Steifigkeit schaffen, ohne ganze Bereiche massiv zu verdicken. Ihre Höhe, Dicke und Anbindung sollten mit Wandstärke und Material abgestimmt werden.
Ausreichende Entformungsschrägen reduzieren Reibung beim Auswerfen und verringern das Risiko von Schleifspuren oder festhängenden Teilen. Welche Werte passen, hängt von Werkstoff, Geometrie und Oberflächenstruktur ab; sie sollten daher für das konkrete Design abgestimmt werden.
Materialkosten im Spritzguss
Materialkosten ergeben sich aus Teilegewicht, Anguss und Verschnitt abzüglich möglicher Rückführung, multipliziert mit dem Einkaufspreis des Granulats. Rohstoff- und Energiepreise verändern sich; deshalb kann ein Angebot einen bestimmten Preisstand oder eine Gültigkeitsdauer enthalten. Für Einkaufsteams lohnt es sich, Materialname, Sorte, Farbe und mögliche Alternativen eindeutig festzulegen.
Standardkunststoffe vs. technische Kunststoffe
PP und PE sind häufig wirtschaftliche Optionen für geeignete Anwendungen. ABS wird oft für Gehäuse und formstabile Komponenten gewählt. PA, POM und PBT kommen unter anderem dann infrage, wenn mechanische oder funktionale Eigenschaften gefragt sind. PEEK ist ein Hochleistungskunststoff mit deutlich höheren Materialkosten und sollte nur eingesetzt werden, wenn die Anwendung seine Eigenschaften tatsächlich benötigt.
Der günstigste Kilopreis ist nicht automatisch die günstigste Bauteillösung: Trocknung, Verarbeitung, Zykluszeit, Ausschussrisiko und Lebensdauer spielen ebenfalls hinein. Wir empfehlen, Materialanforderungen aus Temperatur, Belastung, Chemikalienkontakt, Verschleiß, Optik und Kosten abzuleiten, statt vorsorglich eine überdimensionierte Sorte zu wählen.
Materialverbrauch, Angusssystem und Regranulat
Bei einem Kaltkanal erstarrt der Anguss mit dem Teil und wird anschließend abgetrennt. Ein Heißkanalsystem hält den Kunststoff in den Kanälen fließfähig und kann Angussmaterial sowie Nacharbeit reduzieren, erhöht aber in der Regel die Werkzeuginvestition und den technischen Aufwand. Ob sich das rechnet, hängt von Teilegröße, Material, Menge und Zyklus ab.
Angussreste können – sofern Materialvorgaben und Qualitätsanforderungen es zulassen – zerkleinert und als Regranulat zurückgeführt werden. Der mögliche Anteil muss mit der Anwendung abgestimmt werden: Rezyklat kann Farbe, mechanische Eigenschaften und Prozessstabilität beeinflussen. Bei kritischen Bauteilen sollten Herkunft und zulässiger Anteil klar spezifiziert und geprüft werden.
Maschinenkosten und Zykluszeit
Die Maschinenkosten werden typischerweise über die belegte Laufzeit kalkuliert. Ein größeres Werkzeug oder eine höhere erforderliche Schließkraft kann eine größere Maschine nötig machen; deren Stundensatz fällt häufig höher aus. Auch ein langsamer Zyklus bindet Kapazität länger und erhöht den Maschinenanteil je Gutteil.
Was kostet eine neue Spritzgießmaschine?
Als sehr grobe Investitionsorientierung können kleinere neue Spritzgießmaschinen je nach Ausstattung bei einigen Zehntausend bis über 100.000 Euro liegen. Mittlere Maschinen bewegen sich oft im niedrigen bis mittleren sechsstelligen Bereich; große, stark automatisierte Anlagen können mehrere Hunderttausend Euro oder mehr kosten. Gebrauchtmaschinen sind preislich sehr unterschiedlich und müssen hinsichtlich Zustand, Steuerung, Wartung, Peripherie und Eignung für das Werkzeug geprüft werden.
Der Kauf lohnt sich nicht automatisch, wenn Sie Kunststoffteile benötigen. Lohnfertigung vermeidet die eigene Anlageninvestition und verteilt Maschinenkosten auf den Fertigungsauftrag. Miete oder externe Kapazität können je nach Verfügbarkeit ebenfalls Alternativen sein. Die von Plasticpartsmfg eingesetzten Spritzgießoptionen decken Maschinen-Schließkräfte von etwa 50 bis 650 Tonnen ab; die passende Größe wird anhand von Werkzeug, projizierter Fläche und Prozessanforderung beurteilt.
Maschinenstundensatz berechnen
Maschinenstundensatz = (jährliche Abschreibung + Energie + Wartung + zurechenbare Personalkosten + Kalkulationszinsen + weitere Betriebskosten) ÷ produktive Maschinenstunden pro Jahr
Beispiel: Werden für eine Maschine pro Jahr 60.000 € Abschreibung, 12.000 € Energie, 8.000 € Wartung, 20.000 € zugeordnete Personalkosten und 5.000 € Kalkulationszinsen angesetzt, ergibt das 105.000 €. Bei 3.000 produktiven Stunden pro Jahr liegt der rechnerische Satz bei 35 € je Stunde. Gemeinkosten oder weitere Anlagenkosten können je nach Kalkulationssystem zusätzlich hinzukommen.
Zykluszeitoptimierung
Die Kühlzeit ist häufig der größte Zyklusanteil. Eine geeignete Kühlkanalführung, gleichmäßige Wandstärken und abgestimmte Prozessparameter können helfen, die Abkühlung effizienter zu gestalten. Bei einer Großserie wirkt sich jede eingesparte Sekunde vielfach aus: Sie kann Maschinenstunden und Kosten je Teil senken. Änderungen müssen jedoch mit Maßhaltigkeit, Teilequalität und Werkzeugauslegung vereinbar sein.
Personal, Nachbearbeitung und Logistik
Der ausgewiesene Teilepreis ist nur vergleichbar, wenn der Lieferumfang gleich ist. Manuelle Entnahme, Sichtprüfung, Entgraten, Druck, Montage, Einzelverpackung und Transport können im Angebot enthalten sein oder separat berechnet werden.
Personalkosten und Automatisierung
Rüsten und Prozessfreigabe benötigen Zeit, unabhängig davon, ob anschließend wenige oder viele Teile produziert werden. Während des Laufs können Bedienung, Teileentnahme und Kontrolle manuell oder mit Greifer und Peripherie erfolgen. Automatisierung kann Personalaufwand und Handhabungsschwankungen reduzieren, verursacht aber eigene Investitionen und muss zur Menge sowie zum Teilehandling passen.
Nachbearbeitung und Montage
Je nach Bauteil können Angussabtrennung, Entgraten, Polieren, Lackieren, Bedrucken, Gravieren, Kleben, Ultraschallschweißen oder Baugruppenmontage erforderlich sein. Vereinbaren Sie, ob diese Arbeiten pro Stück, als Prozessschritt oder als separate Position kalkuliert werden.
| Beispielhafte Position | Kalkulationsbasis | Prüffrage |
|---|---|---|
| Spritzgussteil | Material und Zyklus | Ist Angussbehandlung enthalten? |
| Druck / Lackierung | Fläche, Farbe und Handling | Welche Sichtflächen und Freigabemuster? |
| Montage und Verpackung | Arbeitszeit und Verpackungseinheit | Einzelverpackung oder Versandkarton? |
Verpackung und Logistik
Transport, Versicherung, Zollabwicklung, Lagerung und Lieferflexibilität gehören zur Gesamtkostenbetrachtung – besonders bei internationaler Beschaffung. Incoterms legen fest, wer Transportkosten und bestimmte Risiken übernimmt. Vergleichen Sie daher nicht allein den Ab-Werk-Stückpreis, sondern fragen Sie nach Verpackung, Versandoptionen, Lieferumfang und den vereinbarten Incoterms.
Einfluss der Stückzahlen auf die Gesamtkosten
Mit steigender Stückzahl sinkt häufig der Werkzeugkostenanteil je Teil. Zusätzlich lassen sich Rüstaufwand und Fertigung effizienter auf größere Lose verteilen. Die variablen Kosten verschwinden dadurch nicht – Material, Zyklus und Nacharbeit fallen weiterhin für jedes Teil an.
Skaleneffekte in der Produktion
Bei kleinen Mengen prägen Werkzeug, Bemusterung und Rüsten den Durchschnittspreis. In größeren Serien verteilt sich dieser Fixkostenblock auf viele Einheiten. Mehrkavitätenwerkzeuge und automatisierte Handhabung können zusätzliche Skaleneffekte bringen, wenn die Nachfrage stabil genug ist.
So verläuft die Kostenkurve
Bei sehr kleinen Mengen ist der Werkzeuganteil je Teil hoch. Mit wachsender Menge fällt der durchschnittliche Stückpreis zunächst deutlich; später flacht die Kurve ab, weil vor allem die variablen Stückkosten bestehen bleiben. Eine Mengenstaffel im Angebot macht diesen Effekt sichtbar.
Break-Even-Analyse
- 1
Fixkosten vergleichen: Werkzeug, Muster und notwendige Anlaufkosten erfassen.
- 2
Variable Kosten je Verfahren bestimmen: Zum Beispiel Spritzgussteil und Material gegen CNC- oder 3D-Druck-Teil kalkulieren.
- 3
Gesamtkosten gleichsetzen: So ergibt sich die Menge, ab der der niedrigere variable Stückpreis die Anfangsinvestition ausgleicht.
Beispiel: Angenommen, eine alternative Fertigung kostet 8,00 € je Teil ohne Formkosten. Beim Spritzgießen fallen 12.000 € Werkzeugkosten und 1,20 € variable Kosten je Teil an. Die Gleichung lautet 12.000 € + 1,20 € × Menge = 8,00 € × Menge. Der rechnerische Schnittpunkt liegt bei etwa 1.765 Teilen. Transport, Qualitätssicherung, Ausschuss, Nutzungsdauer und unterschiedliche Eigenschaften müssen in einer realen Entscheidung zusätzlich berücksichtigt werden.
Kostenkalkulation Schritt für Schritt
Für eine erste eigene Kalkulation reichen wenige sauber definierte Annahmen. Für ein belastbares Angebot benötigt der Hersteller in der Regel CAD-Daten, Zeichnungen, Menge, Material, Toleranzen, Oberflächenanforderungen sowie Angaben zu Montage, Prüfung, Verpackung und gewünschtem Liefertermin.
Formel für den Stückpreis
Stückpreis = Materialkosten + Maschinenkosten + Werkzeugkosten ÷ Stückzahl + Nachbearbeitung + Logistik + Gemeinkosten
Materialkosten
Teilegewicht einschließlich relevantem Anguss, Materialpreis und gegebenenfalls Rückführung von Angussmaterial.
Maschinenkosten
Maschinenstundensatz multipliziert mit Zykluszeit und benötigter Kavitätenzahl, ergänzt um Rüst- und Anlaufaufwand.
Werkzeugkosten je Teil
Einmalige Werkzeug- und gegebenenfalls Bemusterungskosten geteilt durch die kalkulierte Menge.
Zusatzkosten
Nacharbeit, Montage, Qualitätsprüfung, Verpackung, Logistik und anteilige Gemeinkosten gemäß Angebotsumfang.
Beispielrechnung
Das folgende Rechenbeispiel zeigt den Mengen- und Amortisationseffekt. Es handelt sich um ein vereinfachtes Modell für ein gleichbleibendes Teil, nicht um ein Preisangebot. Angenommen: Werkzeugkosten 12.000 €, Material 0,45 € je Teil, Maschinenzeit 0,38 €, Nachbearbeitung und Verpackung 0,17 €, Gemeinkosten 0,10 €. Die variablen Kosten ergeben damit 1,10 € je Teil.
| Position | 5.000 Teile | 50.000 Teile |
|---|---|---|
| Werkzeugkosten gesamt | 12.000 € | 12.000 € |
| Werkzeuganteil je Teil | 2,40 € | 0,24 € |
| Variable Kosten je Teil | 1,10 € | 1,10 € |
| Kalkulierter Gesamtstückpreis | 3,50 € | 1,34 € |
Nicht eingerechnet sind beispielsweise zusätzliche Prüfkosten, Werkzeugwartung, Versand, Steuern oder Preisänderungen. In einem realen Angebot können sich außerdem Zyklus, Ausschuss und variable Kosten mit der Menge verändern.
Spartipps: Kosten im Spritzguss senken
Die wirksamsten Einsparungen entstehen meist, bevor das Werkzeug gebaut wird. Wir empfehlen, Geometrie, Material und Fertigungsziel gemeinsam zu prüfen, statt erst nach der Werkzeugfreigabe einzelne Prozesskosten zu optimieren.
Konstruktive Maßnahmen (DFM)
- 1
Geometrie vereinfachen
Unnötige Hinterschnitte und seitliche Werkzeugbewegungen erhöhen Werkzeugaufwand und Wartungsbedarf.
- 2
Wandstärken angleichen
Gleichmäßigere Wandbereiche können Kühlung, Maßhaltigkeit und Prozessstabilität verbessern.
- 3
Toleranzen funktional festlegen
Enge Vorgaben auf wirklich kritische Maße begrenzen und Sichtflächen eindeutig spezifizieren.
- 4
Fertiger früh einbeziehen
Eine DFM-Prüfung vor dem Werkzeugbau kann vermeidbare Änderungen und unnötige Werkzeugfunktionen aufdecken.
Prozessoptimierung
Prüfen Sie Kühlzeit, Teileentnahme, Angusskonzept und Ausschussursachen. Eine stabile Materialtrocknung und klar definierte Prozessfenster können Nacharbeit und Fehlteile verringern. Automatisierung lohnt sich vor allem dann, wenn das geplante Volumen die Einrichtungs- und Investitionskosten trägt. Auch die Optimierung der Verpackungseinheit kann Handhabung und Versand beeinflussen.
Beschaffung: Direkthersteller statt Zwischenhändler
Ein direkter Austausch mit dem Fertiger kann Rückfragen zu CAD, Toleranzen und Material verkürzen und vermeidet gegebenenfalls eine zusätzliche Vermittlungsebene. Vergleichen Sie trotzdem nicht nur den Angebotspreis: Klären Sie Werkzeugbesitz, Zeichnungsrevision, Bemusterung, Prüfplan, Verpackung, Lieferbedingungen und Änderungsmanagement. Bei einem Lieferanten in China sollten Versandweg, Incoterms, Einfuhr und Kommunikation in Ihre Gesamtkosten- und Terminplanung einfließen.
Plasticpartsmfg hat seinen Sitz in Shenzhen und fertigt kundenspezifische Kunststoffteile nach CAD-Dateien, technischen Zeichnungen oder Mustern. Wenn Ihr Projekt noch nicht in der Serienphase ist, können je nach Stückzahl und Funktionsziel auch 3D-Druck, CNC-Bearbeitung oder Vakuumgießen als Prototypen- oder Kleinserienweg geprüft werden.
Nachteile des Spritzgießens und wann sich das Verfahren nicht lohnt
Der größte Nachteil sind die Anfangskosten für Werkzeug und Bemusterung. Hinzu kommen Vorlaufzeit für Werkzeugbau und Prozessabstimmung sowie konstruktive Anforderungen wie Entformbarkeit, Trennebene und mögliche Schwindung. Bei häufig wechselndem Design kann ein festes Werkzeug außerdem Iterationen verteuern.
| Verfahren | Eher passend, wenn … | Abwägung |
|---|---|---|
| Spritzgießen | Geometrie stabil und mittlere bis hohe Mengen geplant sind | Werkzeug-Investition und Vorlauf einplanen |
| 3D-Druck | Einzelstücke, schnelle Iterationen oder kleine Lose gefragt sind | Bauteileigenschaften und Oberflächenverfahren berücksichtigen |
| CNC-Bearbeitung | Präzision, Materialblock oder häufige Änderungen wichtig sind | Materialabtrag und Bearbeitungszeit können den Stückpreis erhöhen |
| Vakuumgießen | Prototypen, Designvalidierung oder Kleinserien benötigt werden | Silikonformen haben eine begrenzte Zahl an Abgüssen |
Als grobe Projektlogik gilt: Für einzelne Prototypen können 3D-Druck oder CNC ohne Serienwerkzeug sinnvoll sein. Für kleine, optisch relevante Lose kann Vakuumgießen eine Alternative darstellen. Sobald Geometrie und Nachfrage stabil sind, sollte der Gesamtpreis über die geplante Lebenszeitmenge zwischen Verfahren verglichen werden – nicht nur der Preis des ersten Teils.
Nachhaltigkeit beim Spritzgießen
Energieeffiziente Maschinen, kurze stabile Zyklen, weniger Ausschuss und ein passendes Angusskonzept können sowohl Ressourcenverbrauch als auch Kosten reduzieren. Wenn die technischen Anforderungen es erlauben, lässt sich außerdem prüfen, ob Rezyklat oder ein recyclingfähiger Werkstoff für das Bauteil geeignet ist.
Eine aussagekräftige CO₂-Betrachtung hängt von Materialherkunft, Energieversorgung, Ausschuss, Transport, Lebensdauer und Entsorgung ab. Deshalb sollte Nachhaltigkeit nicht auf einen einzelnen Werkstoff-Claim verkürzt werden. Definieren Sie die relevanten Anforderungen im Projekt und fragen Sie nach verfügbaren Angaben zum Material und Prozess.
Häufig gestellte Fragen (FAQ)
Ab welcher Stückzahl lohnt sich Spritzguss?
Eine pauschale Mindestmenge gibt es nicht: Für einfache Bauteile kann Spritzgießen bereits bei einigen Hundert bis wenigen Tausend Teilen interessant werden, bei komplexen Werkzeugen oft erst bei größeren Mengen. Entscheidend sind Werkzeugpreis, Alternativverfahren und die geplante Gesamtmenge über die Produktlebensdauer.
Was kostet ein Prototyp im Spritzguss?
Die Kosten hängen davon ab, ob ein Prototypenwerkzeug oder eine Aluminiumform genügt und wie komplex das Teil ist. Werkzeug, Bemusterung und einzelne Teile werden separat kalkuliert; bei wenigen Prototypen können 3D-Druck, CNC oder Vakuumgießen wirtschaftlicher sein.
Wie lange hält ein Spritzgusswerkzeug?
Das hängt von Werkzeugwerkstoff, Auslegung, Kunststoff, Prozessbelastung und Wartung ab. Aluminiumformen werden oft für kleinere Läufe genutzt, während Stahlwerkzeuge je nach Spezifikation Hunderttausende Zyklen oder mehr erreichen können; konkrete Standzeiten sollten für das Projekt vereinbart werden.
Lohnt sich Spritzguss für kleine Stückzahlen?
Bei kleinen Mengen belastet das Werkzeug den Stückpreis häufig stark. Für Einzelteile und frühe Iterationen sind 3D-Druck oder CNC, für manche Kleinserien Vakuumgießen oder Rapid Tooling geeignete Vergleichsoptionen.
Fazit: Kosten für Spritzgießen richtig planen
Für die Gesamtkosten sind drei Hebel besonders wichtig: die bestellte Stückzahl, ein fertigungsgerechtes Bauteildesign und eine zur geplanten Lebensdauer passende Werkzeugauslegung. Materialwahl, Zykluszeit, Toleranzen, Nachbearbeitung und Logistik vervollständigen das Bild.
Wir empfehlen, Werkzeug und Teilepreis getrennt auszuweisen und die Kalkulation mit realistischen Mengenstaffeln zu vergleichen. Senden Sie uns Ihre CAD-Dateien und Zeichnungen mit Materialvorgabe, Toleranzen und Zielmengen – unser Team bei Plasticpartsmfg kann die Fertigbarkeit prüfen und ein auf Ihr Projekt zugeschnittenes Angebot erstellen.
Angebot und DFM-Prüfung
Sie haben ein konkretes Kunststoffteil zu kalkulieren?
Senden Sie uns STEP-, STP-, IGES- oder Zeichnungsdateien sowie Ihre geplanten Mengen. Ergänzen Sie Material, kritische Toleranzen, Oberfläche, Montage und gewünschte Lieferbedingungen, damit wir den Fertigungsumfang sinnvoll beurteilen können.
Plasticpartsmfg unterstützt kundenspezifische Kunststoffteile von Prototyp und Kleinserie bis zur Spritzgussfertigung und Wiederholfertigung – je nach Projekt auch mit alternativen Verfahren.